在电子制造领域,SMT(表面贴装技术)已经成为一项关键的工艺,用于制造小型、轻便、高性能的电子设备。这项技术涉及到SMT芯片和引线元件的焊接,以及锡膏的储存和使用。本文将深入探讨这些关键领域。
进阶:手工焊接的温度与工具怎么选
手工焊接 SMT 器件时,最容易出问题的不是手法,而是温度与工具不匹配。参数选错,手法再好也补不回来:
| 对象 | 烙铁温度 | 烙铁头 | 要点 |
|---|---|---|---|
| 小尺寸阻容(0201–0805) | 300–330 ℃ | 尖头或刀头 | 时间短,防止器件受热开裂 |
| SOP / QFP 引线 | 320–350 ℃ | 刀头 | 配合拖焊,注意引脚连锡 |
| QFN / DFN 底部焊盘 | 需预热台 | 刀头 + 热风 | 底部焊盘靠回流,不可硬压 |
| BGA | 热风或返修台 | — | 需温度曲线,不能单点加热 |
| 大焊盘与接地铜面 | 350 ℃ 以上或预热 | 大功率烙铁 | 大面积铜散热快,需补热 |
- 有铅与无铅温度不同:无铅焊料熔点更高,通常要提高 20–30 ℃;
- 接触时间控制在 2–3 秒:时间过长会损伤器件与焊盘;
- 焊盘大的先上锡:先在焊盘上薄薄上一层锡,再放器件定位,比反过来容易得多。
- 助焊剂要适量:太少润湿不良,太多残留多且易飞溅;
- 先固定对角两脚:多引脚器件先焊对角定位,再处理其余引脚;
- 清洗要顺着引脚方向:避免把助焊剂推到焊点缝隙里。
点胶与焊接技术见SMT点胶机的点胶焊接技术;焊接实操建议见SMT加工焊接的12条建议。
SMT贴片和引线模块
SMT贴片和引线元件在电子制造中扮演着重要的角色。与传统的引线元件相比,SMT元件更容易焊接,这使得电路板的制造变得更加高效。此外,SMT元件还提高了电路的稳定性和可靠性,这对于提高生产成功率至关重要。这是因为SMT元件没有引线,因此减少了杂散电场和磁场的产生,特别是在高频模拟电路和高速数字电路中。
焊接SMT晶圆组件
焊接SMT晶圆组件是一个关键的工艺步骤。首先,需要将SMT组件放置在焊盘上。然后,在组件引脚和焊盘的接触点上涂上适量的焊锡膏。需要注意的是,不要涂得过多,以免引发短路问题。接下来,使用温度约为220~230℃的20W内热电烙铁加热焊盘和SMT组件的接触点。一旦焊锡膏熔化,即可将电烙铁移开,等待焊锡凝固,焊接完成。为了确保焊接质量,可以使用镊子夹住焊接好的SMT组件,检查是否有松动的地方。如果没有松动,表示焊接非常牢固。
进阶:三种锡膏涂覆方式怎么选
| 方式 | 原理 | 精度 | 效率 | 适用 |
|---|---|---|---|---|
| 钢板印刷 | 刮刀通过钢网开口转移锡膏 | 高 | 高 | 批量、细间距 |
| 点胶涂布 | 针头挤压定量涂布 | 中 | 低 | 小批量、局部补锡 |
| 点对点传输 | 把焊膏转移到引脚或焊盘 | 低 | 低 | 大间距、少量器件 |
钢板印刷是量产的主流,其核心参数是钢网厚度、开孔尺寸与开孔形状。三者共同决定锡膏体积,而锡膏体积直接决定焊点质量:少了虚焊,多了连锡。
- 面积比要够:开孔面积与孔壁面积之比过小会导致脱模不良、锡膏残留;
- 细间距要缩孔:间距过小时适当缩小开孔,降低连锡风险;
- 阶梯钢网:一块板上器件大小差异大时,用局部减薄满足不同锡量需求。
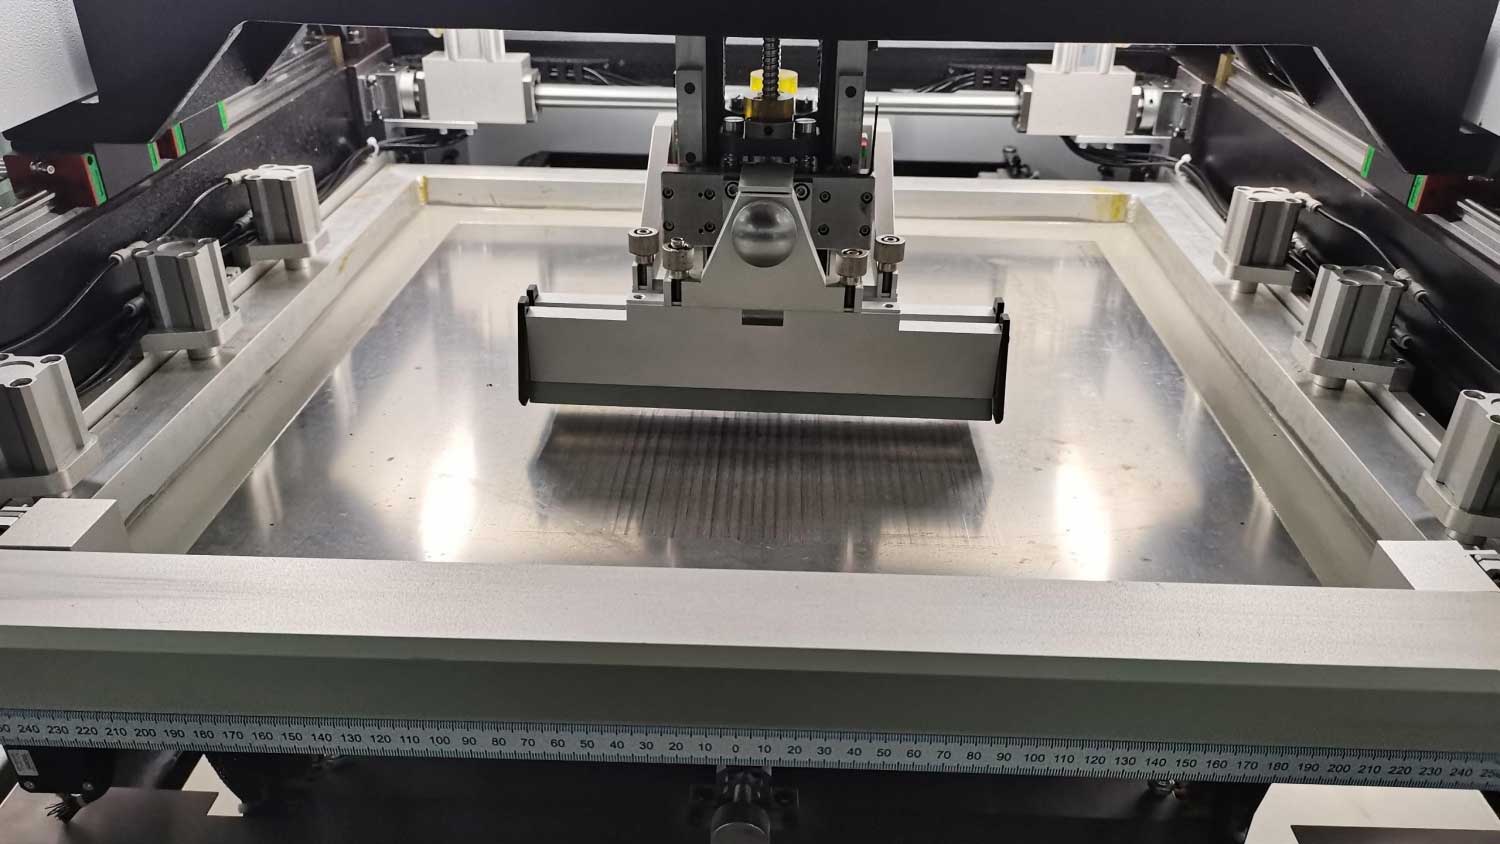
锡膏印刷流程见SMT锡膏印刷工序流程;锡膏短路原因见深入分析锡膏短路原因。
SMT引线组装焊接方法
与SMT贴片焊接不同,SMT引线组装焊接需要更多的步骤和小心翼翼的操作。在焊接引线时,需要在烙铁头上加入焊料,并涂抹助焊剂在所有引脚上,以保持引脚湿润。然后,使用烙铁头轻轻接触每个管脚的末端,直到看到焊锡流入引脚。在整个焊接过程中,要确保烙铁头与引脚平行,以防止过度焊接和引脚重叠。
完成所有引脚的焊接后,使用助焊剂浸泡所有引脚,以清洁焊料。在需要的地方去除多余的焊料,以消除任何潜在的短路和焊料重叠。最后,使用镊子检查是否存在虚焊现象。完成检查后,清除电路板上的助焊剂,可以使用酒精浸泡的硬毛刷,沿着管脚方向仔细擦拭,直到助焊剂完全消失。
进阶:锡膏管理的六个要点
锡膏是 SMT 里最「娇气」的材料,对温度、湿度与时间都敏感。管理不当造成的缺陷往往批量出现,代价很高:
- 冷藏存放:通常要求在低温环境下保存,延缓助焊剂与合金粉的反应;
- 回温后开封:必须等温度与环境平衡后再开盖,否则空气中的水汽会在冷锡膏表面凝结;
- 记录回温时间:回温不足或过久都不合适,应按容器大小与储存温度确定;
- 搅拌而非揉搓:使用前按规范搅拌使合金粉与助焊剂均匀,避免引入气泡;
- 控制使用时限:开封后在产线上的使用时间有明确上限,超时应废弃;
- 新旧不混用:不同批次、不同状态的锡膏不要混合,会导致印刷性能不稳定。
其中第 2 条最容易被忽略。结露是锡膏报废的头号原因:从冰箱取出直接开封,冷凝水混入锡膏,会造成焊接飞溅、锡珠与气孔,而且问题往往要到回流后才暴露。
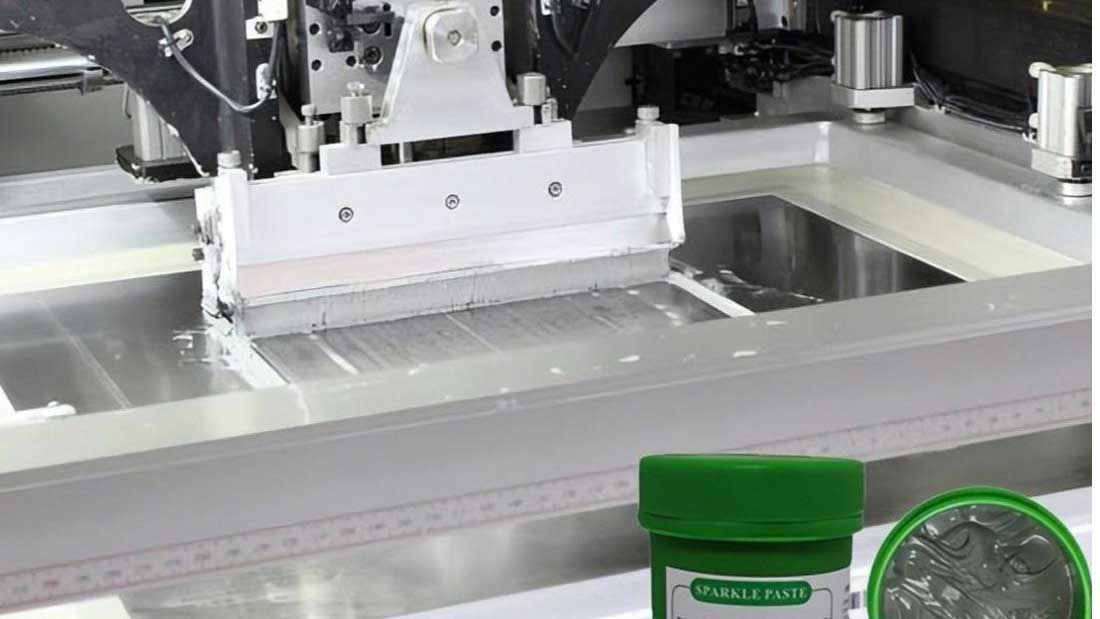
锡膏基础知识见带你了解SMT贴片加工用的锡膏知识;阻焊层与锡膏层的区别见什么是阻焊层和焊锡膏层。
PCB上锡膏的使用和储存
锡膏在PCB制造中起着关键作用。它用于熔化芯片胶,将表面贴装元器件与PCB牢固粘合在一起。锡膏的质量和使用方法对电路板的电源效率有重要影响。以下是有关锡膏的使用和储存的关键信息:
锡膏涂覆技术
PCB制造商最常用的锡膏涂覆技术包括钢板印刷和丝网印刷。钢板印刷是源于丝网印刷的概念,但相对于丝网印刷,它可以更准确地控制锡膏的涂布量,适用于细间距零件的装配印刷。在钢板印刷中,薄金属钢板上的金属开孔图案与需要涂锡膏的焊盘相匹配。在印刷前,将钢板与电路板对齐,然后使用刮刀将锡膏涂在整个钢板上,通过钢板的开口将锡膏转移到所需的区域。最后,将电路板与钢板分开,锡膏留在相应的焊盘上。
点胶涂布技术
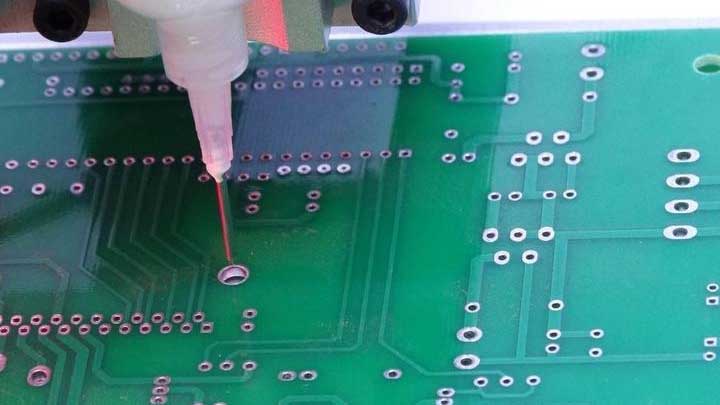
点胶涂布技术涉及到使用针头挤压锡膏,进行定点、定量的涂布作业。这种技术适用于需要在特定位置涂布锡膏的情况,如细间距零件的制造。点胶涂布通常比印刷技术慢,因此通常用于小批量或需要更精细操作的工作。
点对点传输法
对于间距较大的小零件,点对点传输法是一种不错的选择。这种方法涉及将焊膏移到所需位置的引脚上。它可以用于在不同的焊盘之间传输焊膏。这种技术需要在引脚上涂覆锡膏,然后将引脚与焊盘相匹配。这种方法通常用于制造需要更大间距的元件。
锡膏的储存
锡膏对热、空气和湿度非常敏感。因此,存储锡膏时需要采取特殊的预防措施,以确保其质量不受影响。以下是一些关于锡膏储存的重要建议:
- 锡膏应保存在冷藏环境中,以防止暴露于高温。
- 开封前和暴露于空气前,锡膏的温度应与环境温度平衡,以避免结露。
- 锡膏的复热时间取决于容器的大小和储存温度。
进阶:常见焊接缺陷的排查顺序
| 缺陷 | 首要怀疑对象 | 排查动作 |
|---|---|---|
| 连锡桥接 | 锡膏量过多、钢网开孔过大 | 测锡膏厚度,检查开孔尺寸 |
| 虚焊少锡 | 锡膏量不足、焊盘氧化 | 检查印刷质量与焊盘可焊性 |
| 锡珠 | 锡膏吸湿、预热过快 | 查回温记录与回流曲线 |
| 立碑 | 两端受热不均、焊盘不对称 | 检查焊盘设计与预热斜率 |
| 气孔 | 锡膏吸湿、助焊剂挥发不畅 | 查储存与曲线 |
- 先看锡膏再看设备:多数缺陷根源在锡膏状态与钢网,不在贴片机;
- 先查回流曲线:曲线漂移是批量缺陷的常见原因,且容易被忽略;
- 按批次留样:保留每批的印刷与回流记录,出问题时能快速定位。
贴片机编程要点见SMT贴片机在线编程;贴片加工资料要求见SMT贴片加工前需要客户提供哪些资料。
总结
SMT焊接和锡膏的使用是电子制造过程中至关重要的步骤,它们直接影响电子设备的性能和可靠性。通过正确掌握这些技术,制造商可以提高其产品的质量,并满足不断增长的市场需求。
如果您对SMT焊接、锡膏的使用或其他与电子制造相关的问题有任何疑问,欢迎随时联系我们,我们将竭诚为您提供支持和解答疑问。
常见问题解答
1. 手工焊 SMT 器件一定要用热风枪吗?
不一定。两引脚与周边引脚器件用烙铁就能处理,BGA、QFN 这类底部有焊盘的器件才需要热风或返修台。热风的优势是整体加热,避免局部过热,但对周边器件的热影响更大,需要做好遮挡。
2. 锡膏从冰箱拿出来多久可以用?
要等容器温度与环境温度平衡后再开封,具体时间取决于容器大小与储存温度,通常需要数小时。判断标准是容器外壁不再结露。未回温就开封是锡膏失效最常见的原因。
3. 钢网厚度怎么选?
按板上最小间距器件的锡量需求确定。间距越细,钢网越薄,否则锡膏过多容易连锡;但太薄又会导致大器件锡量不足。大小器件差异大时,可考虑阶梯钢网在不同区域做不同厚度。
4. 焊接后怎么判断焊点合格?
外观上应呈现光滑、有光泽的凹面状润湿,焊料铺展均匀,无裂纹与针孔。功能上要靠 AOI 或 X 射线确认,BGA 等隐藏焊点必须借助 X 射线。必要时抽做切片检查焊点内部质量。
5. 引线元件和 SMT 元件能一起过回流吗?
部分可以。耐高温的引线元件可以与 SMT 一起过回流,但不耐高温的连接器、电解电容等需要后置,通常采用选择性焊接或手工补焊。混装工艺在排产时要提前规划好顺序。
6. 助焊剂残留要不要清洗?
视助焊剂类型与产品要求而定。免清洗助焊剂在一般场合可以保留,但高可靠产品或需要三防漆、点胶的场合通常要求清洗,因为残留会影响后续工艺与长期可靠性。
7. 无铅焊接为什么更易出现缺陷?
无铅焊料熔点高、润湿性相对较差,需要更高的焊接温度与更精确的温度曲线,工艺窗口比有铅窄。此外高温对器件、PCB 与治具的热应力更大,因此无铅工艺对过程控制的要求明显更高。
8. 锡膏开封后能用多久?
有明确的产线使用时限,通常按小时计,具体取决于锡膏型号与环境条件。超过时限后锡膏的印刷性能下降,会造成少锡、成型不良等问题。钢网上未用完的锡膏回收使用也有次数限制。
9. 焊接时为什么会出现锡珠?
主要原因有三类:锡膏吸湿、预热升温过快导致助焊剂飞溅、以及锡膏印刷偏移后溢出焊盘。对应的解决方向分别是规范回温流程、放缓预热斜率、以及修正印刷对位。
10. 烙铁头怎么保养?
每次使用后上锡保护,避免干烧;定期用专用清洁剂去除氧化层,不要用锉刀等硬物刮擦,以免破坏镀层。烙铁头氧化会造成传热变差,表现为温度上不去、焊点发暗,是虚焊的隐性诱因。