PCB电路板在经过回流焊的过程中,常常会面临着板弯板翘的问题,有时候甚至可能导致元件空焊或立碑,这些问题给电子制造业带来了不小的麻烦。因此,我们需要深入了解这些问题的成因,以及如何采取措施来克服它们。
1. PCB电路板变形的危害
在自动化表面贴装线上,电路板若不平整,会引起以下危害:
1.1. 定位不准
不平整的电路板会导致元器件无法准确地定位在其指定位置,这可能影响电路的整体性能。
1.2. 插装问题
元器件可能无法插装到板子的孔和表面贴装焊盘上,这会阻碍电路的正常组装。
1.3. 自动插装机的损坏
如果装上元器件的电路板在焊接后发生弯曲,可能会导致自动插装机的损坏,增加了维护和修理的成本。
1.4. 零件剪裁问题
电路板变形也可能导致元件脚很难剪平整齐,这可能会导致焊接问题和性能下降。
1.5. 机箱装配问题
变形的电路板可能无法装到机箱或机内的插座上,从而影响整体产品的装配。
为了应对这些问题,目前的表面贴装技术正在不断发展,要求电路板的平整度更高。
在IPC标准中,特别指出带有表面贴装器件的PCB板允许的最大变形量为0.75%,没有表面贴装的PCB电路板允许的最大变形量为1.5%。实际上,为满足高精度和高速度贴装的需求,一些电子装联厂家对变形量的要求更加严格,如有的客户要求允许的最大变形量为0.5%,甚至有个别客户要求0.3%。这进一步凸显了电路板平整度的关键性。
电路板由多种材料组成,包括铜箔、树脂、玻璃布等,这些材料的物理和化学性能不同,它们在加工和制造过程中会相互影响,产生热应力残留,从而导致电路板变形。此外,在PCB的加工过程中,会经历高温、机械切削、湿处理等各种流程,也会对板件变形产生重要影响,总之可以导致PCB板变形的原因复杂多样。
进阶:先分清变形的三种形态
在找原因之前,先把「变形」本身拆清楚。工程上通常按形状分成三类,判定方法和整改方向都不一样:
- 弓曲(Bow):板面整体呈圆柱形或球形弯曲,四角基本还在同一平面。多由叠层不对称、铜分布不均造成,整改重点在叠层与铺铜。
- 扭曲(Twist):四个角不在同一平面,呈对角翘起。常与材料经向纬向差异、压合残留应力、V-Cut 走向有关。
- 角翘与局部翘:某一角或某一局部翘起,通常与局部大铜面、重器件、分板应力相关。
之所以要区分,是因为弓曲和扭曲的成因不同,靠调回流焊曲线能救的只是其中一部分。形态判断错了,后面的整改往往会白做。
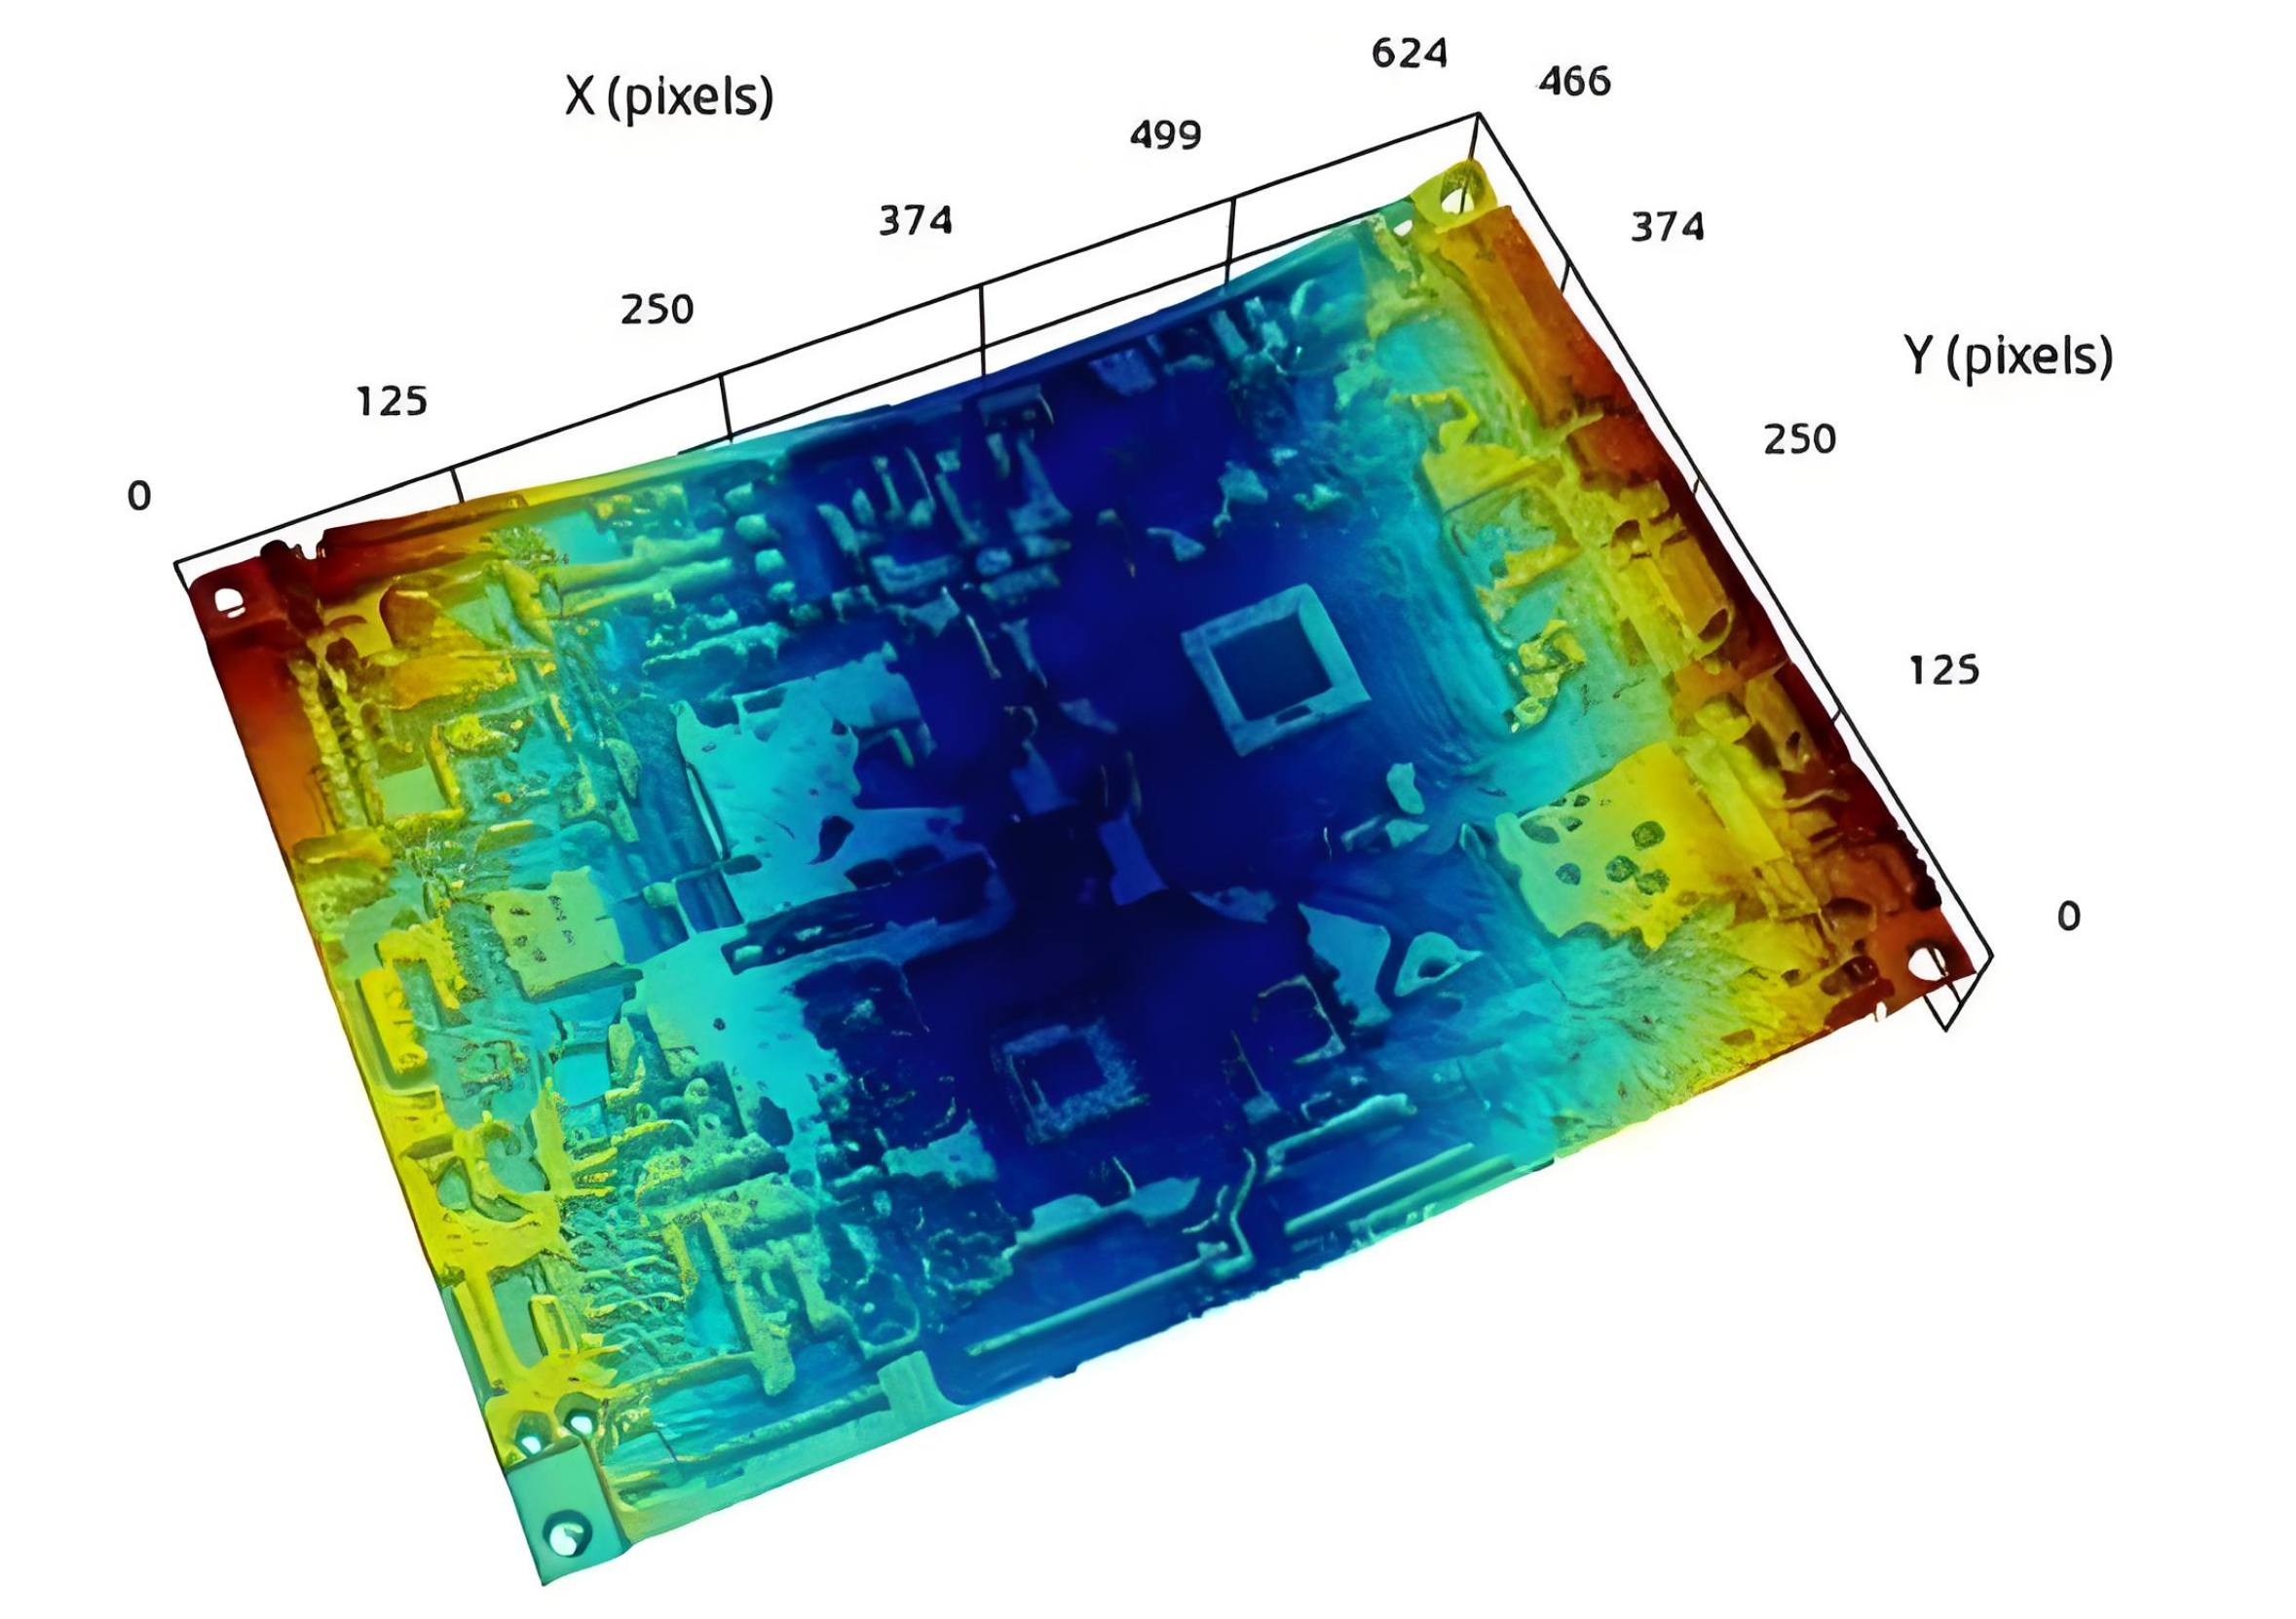
更系统的分类与测试方法可参考深入理解 PCB 和 PCBA 中的翘曲。
2. PCB板变形产生原因分析
要解决PCB板变形问题,我们需要深入分析其产生原因,主要包括以下几个方面:
2.1. 电路板上的铺铜面积不均匀
通常电路板上都会设计有大面积的铜箔来作为接地之用,有时候Vcc层也会有设计有大面积的铜箔。然而,如果这些大面积的铜箔不能均匀地分布在同一片电路板上,就会导致吸热和散热速度不均匀。电路板热胀冷缩后可能会因为涨缩不一致而产生应力,从而引起板子的变形。
2.2. 电路板上各层的连结点(vias,过孔)会限制板子涨缩
现今的电路板大多为多层板,而且层与层之间会有连接点(vias),连接点又分为通孔、盲孔和埋孔。这些连接点会限制电路板的涨缩效果,也会间接造成板弯和板翘。
2.3. 电路板的重量
电路板本身的重量会造成板子凹陷变形。回焊炉通常会使用链条来带动电路板在回焊炉中前进,以板子的两边作为支点。如果板子上面有过重的零件,或者板子的尺寸过大,就会因为本身的重量而呈现出中间凹陷的现象,造成板弯。
2.4. V-Cut的深浅及连接条
V-Cut是破坏板子结构的元凶。因为V-Cut是在原来一大张的板材上切出沟槽来,所以V-Cut的地方就容易发生变形。
2.5. 压合材料、结构、图形对板件变形的影响
PCB板由芯板和半固化片以及外层铜箔压合而成,半固化片在高温下会自然热胀冷缩,所以在PCB板的热胀冷缩系数下,芯板和铜箔的长度并不一样。所以在PCB板中通常会造成挠曲现象,这个问题在PCB板的设计阶段可以通过控制外层铜箔铺铜区域来减缓挠曲的现象。
进阶:材料与叠层对称性的量化控制
变形的根源是应力在板内分布不均匀,而应力主要来自三方面:材料自身的热膨胀、压合过程残留的内应力、以及加工与焊接中反复的热循环。设计侧能控制的主要是第一项。
- 叠层对称:介质厚度、铜厚、芯板排布都要关于板的中心对称,任何一侧偏厚都会把板往一侧拉。
- 铜分布均衡:大面积铺铜层要在对称层有对应铜面,空白区域建议补平衡铜(dummy / thieving copper),而不是直接留空。
- 材料匹配:芯板与半固化片的树脂体系、玻璃布型号应保持一致,CTE 差异越大,压合后的内应力越大。
- 板厚与尺寸比:又薄又大的板最容易变形,必要时增加板厚或增加支撑点。
| 核查项 | 要求 | 常见偏差后果 |
|---|---|---|
| 芯板排布 | 关于中心对称 | 层数或厚度不等 → 单向拉翘 |
| 介质厚度 | 上下对称且同型号 | 混用不同 PP → CTE 差异 |
| 铜厚 | 各层对称 | 外层铜厚不一致 → 翘曲 |
| 残铜率 | 各层接近,建议 ≥60% | 差异过大 → 压合后弓曲 |
| 玻璃布型号 | 同层同型号 | 1080 / 2116 混用易翘 |
半固化片与芯板的搭配细节在多层板基板材料及半固化片科普里有更完整的说明,选材阶段就该把对称性问题解决掉。
3. PCB板变形的解决方法
针对上述的变形原因,我们可以采取以下一些方法来解决PCB板变形问题:
3.1. 材料选择
选择具有较低热膨胀系数的基板材料,以减小热应力引起的板弯板翘。此外,确保材料的均匀性和质量。
3.2. 设计考虑
在电路板设计阶段,要合理规划铜箔分布,避免不均匀的铺铜,减少热应力。合理设计板材的厚度,选择合适的V-Cut深度和连接条位置。
3.3. 工艺控制
控制回流焊过程的温度曲线,避免温度梯度过大。在焊接过程中,使用支撑工装,以防止板子变形。采用合适的回流焊工艺参数,确保焊接的均匀性。
进阶:回流焊曲线与支撑工装怎么配
即使设计没有问题,过炉环节本身也会制造变形。焊接时板子变形主要来自三个因素:
- 温度梯度:板面上下、前后的温差越大,热胀冷缩越不同步。降低升温速率、延长均热时间是最直接的缓解手段。
- 自重下垂:链条或网带以板的两边为支点,中间悬空,尺寸大或器件重时中间就会凹陷。解决办法是加支撑工装或改用托板。
- 冷却速率:出炉后冷却过快,应力来不及释放就被锁在板内,适当放缓冷却有利于回平。
| 阶段 | 常见问题 | 调整方向 |
|---|---|---|
| 升温区 | 速率过快、板面温差大 | 降到 1.5–2.5℃/s |
| 均热区 | 时间不足、助焊剂活化不充分 | 延长到 60–120s |
| 回流区 | 峰值过高、超出材料耐热 | 在可焊前提下尽量降低峰值 |
| 冷却区 | 冷却过快、应力锁死 | 放缓到 3–6℃/s |
产线侧的系统做法可以参考6个步骤预防线路板翘曲,它把设计动作和产线动作分开了,方便对照执行。
3.4. 板材加工
在板材切割和加工过程中,要注意避免机械损伤和过度应力。合理选择V-Cut工艺,控制切割深度,减少对板材的损害。
3.5. 质量控制
建立完善的质量控制体系,包括对电路板的检测和测试,及时发现并处理变形问题。
3.6. 特殊处理
对于一些对板材平整性要求极高的应用,可以考虑采用特殊的处理方法,如板材热压平整等。
进阶:翘曲度到底怎么测、怎么判
判定是否超标必须有统一的测量方法,否则很容易各说各话。行业通用的做法是 IPC-TM-650 2.4.22:
- 把板放在标准平台上,让四角中最低的三点与平台接触;
- 测量第四角与平台之间的最大间隙 D;
- 测量该板对角线的长度 L;
- 翘曲度 = D ÷ L × 100%。
判定门槛一般为:带有表面贴装器件的板允许 0.75%,不带贴装器件的板允许 1.5%;对高精度贴装有要求的客户常自行收紧到 0.5%,个别甚至要求 0.3%。
| 板类型 | 通用门槛 | 严格客户常见要求 |
|---|---|---|
| 带 SMD 器件的板 | 0.75% | 0.5% / 0.3% |
| 不带 SMD 的板 | 1.5% | 1.0% |
| 大尺寸背板 / 厚板 | 按供需协议 | 按供需协议 |
完整的测试步骤与判定口径见PCB线路板翘曲度的标准及测试方法。
进阶:变形超标时的六步处置顺序
发现超标后,按下面这个顺序排查最省力,也能避免重复试错:
- 先统一测量条件:支撑方式、放置时间、环境温度都会影响读数,确认超标的真实性;
- 查叠层与残铜率:先看设计是否对称,这一步改动成本最低、收益最大;
- 核对压合参数与板材批次:排除材料波动和压合程序问题;
- 调回流焊曲线:降低升温速率、延长均热、放缓冷却;
- 加支撑工装或托板:改善过炉时的自重下垂;
- 最后才考虑热压平整:它能把板压回来,但应力并未消除,后续回流仍可能复现。
换句话说,热压平整属于事后补救,真正稳定的做法是回到第 2 和第 3 步,把设计与材料端的应力做平。
进阶:投板前应该写进设计说明的六项要求
与其等出了问题再整改,不如在投板时把要求写清楚。下面六项建议直接标注在图纸或规格书里:
- 明确翘曲度门槛:写清是 0.75% 还是 0.5%,不要只写「按 IPC」;
- 叠层要求:对称、介质型号一致、铜厚对称;
- 残铜率要求:各层均衡,允许板厂在空白区添加平衡铜;
- 支撑与重量信息:说明板的支撑方式、最大器件重量与外形尺寸,便于板厂评估工装;
- V-Cut 与连接条位置:避开重器件与精密器件,避免分板应力传导入板内;
- 特殊区域标注:对 BGA 下方等平整度敏感区域单独注明。
拼版方式也会影响分板应力,可对照PCB拼版方式选择更适合的连接形式。
综上所述,PCB电路板的变形问题是一个综合性的问题,需要从材料选择、设计、工艺控制、加工和质量控制等多个方面来解决。只有综合考虑这些因素,才能有效地减小或避免PCB板的变形,确保电子产品的质量和可靠性。因此,电子制造企业应该注重这些细节,不断提升自身的制造水平,以满足市场对高质量电子产品的需求。
相关阅读:多层板基板材料及半固化片科普 · PCB线路板开路的原因和解决方法
4. 常见问题解答
问:IPC 的 0.75% 和 1.5% 到底该怎么理解?
答:它是翘曲度(最大间隙 ÷ 对角线长度)的上限:带表面贴装器件的板不超过 0.75%,不带的不超过 1.5%。这只是行业通用门槛,具体项目可以按贴装精度自行收紧。
问:弓曲和扭曲哪个更严重?
答:不能简单比较严重程度,要看场景。扭曲会让对角同时失去共面性,对细间距器件影响更直接;弓曲幅度通常更大但形状规则,容易靠工装压平。判定关键是先分清形态再谈整改。
问:加平衡铜会影响电气性能吗?
答:一般不会,因为它是不连接的孤岛铜,不参与信号回流。但要注意与高速信号线的间距,避免在敏感线上引入额外耦合,必要时让板厂按规则避让。
问:薄板是不是一定更容易变形?
答:趋势上是的。板越薄刚性越低,同样的应力会产生更大的形变,因此 0.6mm 以下的板需要格外关注叠层对称与过炉支撑。
问:V-Cut 深度多少比较合适?
答:通常保留板厚的 1/3 作为连接厚度(即切深约 2/3),具体要看板厚与分板方式。切得太深会在分板前就产生变形,太浅则分板困难、应力集中。
问:热压平整后的板还能放心用吗?
答:可以作为补救手段使用,但要知道它只是把形状压回来,板内应力并未释放。若后续还要经过回流焊,翘曲有复现的可能,关键批次建议做验证。
问:板子变形会导致 BGA 虚焊吗?
答:会。板面不平整时 BGA 焊球与焊膏的接触高度不一致,边缘球容易开路或桥连,回流后可能出现局部虚焊,这也是控制翘曲度的核心原因之一。
问:为什么同一批板有的翘、有的不翘?
答:通常与压合排版位置、材料批次、存放状态以及是否经过回流有关。建议先按批次和位置做统计,如果呈现规律性(如固定某一区),多半是压合或叠层问题;如果零散分布,则更可能是存放吸湿或过炉条件波动。
问:变形问题和开路问题会不会同时出现?
答:会。严重翘曲会让孔壁与焊点承受额外应力,可能演变为孔铜裂纹或焊点开裂,表现为间歇性开路。可以参考PCB线路板开路的原因和解决方法做交叉排查。