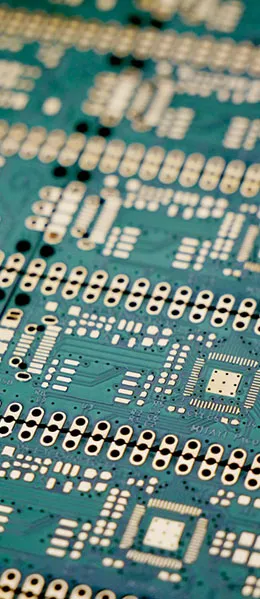
印制电路板(PCB)的设计是根据电路原理图来实现电路设计者所需要的功能。除了电路设计,PCB的设计主要包括布局设计,这涉及到外部连线的布局,内部电子元件的优化布局,金属布线和通孔的优化布局,以及电磁防护和散热等因素。优秀的版图设计可以不仅降低生产成本,还能提高电路性能和散热效果。

PCB完整性的重要性
PCB的完整性对于保证电子产品的可靠性至关重要。为了确保产品在使用中不会出现问题,必须在SMT(表面贴装技术)PCB组装过程中执行过程控制测量。这样可以确保未来不会出现昂贵的错误,否则可能会导致产品故障率高,损害电子制造商的声誉。
进阶:过程控制到底在控制什么
原文说「必须执行过程控制测量」。落到执行层面,过程控制的对象不是成品,而是每一道工序里可以量化、可以预警的关键参数。把这些参数分层,会得到一张更清楚的图:
| 层级 | 控制对象 | 典型参数 | 失控后果 |
|---|---|---|---|
| 来料 | PCB 与元件 | 焊盘氧化、元件共面性、湿敏等级 | 批量虚焊、器件开裂 |
| 工序参数 | 设备设定 | 刮刀压力与速度、贴装坐标、炉温曲线 | 少锡、偏移、冷焊 |
| 工序结果 | 半成品 | 锡膏厚度、贴装偏差、焊点形貌 | 缺陷流入下一工序 |
| 成品 | 整板功能 | 电气测试、功能测试 | 出货后失效率高 |
关键点在于越靠前发现问题,修复成本越低。一块板在锡膏印刷阶段被 SPI 检出少锡,只需擦板重印;同样的板若流到回流焊之后才被 AOI 发现,就要返修甚至报废。所以过程控制的投入重点应该放在「工序结果」这一层,而不是把宝压在成品测试上。
- 先定关键质量特性(CTQ):不是所有参数都要测,只测会直接导致缺陷的;
- 为 CTQ 设定上下限:有界才能判定是否失控;
- 建立趋势而非只看单点:漂移往往比超差更有预警价值。
- 列出每道工序可能产生的缺陷;
- 反推导致该缺陷的可测参数;
- 为参数设定控制限与抽样频次;
- 出现异常时按既定流程停机与追溯。
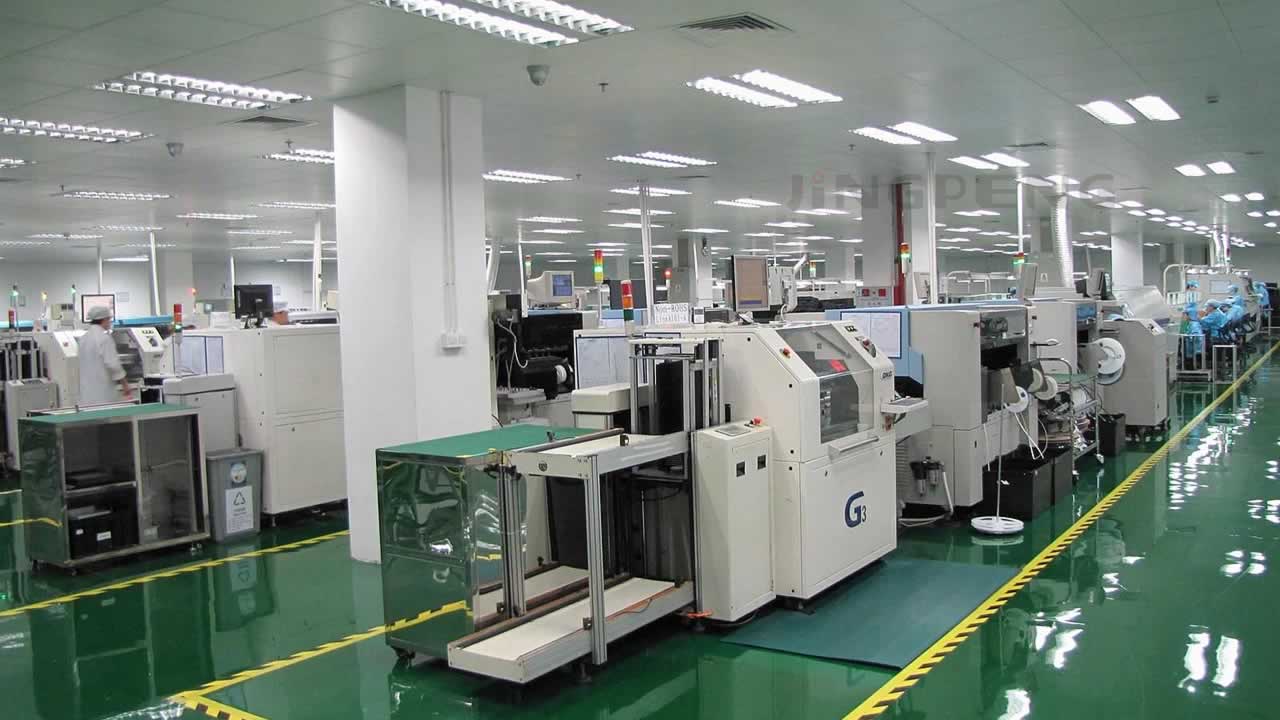
SMT 加工管控体系见PCBA贴片加工控制和管理;缺陷预防思路见如何防止SMT OEM缺陷。
SMT PCB组装的过程控制
SMT PCB组装的过程控制涉及在印刷、安装和回流焊阶段采用一些可靠的过程。下面我们将详细了解这些过程:
1. 锡膏印刷
在SMT印刷之前,必须进行以下检查:
- 确保电路板没有变形,表面光滑。
- 确保电路板焊盘没有氧化。
- 确保电路板表面没有裸露的铜。
在印刷锡膏时,还需要注意以下事项:
- 木板不应垂直堆叠,也不应碰撞。
- 板上的基准标记应与模板上的定位孔一致。
- 需要进行彻底的目视检查。建议在这种目视检查中,眼睛与板的距离应为30-45厘米。
为了获得最佳效果,锡膏使用过程中的温度应在25°C左右,相对湿度应在35-75%的范围内。还需要确保使用的锡膏没有过期,如果同时使用新锡膏和旧锡膏,混合比例应为3:1。此外,印刷厚度必须均匀,模板需要保持清洁,以确保没有干燥的助焊剂。
2. 芯片安装
芯片安装是一个非常关键的步骤,需要高度的准确性。在这个阶段,需要注意以下方面:
- SMD必须与设计文件兼容。
- 调试需要在贴片机上准确进行。
- 控制指令信号及其编辑应谨慎进行。
- 需要分析驱动组件之间的逻辑关系。
- 需要明确操作过程。
- 需要制定适当的维护计划,以确保设备处于良好状态并且不会因设备状况而开始出现错误。
3. 回流焊
回流焊的过程主要涉及将SMD粘贴到电路板上。在这个阶段,需要注意以下过程控制方面:
- 设置正确的温度曲线并执行一些实时测试以避免错误。
- 震动会在焊接过程中造成严重损坏,因此需要避免。
- 焊点必须呈半月形。
- 电路板表面不得有残留物或焊球。
- 不得有桥接或假焊。
- 焊点应光滑。
进阶:锡膏印刷的关键参数窗口
原文提到温度 25 ℃、相对湿度 35 – 75%、新旧锡膏 3:1 混合、印刷厚度均匀等要求。这些数字背后是一条完整的参数链:
| 参数 | 常见控制范围 | 偏高的后果 | 偏低的后果 |
|---|---|---|---|
| 环境温湿度 | 约 25 ℃ / 35 – 75 % RH | 锡膏吸湿、塌边、飞溅 | 黏度过高,脱模不良 |
| 刮刀压力 | 以刚好刮净为准 | 刮伤钢网、锡膏被挤出 | 印刷不清、少锡 |
| 刮刀速度 | 依锡膏与开口尺寸调整 | 填充不足、拖尾 | 效率下降、易塌边 |
| 脱模速度 | 先慢后快,分段控制 | 拉尖、锡膏被带回 | 效率下降 |
| 钢网清洗频次 | 按板数与时间双控 | —— | 开口堵塞造成少锡 |
| 新旧锡膏比例 | 约 3:1 | 旧膏过多,活性下降 | 浪费与批次波动 |
其中脱模速度是最容易被忽略的一项。钢网抬起过快会把锡膏从开口里「拔」出来一部分,形成拉尖或少锡,这种缺陷在细间距元件上尤其致命。经验做法是采用分段脱模:初始几毫米慢速,之后加速。
- 每天开工前先测锡膏厚度:用 SPI 或手动测厚仪抽测;
- 钢网清洗要定频次:不能等看到缺陷才擦;
- 回温要充分:冷藏锡膏取出后需回温至室温再开盖,避免冷凝水混入。

锡膏特性详见带你了解SMT贴片加工用的锡膏知识;短路成因见深入分析锡膏短路原因。
进阶:贴装精度从哪里来
原文把芯片安装列为「非常关键的步骤」。贴装的偏差来源可以归纳为四类,逐项排查比笼统地「调机器」有效得多:
| 偏差来源 | 表现 | 排查方向 |
|---|---|---|
| 基准点识别 | 整批偏移同一方向 | 光点是否被遮挡、是否对称 |
| 供料器 | 取料位置偏差、抛料率上升 | 供料器步进、料带张力 |
| 吸嘴 | 掉件、立碑、旋转偏差 | 吸嘴磨损、真空不足、型号不匹配 |
| 元件本身 | 引脚共面性差 | 来料检验、湿敏元件管控 |
实际调试中,先看抛料率再看偏移量能快速定位层级:抛料率突然升高通常指向供料器或吸嘴;偏移量稳定偏大但抛料正常,则多半是基准点识别或坐标补偿的问题。
- 吸嘴要按元件尺寸选配:大元件用小吸嘴会掉件,小元件用大吸嘴会取偏;
- 真空值要纳入点检:真空衰减是掉件的早期信号;
- 湿敏元件按等级管控:受潮元件过回流会开裂。
- 确认光点识别稳定、无重复图像;
- 核对供料器站位与程序一致;
- 按元件规格选吸嘴并检查真空;
- 试产后用 AOI 复核偏移量。

贴装与检测设备见SMT贴装设备及AOI自动光学仪器;湿敏元件管控见SMT贴片厂中湿敏感元件的管控要点和方法。
进阶:回流焊温度曲线与典型缺陷的对应
原文要求「设置正确的温度曲线并执行实时测试」。曲线之所以重要,是因为几乎每一类焊点缺陷都能追溯到某一个温区:
| 温区 | 作用 | 设置不当的典型缺陷 |
|---|---|---|
| 预热区 | 缓慢升温,活化助焊剂 | 升温过快导致锡膏飞溅、元件开裂 |
| 恒温区 | 均衡温度、减少热冲击 | 时间不足导致温差大、冷焊 |
| 回流区 | 锡膏熔融形成焊点 | 峰值不足冷焊,过高则元件损伤、焊点发黑 |
| 冷却区 | 焊点结晶,决定晶粒结构 | 冷却过慢焊点粗糙、金属间化合物偏厚 |
常见缺陷与曲线段的对应关系值得单独记一遍:葡萄球与锡珠多半来自预热不足,助焊剂中的溶剂来不及挥发就在回流区爆开;冷焊与虚焊通常指向峰值温度或液相线以上时间不足;立碑则更多与两端受热不均、焊盘设计不对称有关。
- 实测曲线而不要用默认曲线:不同板厚、层数、元件密度的实际炉温差异很大;
- 每换一种板至少测一次:换线不测是最常见的问题源;
- 热电偶要贴在真实焊点上:贴在空板区域会失真。

焊接缺陷分析见SMT焊接缺陷分析与解决方法;葡萄球现象见SMT葡萄球现象原因及解决方法。
进阶:检测手段怎么组合才划算
过程控制最终要靠检测闭环。几种主流手段的覆盖能力与成本差异很大,盲目堆设备并不经济:
| 手段 | 检测位置 | 能发现 | 发现不了 | 成本 |
|---|---|---|---|---|
| SPI | 印刷后 | 锡膏少锡、多锡、塌边、偏移 | 贴装与焊接缺陷 | 中 |
| AOI(炉前) | 贴装后 | 错件、缺件、偏移、极性反 | 焊点内部质量 | 中 |
| AOI(炉后) | 回流后 | 桥接、虚焊外观、锡珠、立碑 | 焊点内部空洞 | 中 |
| X 射线 | 回流后 | BGA 空洞、少锡、内部桥接 | 外观与极性 | 高 |
| ICT | 成品 | 开短路、元件值偏差 | 隐性可靠性问题 | 高 |
| 功能测试 | 成品 | 整机功能是否达标 | 早期失效 | 中高 |
性价比最高的组合通常是「SPI + 炉后 AOI + 关键器件 X 射线抽检」:SPI 把住印刷这一最大缺陷源,炉后 AOI 覆盖绝大多数外观缺陷,X 射线只针对 BGA、QFN 这类看不见焊点的器件做抽检。ICT 与功能测试则按产品可靠性要求决定是否配置。
- 先统计自己的缺陷分布:按类别排序,钱花在前三类上;
- AOI 的误报率要持续调优:误报太高会被人为旁路;
- 检测数据要回流到工艺:只为判好坏而不做趋势分析是浪费。

X 射线应用见X射线检测技术在PCBA质量控制中的应用;测试策略见为什么需要PCB组装测试。
结论
SMT PCB组装需要有效的制造质量控制计划,上述技能将有助于确保缺陷最小化并优化SMT组件制造。通过过程控制测量,电子制造商可以提高产品的质量和可靠性,确保产品在市场上表现出色。如果您有任何其他问题或需要更多帮助,请随时联系我们。我们将竭诚为您提供支持。
常见问题解答
1. 为什么SMT PCB组装如此重要?
SMT PCB组装是电子产品制造中的关键步骤,它直接影响产品的性能和可靠性。通过过程控制测量,可以确保组装过程中没有缺陷,从而降低产品故障率。
2. 锡膏印刷时需要注意哪些问题?
在锡膏印刷过程中,需要注意电路板的状态,锡膏的温度和相对湿度,以及印刷的均匀性。还需要确保锡膏没有过期,而且在印刷过程中没有出现桥接或假焊等问题。
3. 为什么芯片安装如此关键?
芯片安装是SMT PCB组装的核心步骤之一,它直接影响产品的性能。准确的芯片安装可以确保电路板上的元件正确连接,从而避免产品故障。
4. 为什么回流焊如此重要?
回流焊是将SMD粘贴到电路板上的关键过程。正确的回流焊可以确保焊点的质量,避免桥接或假焊,并确保电路板表面干净。
5. 如何制定有效的制造质量控制计划?
制定有效的制造质量控制计划需要考虑每个组装阶段的过程控制要点,并确保适当的培训和维护计划。这有助于确保组装过程中的缺陷最小化。
6. 过程控制测量需要投入哪些设备?
按优先级排列,通常是锡膏测厚(SPI)、炉后 AOI、以及炉温测试仪这三件。它们在印刷、焊接、回流三个最易产生缺陷的环节形成闭环,投入产出比最高。X 射线、ICT 与功能测试则视产品的可靠性等级与器件封装再决定是否配置,不必一开始就全上。
7. SPI 与炉后 AOI 有了,还需要人工目检吗?
需要,但角色要改变。自动检测适合处理量大、判定标准明确的缺陷,人工目检则用于处理异常板、抽检自动设备的漏判、以及首件确认。原文也提到目视检查时眼睛与板的距离应保持在 30 – 45 厘米,这一细节在人工复判时仍然适用。
8. 新旧锡膏为什么建议按 3:1 混合?
锡膏开封后会持续与空气接触,助焊剂活性逐渐下降、黏度上升。新膏占多数可以保证整体性能仍在规格内,同时避免旧膏浪费。需要注意混合必须充分搅拌均匀,且混合后的锡膏应尽快用完,不宜长期存放后再使用。
9. 焊点为什么要求呈半月形?
半月形说明焊料对焊盘与引脚都形成了良好的润湿铺展,且焊料量适中。若焊点呈球状,通常意味着润湿不良或焊料过多;若焊点扁平塌陷,则可能是焊料过少或焊盘设计偏小。形貌判断是炉后目检最经济的手段,但它只能反映外观,内部空洞仍需 X 射线确认。
10. 过程控制数据应该保留多久?
建议至少保留到该批次产品的质保期结束。保留 SPI 厚度数据、AOI 缺陷记录与炉温曲线,一旦出现客诉可以回溯到具体班次与设备设定,定位是偶发异常还是系统性漂移。数据保留也是质量体系审核的常见要求。
相关阅读:为什么丝印在PCBA组装中至关重要