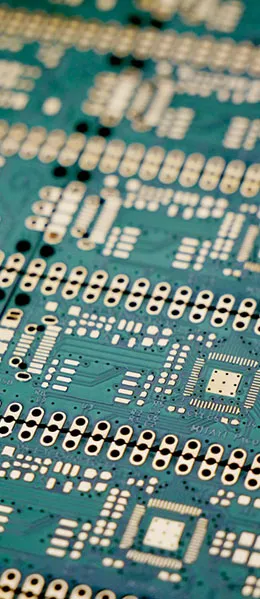
电路板拼板,字面意义上就是将多块电路板拼接在一起形成一个大型的SET。这个过程在电子制造中扮演着至关重要的角色,不仅方便了后续的电路板焊接和贴片,还有效提高了板材的利用率,从而降低了生产成本。让我们一起深入了解一下电路板拼板的相关知识,这是我们工程人员总结的要点。

拼板原则
1. 客户的拼板要求
首先,如果客户提出了拼板的要求,我们需要确认这些要求是否在工艺制程能力范围内,并且是否符合我司的利用率要求。如果不符合,我们会建议客户进行更改以满足生产要求。
2. 按照客户宝典要求设计
如果客户的宝典中包含拼板的要求,我们会按照这些要求进行设计。
3. 自主拼板设计
如果客户没有明确的拼板要求,我们会自行进行拼板设计,以确保板材的利用率并满足生产制程的要求。
4. 明确的拼板图
无论是客户提出的要求还是我们自主设计的拼板,拼板图必须要非常明确。这包括倒扣、阴阳拼板、邮票孔位置等,每个型号都应该有客户确认过的拼板图。
进阶:四种拼板连接方式怎么选
原文讲了拼板的原则与工程部要求,落地时第一件事是决定用什么方式把小板连在一起。行业里常见的有四类:
| 连接方式 | 做法 | 适用外形 | 优点 | 需要注意 |
|---|---|---|---|---|
| V-CUT | 上下各切一道 V 形槽,留薄连接筋 | 外形规整的矩形、正方形 | 分板快、断面平整、成本低 | 只能直线分板,不能走异形 |
| 邮票孔 | 沿外形线打一排小孔形成断点 | 异形、圆弧边、半孔设计 | 可沿任意轮廓布置 | 分板后有毛刺,需打磨 |
| 连接位(连接条) | 留一段窄的板材做桥接 | 需要一定强度的拼板 | 强度高,过回流不易变形 | 分板需铣刀,成本略高 |
| 铣槽分离 | 直接用铣刀把外形铣出,仅留微连接 | 外形不规则且精度要求高 | 尺寸精度最好 | 加工时间长 |
其中V-CUT 与邮票孔的选择最常被搞反。V-CUT 要求分割线是直线且贯穿整个板边,异形板用 V-CUT 会切到线路;邮票孔则可以沿轮廓自由布置,代价是分板后会留下凸出的毛刺。原文提到「电路板外形为半孔设计时,不能使用 V-CUT」,正是这一条的具体体现。
- 矩形 / 正方形小板:优先 V-CUT,效率与外观都最好;
- 异形、带圆弧边:用邮票孔或铣槽;
- 板上有重元件:连接位要加强,避免过回流时拼板下垂;
- 板边有半孔(邮票孔工艺孔):不能走 V-CUT。
- 先看小板外形是否为直线可分割;
- 再看板上元件重量与过回流次数;
- 最后结合分板方式(掰板 / 铣刀 / 分板机)确定连接方式。

拼板细节可延伸阅读10个PCB拼板细节和技巧;五种常见拼版方式见五种PCB拼版方式。
进阶:板材利用率是怎么算出来的
原文给出单双面板 85%、四层板 80%、六层以上 75% 的建议值。要理解这组数字,先要明白利用率的算法:利用率 = 所有小板实际面积之和 ÷ 拼板(含工艺边)占用大料的面积。
| 影响因素 | 对利用率的影响 | 典型取值 |
|---|---|---|
| 大料规格 | 拼板尺寸越接近大料的整数分割,浪费越少 | 常见大料 1042 × 1245 mm 等规格 |
| 工艺边 | 每边占用 3 – 10 mm,直接拉低利用率 | 通常两边共留 5 – 10 mm |
| 拼板间距 | 间距越大利用率越低,但太小会伤板 | 一般 1.6 – 3.0 mm(依分板方式) |
| 层数 | 层数越高板材单价越高,允许的利用率越低 | 六层以上可放宽到 75% |
| 板厚与铜厚 | 厚板、厚铜压合难度大,排板需更保守 | 视工艺能力而定 |
可以看出,层数越高、允许的利用率越低,是经济账算出来的结果:多层板单位面积成本远高于单双面板,宁可多浪费一点板材,也要换取更高的良率与更稳定的压合质量。这也是原文把六层以上的门槛定在 75% 的原因。
- 先把大料尺寸告诉工程:不同工厂的大料规格不同,利用率结论也会变;
- 不要为了凑利用率把间距压到极限:分板时容易崩边、伤线路;
- 工艺边能省则省:若客户允许,可用「无工艺边 + 夹具定位」方案。
单板尺寸与拼板技巧见如何确定单PCB尺寸和拼板技巧;板材规格见PCB板材料。
工程部拼板要求及建议
1. 考虑板材利用率
在进行拼板设计时,我们必须考虑板材的利用率。建议的电路板尺寸应满足以下要求:
- 单双面板:85%以上
- 四层板:80%以上
- 六层以上:75%以上
2. 拼板间距、锣空位、光点、定位孔和邮票孔
在设计拼板时,需要考虑拼板间距、锣空位、光点、定位孔和邮票孔的添加方式。特别注意光点的设计,对于中心对称(倒扣拼板)的情况,光点要轴对称;对于轴对称(阴阳拼板)的情况,光点要中心对称。
邮票孔的设计也需要遵循规范,通常设计在外形线中心,与过孔、焊盘、线路的间距最小为0.40mm。如果无法满足这个要求,邮票孔可以移到外形线的边缘,但必须保持一致。
3. 个别案例
在一些特殊情况下,需要根据电路板的外形进行不同的拼板设计。例如:
- 如果电路板的外形接近矩形或正方形,建议按照建议利用率的尺寸进行拼板,同时在拼板两边加入5mm的工艺边。
- 如果电路板的外形不规则,需要考虑连接添加的个数和位置。
进阶:工艺边、光点与定位孔怎么配
原文强调「光点的设计,对于中心对称(倒扣拼板)的情况,光点要轴对称;对于轴对称(阴阳拼板)的情况,光点要中心对称」。这句话容易被读漏,它实际在解决贴片机能否唯一识别拼板方向的问题。
| 要素 | 作用 | 常见要求 | 常见错误 |
|---|---|---|---|
| 工艺边 | 提供传送、定位与夹持空间 | 单侧 3 – 5 mm,SMT 侧常取 5 mm | 宽度不足导致过不了轨道 |
| 光学定位点(Mark) | 供贴片机识别板的位置与角度 | 整板至少 2 – 3 个,呈不对称分布 | 光点做成对称,机器无法判别方向 |
| 定位孔 | 机械定位与测试夹具定位 | 孔径依设备而定,孔壁无铜或接地 | 孔位与夹具不匹配 |
| 邮票孔 | 形成可折断的连接 | 与过孔、焊盘、线路间距 ≥ 0.40 mm | 间距不足导致分板时拉伤线路 |
| 锣空位 | 为异形元件或突出结构留空间 | 依外形设计 | 漏留导致元件干涉 |
关键点是光点必须「不对称」。若阴阳拼板上的光点做成轴对称分布,贴片机在旋转 180 度后看到的图像完全一样,就无法判断当前是哪一面,进而把元件贴到错误的位置。原文要求「轴对称拼板用中心对称光点」,正是人为制造可区分性。
- 拼板级光点:放在工艺边上,整板至少 3 个;
- 单元级光点:每个小板上放 2 个,供高精度元件对位;
- 光点周围留空:光点附近不要走线、不要印阻焊,保证对比度;
- 邮票孔间距 0.40 mm 是底线:满足不了就移到外形线边缘并保持一致。
- 先确定传送边与工艺边宽度;
- 按拼板方式(倒扣 / 阴阳)布置不对称光点;
- 再放置定位孔与锣空位;
- 最后核对邮票孔与线路、焊盘的间距。
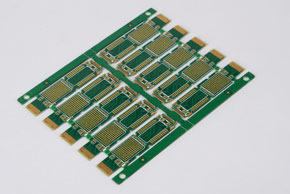
拼板要求与工程建议详见工艺能力;阴阳拼版应用见电路板阴阳拼版在电子组装制造业的应用。
进阶:分板方式与应力控制
拼板做完还要「分板」,这一步的应力常常被低估:靠近板边的陶瓷电容、BGA 焊点最容易被分板应力拉裂。几种常见分板方式的差异如下:
| 分板方式 | 做法 | 应力 | 适用 | 局限 |
|---|---|---|---|---|
| 手工掰板 | 沿 V-CUT 直接折断 | 高 | 样品、小批量 | 断面不齐,易伤元件 |
| 走刀式分板机 | 圆刀沿 V-CUT 滚切 | 中低 | 直线分板,批量生产 | 只能走直线 |
| 铣刀分板机 | 主轴铣刀沿轮廓铣切 | 低 | 异形板、邮票孔连接 | 效率较低,有粉尘 |
| 激光分板 | 激光切割分离 | 极低 | 薄板、精密板 | 设备投入高 |
| 冲压模具 | 模具一次冲断 | 中 | 大批量、形状固定 | 模具费用高 |
实际生产中最经济的组合是「V-CUT + 走刀式分板机」:拼板时用 V-CUT,分板时上走刀机,应力远低于手工掰板,效率又高于铣刀。只有在异形板或板边有敏感元件时,才值得改用铣刀或激光方案。
- 敏感元件离板边至少留 3 – 5 mm:电容、晶振、BGA 不要贴着分割线;
- V-CUT 残厚要受控:残厚过大掰不动,过小则在制程中断裂;
- 邮票孔分板后要打磨:凸出的毛刺会影响装配;
- 分板方向要一致:避免两面反复弯折造成焊点疲劳。
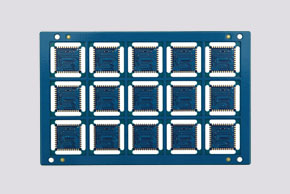
组装检测要点见PCB组装检测指南;功能测试方法对比见电路板组装功能测试FVT和FCT两种方法优缺点。
进阶:拼板资料的 DFM 自检清单
原文反复强调「拼板图必须要非常明确」。把这条要求拆成可核对的条目,投板前逐项打勾,能避免绝大多数返工:
| 检查项 | 要求 | 常见错误 |
|---|---|---|
| 拼板图 | 每个型号都有客户确认过的图 | 只给单板图,拼板方式由工厂猜 |
| 连接方式 | 明确 V-CUT / 邮票孔 / 连接位 | 图上不标,制程随意选 |
| 工艺边 | 标明宽度与所在边 | 漏留或宽度不足 |
| 光点与定位孔 | 位置、数量、不对称性明确 | 光点对称导致贴片方向误判 |
| 倒扣 / 阴阳 | 明确是否阴阳拼及旋转方式 | 未说明,两面元件贴反 |
| 邮票孔间距 | 与过孔、焊盘、线路 ≥ 0.40 mm | 间距不足,分板拉伤 |
| 利用率 | 达到对应层数的建议值 | 小板尺寸卡在浪费区间 |
| 分板方式 | 与敏感元件布局匹配 | 板边放 BGA 却用手工掰板 |
其中「阴阳拼板是否允许」是必须在图纸上写死的。阴阳拼能显著提高利用率,但它要求两面元件在贴片时不互相干涉,并且需要工厂具备翻面贴装的编程能力。若未与客户确认就自行阴阳拼,很容易出现元件贴反或二次回流时掉件的问题。
- 图纸与 Gerber 要一致:拼板图改了,Gerber 必须同步;
- 标明每片小板的方向:用丝印或标记点区分;
- 说明分板后是否要去毛刺:影响后段装配;
- 把利用率目标写给工程:便于其调整拼板尺寸。
- 整理单板外形与元件高度;
- 选择连接方式与工艺边方案;
- 布置光点、定位孔、邮票孔;
- 核算利用率并出拼板图;
- 客户确认后再投板。

免费可制造性审查见免费DFM 和 DFA;品质管控流程见品质保证。
阴阳拼板
最后,让我们来谈谈阴阳拼板。这种拼板方式在某些情况下非常有用,但需要特别注意。
电路板外形为半孔设计时,不能使用V-CUT,我们采用连接位和邮票孔连的方式来实现拼板。这需要精确的设计和处理。
总的来说,电路板拼板是电子制造中的一项关键步骤,能够提高效率并降低成本。但要确保成功,必须遵循拼板原则和工程部的要求与建议。这有助于确保电路板设计的可靠性和性能。
在电路板设计中,拼板是一项关键步骤,它能够提高效率并降低成本。要确保成功,必须遵循拼板原则和工程部的要求与建议,这有助于确保电路板设计的可靠性和性能。
常见问题解答
1. 拼板一定要留工艺边吗?
不一定。若客户允许且板子本身有足够强度,可以采用「无工艺边 + 专用夹具定位」的方案来提高利用率。但大多数高速贴片线需要夹持边与传送边,因此常规做法是至少留 5 mm 工艺边,SMT 侧尤其建议保留。
2. V-CUT 与邮票孔可以混用吗?
可以,而且在小批量异形拼板中很常见:直边部分用 V-CUT,圆弧或转角部分用邮票孔。需要注意两种方式的残厚与孔间距要分别满足规范,分板时也要先切 V-CUT 再处理邮票孔位置。
3. 为什么六层板的利用率要求比双面板低?
因为多层板单位面积成本更高、压合难度更大。多留一些余量可以换取更好的压合均匀性与更高的良率,综合算下来比硬凑利用率更经济。所以行业里通常按层数分档:单双面板 85%、四层 80%、六层以上 75%。
4. 邮票孔为什么要求与线路保持 0.40 mm?
分板时孔壁会被撕开,撕开的边缘会向周围扩展一定范围。若线路或焊盘离得太近,就可能被拉伤甚至断路。0.40 mm 是行业里比较通用的安全间距;确实做不到时,可以把邮票孔移到外形线边缘,但整排必须保持一致。
5. 阴阳拼板有什么风险?
主要风险有两点:一是两面元件在贴装与回流时可能互相干涉或掉件;二是光点若布置成对称,贴片机无法判别方向,会把元件贴到错误的一面。因此在图纸上必须明确阴阳拼方式,并按「轴对称拼板用中心对称光点」的原则布置定位点。
6. 拼板尺寸是不是越大越好?
不是。尺寸越大,板材利用率通常越高,但会带来过回流时板子下垂、分板应力集中、以及设备尺寸超限等问题。经验做法是把拼板控制在设备允许范围内,并在长边方向适当增加连接位以抑制变形。
7. 分板后板边有毛刺怎么办?
邮票孔分板后出现毛刺是正常现象,可用砂纸或专用打磨设备处理。若毛刺严重影响装配,说明邮票孔设计偏大或分板方式不合适,应与工厂一起调整孔位与残厚参数,而不是在后端靠人工打磨补救。
8. 拼板图上必须标注哪些信息?
至少要包括:连接方式(V-CUT / 邮票孔 / 连接位)、工艺边位置与宽度、光点与定位孔的坐标、是否阴阳拼及旋转方向、以及邮票孔与线路的最小间距。缺少任何一项,工厂都可能按自己的习惯处理,从而与设计预期不符。
相关推荐:电路板设计的5个关键注意事项 · PCB线路板设计注意事项