随着电子技术的不断发展,印刷电路板(PCB)已成为现代电子设备的核心组成部分。为了确保PCB的性能和可靠性,各种不同的表面处理工艺得以应用。其中,喷锡工艺,也称为热风整平(HASL),在PCB制造中具有重要地位。本文将深入探讨喷锡工艺的工作原理、流程和应用。
目录
- 喷锡工艺的基本介绍
- 工艺流程及其作用
- 操作过程和生产设备
- 使用的物料和要求
- 喷锡工艺的特点
- 常见问题解答
- 结论
1. 喷锡工艺的基本介绍
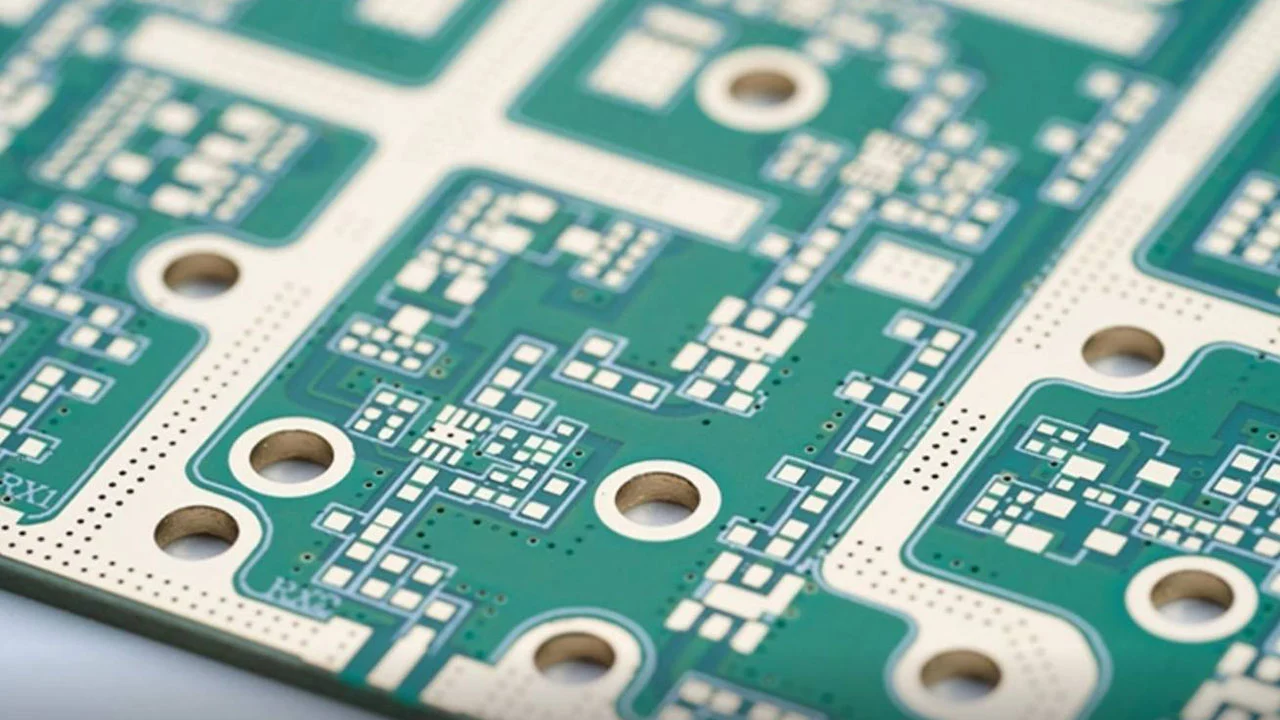
喷锡工艺,或热风整平,是一种常用于PCB制造的表面处理方法。它的原理很简单:使用热风将浸锡后PCB表面多余的融锡吹掉,从而实现整平锡面的目的。这个过程使得PCB表面的焊盘具有良好的焊接性能,确保电子元件可靠地焊接到PCB上。
进阶:喷锡与无铅化的关系
喷锡之所以长期存在,是因为它同时满足了三件事:成本低、焊盘可焊性好、对存储和多次回流的宽容度高。要理解它在表面处理家族里的位置,先要看清有铅与无铅两条路线的差别。
- 有铅 HASL:锡铅合金(典型 Sn63/Pb37)熔点约 183℃,润湿性优异、表面相对平整,因 RoHS 限制目前只保留在豁免用途。
- 无铅 HASL:主流是 SnCuNi、SnCuCo 等三元合金,熔点约 227℃,工艺温度更高,对基材耐热性与助焊剂耐高温性都提出了更高要求。
无铅化带来的连锁影响值得注意:浸锡温度从约 250℃ 提高到 260–265℃,板子在锡炉里停留的时间虽短,但热冲击明显加大,这也是薄板和大尺寸板在无铅喷锡后更容易翘曲的原因之一。
| 项目 | 有铅 HASL | 无铅 HASL |
|---|---|---|
| 常用合金 | Sn63/Pb37 | SnCuNi / SnCuCo |
| 熔点 | 约 183℃ | 约 227℃ |
| 浸锡温度 | 约 250℃ | 260–265℃ |
| 润湿性 | 优 | 良(更依赖助焊剂) |
| 表面平整度 | 较好 | 略差 |
| 适用范围 | RoHS 豁免用途 | 通用无铅产品 |
2. 工艺流程及其作用
2.1 微蚀与助焊剂处理
在PCB进行喷锡之前,通常需要进行微蚀和助焊剂处理。这些步骤的主要作用是为喷锡做准备。微蚀可以防止焊料上不到或上锡不良,而助焊剂则有助于焊料的均匀涂覆。
2.2 喷锡
在喷锡过程中,PCB被浸入熔融的焊料中,然后迅速提起。热风刀从板子的前后吹平液态焊料,使铜面上的焊料变平,并防止焊料桥搭。这一步骤是整个工艺的关键,确保PCB表面的焊料均匀而平整。
2.3 热水清洁锡面和磨板
热水清洁锡面的目的是去除温差过大导致的板子热胀冷缩,同时也可以清除残余的助焊剂,从而提高焊接质量。磨板则是将焊料表面进一步整平,确保其平滑度。
进阶:垂直式热风整平机的关键控制项
喷锡质量的波动,绝大多数来自设备参数而非工艺本身。垂直式热风整平机的控制要点可以归纳为「一温、二风、三时间」:
- 锡炉温度:通常控制在熔点以上 30–45℃。过高会加速铜溶蚀与锡渣生成,过低则锡液流动性差、吹不平整。
- 热风刀温度与压力:风刀温度一般接近锡温,压力决定吹平效果,风刀角度与板面距离要按板厚逐一校准。
- 浸锡与提升时间:浸锡时间过长会加剧铜溶蚀,提升速度则影响挂锡量与桥连风险。
- 板面预热:未充分预热的板子直接入锡会产生热冲击,薄板尤其容易变形。
设备上还有两个常被忽略的细节:锡液成分监测(铜含量超标会让锡层发脆、润湿变差)和锡渣清理周期(锡渣卷入风刀会造成板面划伤)。这两项做得到位,喷锡批次间的稳定性会明显提升。
可焊性最终要在焊接端验证,喷锡板的可焊性问题通常与PCB孔可焊性一起评估,而不是只看锡层外观。
3. 操作过程和生产设备
喷锡工艺通常需要专用设备,称为垂直式热风整平机。这些设备具有高温度控制和热风刀,用于在PCB上均匀涂覆和整平焊料。
进阶:无铅焊料合金怎么选
无铅喷锡常用合金的差别主要体现在熔点、润湿性与焊点可靠性上:
| 合金 | 大致熔点 | 特点 | 常见用途 |
|---|---|---|---|
| SnCuNi(SCN) | 约 227℃ | 成本低、润湿适中,Ni 可抑制铜溶蚀 | 通用无铅喷锡 |
| SnCuCo | 约 227℃ | Co 同样抑制溶蚀,锡层外观更亮 | 对外观有要求的产品 |
| SnCuGe | 约 227℃ | Ge 抗氧化,锡渣生成少 | 长时间连续生产 |
| SAC305 | 约 217℃ | 润湿性与可靠性最好,成本最高 | 高可靠、细间距场景 |
选合金时可以按这几条来收敛:
- 成本敏感且没有细间距器件 → SnCuNi 是最常见的默认选项;
- 对锡面外观有要求(如消费类产品外观件)→ 优先 SnCuCo;
- 产线连续开动、锡渣管理压力大 → SnCuGe 更省心;
- 有可靠性认证要求或细间距 BGA → 与板厂确认是否改用 SAC 系或换用其他表面处理。
助焊剂方面,喷锡用的是耐高温专用助焊剂,它要在 260℃ 以上仍保持活性,同时在热水清洗后不留残留。助焊剂活性不足会直接表现为上锡不良,活性过强则清洗负担加重并可能残留腐蚀风险。
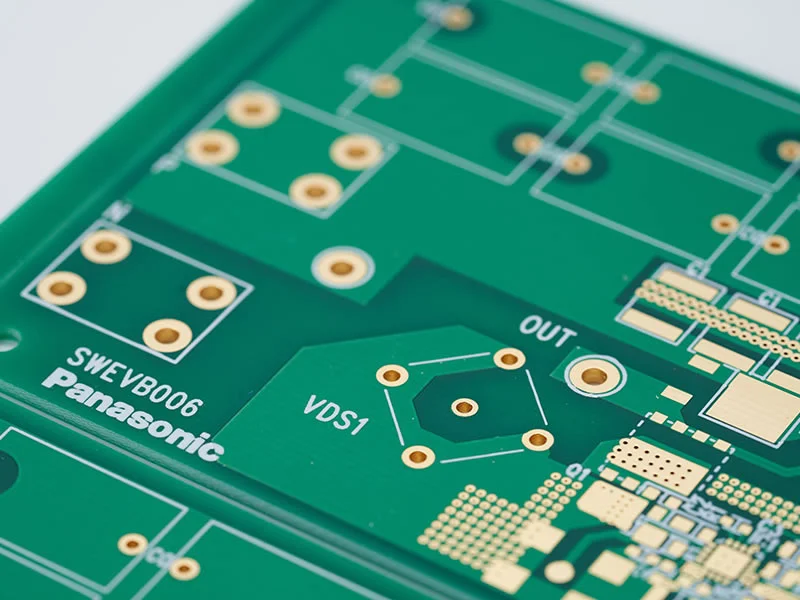
表面处理的整体对比可以参考4种常见的PCB表面处理,喷锡只是其中成本最低的一档。
4. 使用的物料和要求
在喷锡工艺中,使用的焊料通常是无铅焊料,如SnCuNi、SnCuCo、SnCuGe或305焊料。此外,还需要耐高温的助焊剂。
进阶:锡厚与平整度的量化关系
喷锡最被诟病的一点就是表面不平整。热风整平后的锡层厚度并不均匀:焊盘边缘薄一些、中心厚一些,整体上呈现中间略凸的弧形。
- 焊盘表面锡厚一般要求 2–5μm,用于保证可焊性;
- 孔内锡厚通常要求 <25μm(部分规范放宽到 38μm),过厚会缩孔甚至造成堵孔;
- 细间距器件(pitch ≤0.5mm)对锡面平整度极其敏感,锡厚不均会直接影响贴装对位与焊接良率。
因此工程上有一条很实用的判断线:最小器件 pitch 大于 0.65mm 且没有密脚 BGA 时,喷锡通常够用;一旦进入 0.5mm 及以下,就应改用电镀镍金、沉锡或 OSP 这类平坦的表面处理。
也正因为平整度的限制,喷锡一般不用于HDI 高密度互连板——微焊盘之间的锡面高差会让锡膏印刷和贴装无法稳定控制。
| 器件特征 | 推荐表面处理 | 原因 |
|---|---|---|
| pitch ≥0.65mm,无密脚 BGA | 喷锡 HASL | 成本最低,可焊性足够 |
| pitch 0.5mm 或有 0.5mm BGA | OSP / 沉锡 | 表面平坦,成本可控 |
| 0.4mm 及以下 BGA、需多次回流 | ENIG 沉金 | 平整且存储寿命长 |
| 金手指、插拔磨损区 | 镀硬金 | 耐磨 |
| 压接连接器 | 沉锡 / 镀金 | 压接孔尺寸与接触可靠性 |
5. 喷锡工艺的特点
5.1 锡厚要求
PCB的焊盘表面需要满足一定的锡厚要求。一般情况下,焊盘表面的锡厚约为2-5微米,而焊盘孔内的锡厚应小于25微米(有时可放宽到38微米)。
5.2 适用范围
喷锡工艺的涂覆层可能不够平坦,因此主要适用于具有宽线和大焊盘的PCB。然而,对于高密度互连(HDI)板,通常不采用这种工艺。
5.3 注意事项
喷锡工艺在操作过程中可能会产生异味,且需要在高温下进行,存在一定的危险性。因此,在使用时需要谨慎,并遵守相关的安全操作规程。
进阶:喷锡与其他表面处理的横向对照
把喷锡和几种主流工艺放在一起比较,选型会更清楚:
| 工艺 | 平整度 | 可焊性 / 润湿 | 存储寿命 | 成本 | 典型适用 |
|---|---|---|---|---|---|
| HASL 喷锡 | 差 | 好 | 12 个月以上 | 低 | 宽线大焊盘、消费类 |
| 无铅 HASL | 较差 | 好 | 约 12 个月 | 低 | 通用无铅产品 |
| ENIG 沉金 | 优 | 好 | 约 12 个月 | 中高 | 细间距 BGA、按键 |
| OSP | 优 | 一般(多次回流后下降) | 约 6 个月 | 低 | 大批量短周期 |
| 沉锡 | 优 | 好 | 6–12 个月 | 中 | 压接、细间距 |
| 镀硬金 | 优 | 好 | 长 | 高 | 金手指、插接磨损区 |
喷锡还有一个容易被低估的优势:对存储和多轮回流最宽容。OSP 膜在多次高温后会失效,沉金存在黑盘(Black Pad)风险,而喷锡的锡层在再次受热时会重新熔化、重新形成焊点,这对需要多次返修或长周期分批焊接的产品非常友好。
反过来看,喷锡的短板也很明确:表面不平、不适合高密度板、高温工序对板材耐热要求高、操作环境有异味与热风险。所以它更像「性价比兜底方案」,而不是高密度设计的首选。
如果焊接端已经出现上锡不良,可以对照PCB焊接缺陷原因分析与解决方案逐项排查,很多时候问题并不在表面处理本身。
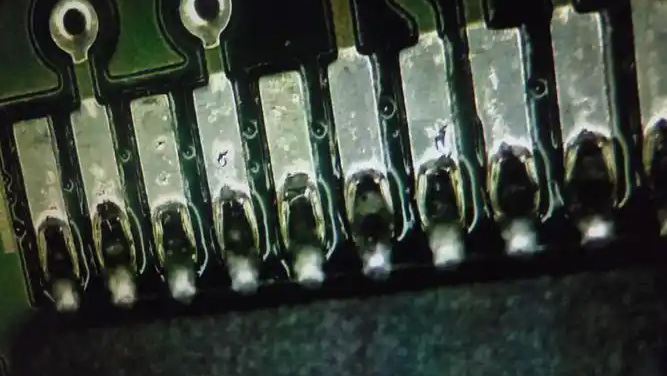
进阶:喷锡板验收的四步检查
来料检验或出货前,可以按下面四步快速过一遍:
- 看外观:锡面应连续、光亮、无露铜、无桥连,焊盘边缘不应有明显锡珠或拉尖。
- 量锡厚:用 X-Ray 测厚仪抽测焊盘与孔壁,确认焊盘 2–5μm、孔内 <25μm。
- 测可焊性:按标准做润湿平衡试验或沾锡试验,润湿时间与润湿力要落在规格内。
- 验平整度:对有细间距器件的板,用共面度测量确认锡面高差可接受。
需要留意的是,OSP 表面处理工艺这类替代方案虽然平整度更好,但对存储与焊接次数更敏感,换工艺时要同步调整产线的管理要求。
6. 常见问题解答
问:喷锡工艺与其他表面处理方法有何不同?
答:喷锡工艺是一种常用于PCB制造的表面处理方法,其原理是通过热风将多余的融锡吹掉,以实现整平锡面的目的。与其他方法相比,它的优点在于操作简单,适用于大焊盘和宽线的PCB。
问:如何选择适合的表面处理方法?
答:选择表面处理方法应根据具体的PCB设计和应用需求而定。喷锡工艺适用于某些特定情况,但并不适用于所有PCB。因此,在选择表面处理方法时,需要仔细考虑PCB的特性以及所需的焊接性能。
问:喷锡板能过几次回流焊?
答:锡层本身的可焊性保持得比较好,通常可承受 2–3 次回流而不会出现明显润湿下降,这是它相对 OSP 的优势。但要注意基材与器件的耐热上限,次数不是无限的。
问:喷锡板存放多久会失效?
答:在干燥、常温、真空或防潮包装条件下,一般可保持 12 个月以上。若存放环境湿度高,锡面会氧化发暗,焊接前需要做可焊性确认,必要时用轻度活化助焊剂或退锡重做。
问:HDI 板为什么不建议喷锡?
答:HDI 板的焊盘尺寸小、间距密,喷锡的锡面高差会造成锡膏印刷厚度不均和贴装偏移;同时微孔内的残留锡液难以彻底吹净,风险大于收益。
问:喷锡和沉金可以混用在同一块板上吗?
答:可以做选择性表面处理(如局部沉金 + 整体喷锡),但工序复杂、成本上升,且交界处容易出现渗镀与污染。只有在确实需要兼顾成本与局部细间距时才考虑。
问:锡厚不均匀会影响贴片吗?
答:会。锡面高差会让锡膏印刷厚度不一致,细间距器件容易出现桥连或少锡,贴装时也会因为支撑高度不一致而产生偏移。
问:无铅喷锡为什么更容易让薄板变形?
答:因为浸锡温度从约 250℃ 升到 260–265℃,热冲击更大;薄板本身刚性不足,出炉后的温差收缩更容易形成翘曲。可通过加强预热、使用支撑夹具和降低冷却速率来缓解。
问:喷锡板的孔里为什么会残留锡珠?
答:主要是热风刀未能把孔内锡液彻底吹出,或孔径与板厚比例偏大导致挂锡。轻微的可通过后续工序清除,严重的会造成孔径超差甚至堵孔,需要在参数上调整风刀压力与提升速度。
问:怎么快速判断喷锡层的质量?
答:三步:先看锡面是否连续光亮、无露铜与桥连;再抽测焊盘与孔内锡厚是否落在规格内;最后做一次润湿平衡或沾锡试验确认可焊性。三项都通过才算合格。
问:喷锡板适合做金手指吗?
答:不适合。金手指需要耐磨的镀硬金层,喷锡的锡层硬度低、易磨损氧化,插拔几次后接触可靠性就会下降。
7. 结论
喷锡工艺是PCB制造中常用的表面处理方法之一,它确保了焊盘表面的均匀涂覆和整平,提高了焊接质量。然而,它并不适用于所有PCB,因此在选择表面处理方法时,需要根据具体的需求进行评估。如果您需要进一步了解PCB制造或表面处理的信息,请随时联系我们。