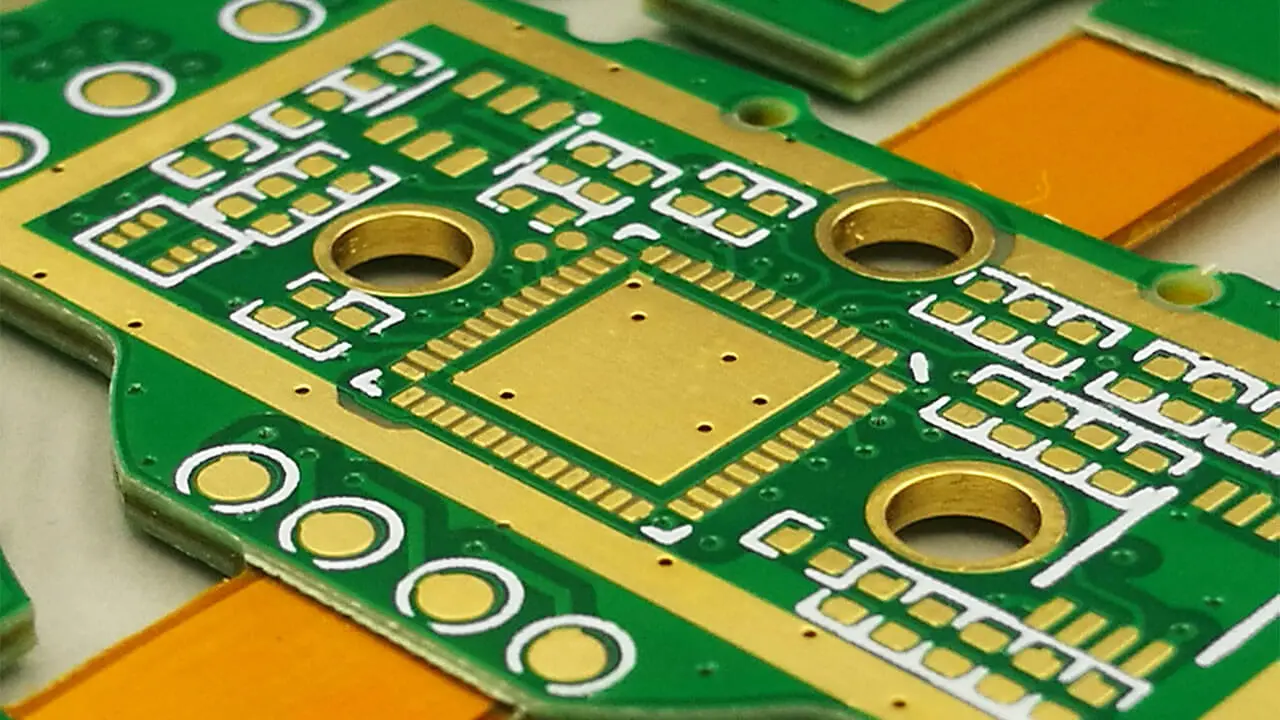
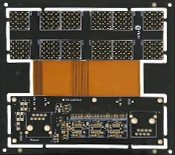
软硬结合板的制作涉及多个步骤,需要高度精确的控制和专业设备。以下是制作此类板的基本流程:
- 硬板设计和制作:首先,进行硬板(刚性板)的设计和制作。硬板通常具有较大的厚度,以提供稳定的支撑结构。这一步需要使用控深铣开窗技术,确保窗口的精确度。
- 软板设计和制作:接下来,制作软板(挠性板)。这部分板材通常较薄且柔软,需要特殊的制造设备。在制作软板时,特别要注意软板的涨缩稳定性,因为软板材料对温度和湿度非常敏感。
- 挠性板整板贴覆覆盖膜:软板上覆盖了覆盖膜,通常使用聚酰亚胺(PI)覆盖膜。这有助于保护软板,并确保板的稳定性。
- 硬板和软板的组合:在此步骤中,硬板和软板被组合在一起,形成复杂的结构。这需要高度精确的操作,以确保两个部分之间的配合度。
- 压合PI覆盖膜:整个结构被压合,这需要特定的参数,例如,压力通常需要达到2.45MPa。压合时需要确保平整,避免气泡和空洞的出现。
进阶:软硬结合板难做的三对矛盾
软硬结合板之所以被公认为难做,是因为它要同时满足三对天然互相拉扯的要求:
- 刚性要够,柔性也要够:硬板段要提供支撑与焊接能力,软板段要能反复弯折,两者对材料与厚度的要求正好相反;
- 压合要紧,溢胶要少:压力不足会留下气泡与空洞,压力过大又会让胶溢到软板区,直接影响弯折性能;
- 尺寸要稳,材料却会涨缩:软板材料对温湿度非常敏感,压合后涨缩不一致会直接造成对位偏差。
这三对矛盾决定了它的工艺窗口比普通板窄得多,也解释了为什么它对设备能力、作业顺序与环境控制的要求都格外严格。
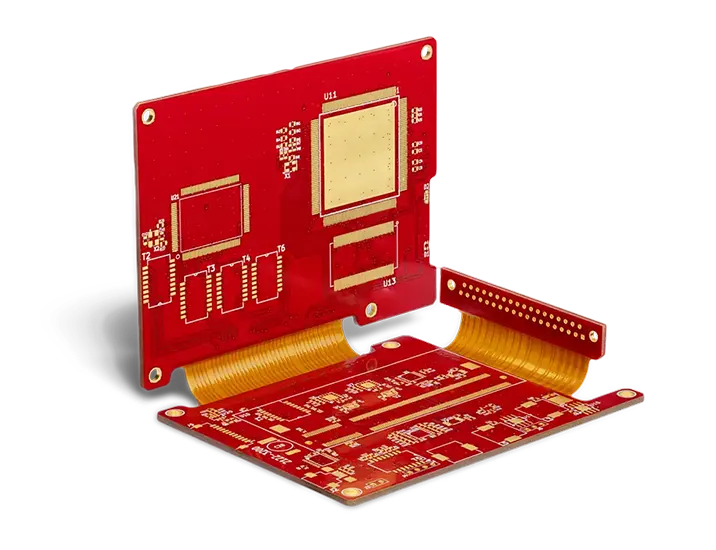
软硬结合板的基础定义与应用可参考软硬结合板与什么是软硬结合板。
本款软硬结合板的产品设计特点
这款软硬结合板的设计具有以下特点:
- 结构对称:整个板的结构是对称的,这有助于提高稳定性和电路性能。
- 单张挠性板:软硬结合板中的挠性部分通常由一张单独的挠性板构成,这确保了柔性部分的一致性。
- 挠性板整板贴覆覆盖膜:为了保护挠性部分,整个挠性板覆盖了覆盖膜,通常采用聚酰亚胺(PI)材料。
- 刚性板芯板厚度≥0.4mm(整体板厚≥1.2mm):硬板的芯板具有一定的厚度,以确保结构的稳定性。
进阶:五步流程各自的关键控制点
原文列出的五个步骤,每一步都有必须盯住的参数:
| 步骤 | 关键控制点 | 常见失效 |
|---|---|---|
| 硬板设计与制作 | 控深铣开窗精度、芯板厚度 | 开窗深浅不一、残胶外露 |
| 软板设计与制作 | 涨缩稳定性、牵引板防卡板 | 卡板报废、尺寸漂移 |
| 整板贴覆覆盖膜 | 对位精度、快压参数 | 气泡、覆盖膜偏移 |
| 硬板与软板组合 | 配合度与定位精度 | 层偏、错位 |
| 压合 PI 覆盖膜 | 压力约 2.45MPa、平整度 | 气泡、空洞、分层 |
其中有三条经验特别值得记住:
- 顺序很重要:通常先完成软板与覆盖膜压合,再制作硬板部分,让两者的涨缩状态相匹配;
- 牵引板不能省:软板薄而软,过设备时极易卡板,用牵引板带过是最有效的办法;
- 快压参数是核心:压力、温度、时间三者要一起调,只盯着压力往往压不平。
软板材料本身的要求见FPC制造中FCCL的性能要求;柔性板的优势与应用场景见FPC 优势应用指南。
软硬结合板的压合叠构设计
软硬结合板的叠构设计非常关键,它决定了板的稳定性和电路性能。
进阶:一张可读的典型叠构示例
原文在这一节标注了「插入典型叠构设计图」,这里用一张表格把常见的对称叠构列出来,方便直接对照设计:
| 层序 | 材料 | 作用 |
|---|---|---|
| 1 | 阻焊层 / 覆盖膜 | 外层保护与绝缘 |
| 2 | 硬板外层铜箔 | 器件面与焊接面 |
| 3 | 硬板芯板(≥0.4mm) | 提供结构支撑 |
| 4 | NO-FLOW PP | 粘结并防止溢胶 |
| 5 | 软板(PI 基材 + 铜箔) | 弯折区的主体 |
| 6 | NO-FLOW PP | 对称结构,防止溢胶 |
| 7 | 硬板芯板(≥0.4mm) | 对称支撑 |
| 8 | 硬板外层铜箔 | 对称器件面 |
设计时有两条硬规则必须遵守:
- 结构必须关于中心对称,否则压合后会明显翘曲;
- 软板区相邻层要用 NO-FLOW PP,避免溢胶进入弯折区影响柔性。
另外还有三条通用约束:整体板厚通常 ≥1.2mm、硬板芯板 ≥0.4mm;软板区层数越多,要求的最小弯折半径越大;弯折区内不要布置器件、过孔或覆盖膜搭接。
材料选型的细节见软硬结合板用什么材料制成。
这里我们提供了一个典型的叠构设计示例:
(插入典型叠构设计图)
制作中的难点及解决方法
在制作软硬结合板时,存在一些技术难点,尤其是在制作软板和硬板的过程中。以下是其中的一些难点以及解决方法:
软板部分
硬板PCB生产设备制作软板
由于软板材料薄而柔软,制作时需要特殊的设备。确保软板不卡板、不报废需要采用牵引板进行处理。
压合PI覆盖膜
在压合PI覆盖膜时,需要特别注意局部贴PI覆盖膜,并确保快压参数的正确设置。快压时压力要达到2.45MPa,确保平整、压实,以避免气泡和空洞问题的出现。
硬板部分
硬板Core的开窗与PP
硬板Core的开窗以及PP材料的选择是关键。硬板通常采用控深铣开窗技术,而PP要选择NO-FLOW PP,以防止压合时溢胶过量的问题。
软硬结合板压合涨缩控制
由于软板材料的涨缩稳定性较差,制作时需要优先完成软板和压合PI覆盖膜的制作,然后再制作硬板部分,确保两者的涨缩系数相匹配。
进阶:软板段的五个难点与对策
| 难点 | 原因 | 对策 |
|---|---|---|
| 卡板报废 | 软板薄而软,过设备时易卡 | 使用牵引板带过 |
| 覆盖膜气泡 | 快压参数不当或表面不洁 | 调整压力温度时间,加强清洁 |
| 尺寸漂移 | 材料对温湿度敏感 | 控制环境,并预留补偿 |
| 对位偏差 | 涨缩与定位误差累积 | 先做软板,再配硬板 |
| 弯折断裂 | 弯折半径过小或铜箔选型不当 | 加大半径、选用压延铜 |
执行顺序可以按下面五步固定下来:
- 先定环境:把软板段的温湿度控制写进作业规范;
- 再做补偿:按历史涨缩数据给出补偿系数;
- 后配硬板:以实测的软板尺寸去匹配硬板开窗;
- 全程牵引:软板过设备一律带牵引板;
- 首件切片:确认压合界面没有气泡与空洞。
进阶:弯折区设计与可靠性验证
弯折区是软硬结合板最容易出问题的地方,设计上要遵守几条:
- 弯折半径:按层数与铜厚确定最小值,通常越大越可靠;
- 走线方向:弯折区的走线应与弯折轴垂直,并避免在该区换层;
- 铜箔选择:动态弯折优先压延铜(RA),静态弯折可用电解铜;
- 覆盖膜处理:弯折区两端要做应力释放,避免 abrupt 终止造成应力集中。
验证环节建议至少做四项:
- 弯折寿命测试:按实际弯折角度与次数执行;
- 温循与湿热:验证层间结合力是否保持;
- 切片检查:确认压合界面与孔铜质量;
- 整机装配验证:按真实装配路径完整装拆一次。
汽车类软硬结合板的打样关注点见汽车软硬结合板打样需要注意的问题;柔性板基础见什么是FPC柔性线路板。
常见问题解答
问题1:软硬结合板有哪些应用领域?
回答1:软硬结合板广泛应用于移动设备、医疗设备、航空航天等领域。它们在需要稳定性和灵活性的场景中非常有用。
问题2:软硬结合板的制作周期是多久?
回答2:软硬结合板的制作周期因项目而异。通常,复杂的软硬结合板需要几周甚至几个月才能完成。
问题3:软硬结合板的维护和保养需要注意什么?
回答3:软硬结合板的维护和保养需要避免过度弯曲和物理损害。在使用过程中要注意温湿度环境,以确保其稳定性。
问题4:软硬结合板最少能做几层?
理论上软板段单层即可,配合两侧硬板形成三层结构。实际以四层、六层、八层最为常见,层数取决于布线密度与是否需要完整的参考平面。
问题5:弯折半径怎么定?
与软板层数、铜厚和是否动态弯折有关。层数越多、铜越厚,要求的最小半径越大。经验做法是先按层数取初值,再用弯折寿命测试验证并调整。
问题6:为什么必须使用 NO-FLOW PP?
普通 PP 在压合时会流动并溢出,如果溢到软板弯折区,会让该区域变硬、变脆,弯折寿命大幅下降。NO-FLOW PP 几乎不流动,能把溢胶限制在硬板区域内。
问题7:压合压力 2.45MPa 是固定值吗?
不是。它是一个常见参考值,实际压力要结合板厚、层数、PP 类型与设备特性调整。核心目标是压平、压实且不溢胶,而不是机械地套用某个数字。
问题8:软板段为什么会卡板?
因为软板薄而柔软,缺少刚性,进入设备辊轮或传输段时容易被卷入或卡住。使用牵引板(引线板)让它以「硬板带动软板」的方式通过,是最有效的解决办法。
问题9:软硬结合板的成本主要高在哪?
主要在工序数量、良率损失与材料成本三处。它比普通板多了开天窗、覆盖膜压合、多次压合等工序,软板段又容易报废,材料上也用到 PI 与 NO-FLOW PP 等较贵的物料。
问题10:打样阶段最该确认什么?
三项:压合界面是否无气泡与空洞(切片确认)、弯折寿命是否达标(实测)、装配路径是否顺畅(整机装拆)。这三项过了,量产阶段的风险会小很多。
结论
软硬结合板作为一种复杂的电路板类型,融合了刚性板和柔性板的优点,在现代电子领域具有广泛的应用前景。然而,制作软硬结合板需要高度的技术精湛和对制程的深入理解。通过合理的设计和精细的制作,可以克服制作中的各种难点,制作出性能稳定可靠的软硬结合板。
相关工艺:汽车软硬结合板打样需要注意的问题 · 什么是软硬结合板?