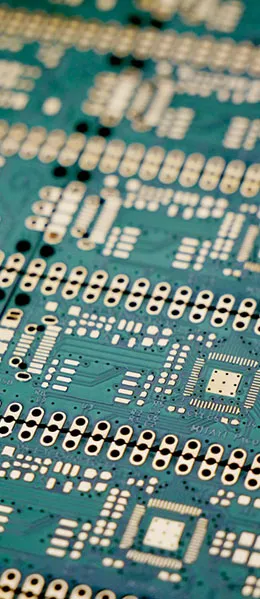
电路板制造是现代科技领域中不可或缺的一部分。其中,涂装法在电路板生产过程中发挥着关键作用。本文将深入探讨几种常见的电路板涂装法,从濂涂法到黏着性,带您了解电路板制造的重要细节。

1. Solder Mask (S/M) 防焊膜
虽然术语中通常使用 Solder Mask,但更正式的说法是Solder Resist。防焊膜指的是电路板表面将不需要焊接的部分用永久性树脂薄膜覆盖的过程。这层薄膜称为S/M,除了具有防焊功能外,还能起到保护和绝缘的作用。
把这层膜的四项作用拆开说清楚,才知道它为什么是 PCB 上最「吃力不讨好」的一层:
- 防焊:焊接时阻止熔融锡膏流到不该连接的地方,避免桥连短路。这是它名字的由来,也是最核心的功能。
- 绝缘保护:隔绝空气、水汽与污染物,防止铜面氧化与电化学迁移(CAF)。
- 机械保护:防止搬运、组装过程中划伤线路。
- 外观与标识:提供板面颜色(绿、黑、白、蓝、红等),并为后续字符印刷提供基底。
2. Liquid Photoimagible Solder Mask(LPSM 液态感光防焊绿漆)
LPSM是一种用于电路板表面的防焊绿漆。它特别适用于细线电路板。传统的网版印刷烘烤型环氧树脂绿漆已经无法满足这些细线板的要求。因此,LPSM应运而生。在刮印和半硬化之后,您可以直接使用底片进行精准的对位和曝光,然后进行显像和硬化,最终得到位置准确的绿漆。LPSM经过多年的量产考验,质量非常可靠,已经成为各种防焊膜中的主流选择。
LPSM 取代网印热固型绿漆的根本原因是对位精度:网印靠丝网定位,精度一般在 ±150–200 μm;LPSM 走曝光成像,对位精度可以到 ±50 μm 甚至更好(LDI 后可到 ±25 μm)。当焊盘间距进入 0.5 mm 以下时,网印已无法保证不盖住焊盘。
3. 四种涂布方式:帘涂、滚涂、喷涂与贴膜
3.1 Curtain Coating(濂涂法)
濂涂法是一种电路板表面感光绿漆涂装的自动施工法。这种涂装法使用已调稀的非水溶性绿漆油墨。在施工过程中,绿漆会自一长条形开口处,以水濂方式连续流下,与自动输送前进中的板面垂直交会。这样,它能在板面上均匀涂布一层漆膜。待其溶剂逸走并半硬化后,需要翻转板身并处理另一面,以便进行感光法的影像转移。虽然濂涂法在电路板行业中并不算新鲜,但它为电路板制造提供了一种高效的涂装方法。
3.2 Roller Coating(滚动涂布法)
滚动涂布法使用辊轮将绿漆或感光式线路油墨涂布在电路板表面上。然后,进行半硬化曝光和显像。这种方法对于价格较低且产量较大的电路板非常有利。
3.3 Spray Coating(喷涂法)
喷涂法使用压缩空气将液体涂料喷射到待处理对象表面。这种方法类似于常见的“喷漆”。它还可以与静电装置结合使用,使喷出的雾化液体带有静电,从而能够均匀地吸附在处理对象表面上。这在电路板的绿漆加工中也有所应用。
三种液态涂布方式与干膜贴膜的横向对比:
| 涂布方式 | 厚度均匀性 | 填覆能力 | 板材适应性 | 设备成本 | 适用场景 |
|---|---|---|---|---|---|
| 帘涂(Curtain) | 优 | 中 | 平整硬板为主 | 高 | 大批量硬板,厚度一致性要求高 |
| 滚涂(Roller) | 良 | 中 | 平整板,对翘曲敏感 | 中 | 价格敏感的大批量板 |
| 喷涂(Spray) | 良 | 优 | 不平整、厚铜、高纵横比 | 中高 | 厚铜板、高低差大的板 |
| 干膜贴膜(Dry Film) | 优(由膜材决定) | 差 | 平整板,凹陷处易产生气泡 | 低 | 常规板、内层、简单外形 |
判断标准很直接:板面越不平整、铜厚越厚,越要用喷涂;板面平整、批量大、成本敏感,滚涂或帘涂更划算;而干膜胜在厚度由膜材决定、一致性最好,但填覆能力最差。

4. 核心对比:液态感光防焊 vs 干膜防焊
这是本文标题要回答的问题。两者不是简单的优劣关系,而是适用区间不同:
| 对比项 | 液态感光防焊(LPSM) | 干膜防焊(Dry Film Solder Mask) |
|---|---|---|
| 成膜方式 | 涂布液态油墨后预烤(半硬化) | 真空贴膜热辊压 |
| 典型膜厚 | 8–25 μm(可按需调整) | 由膜材规格决定,常见 25–50 μm |
| 对位精度 | 优,可配合 LDI 做精细对位 | 良,受贴膜张力与对位精度限制 |
| 填覆能力 | 优,能贴合不平整表面与高低差 | 差,凹陷处易残留气泡 |
| 细间距能力 | 优,可做 0.3 mm 以下间距 | 一般,膜厚限制了分辨率 |
| 耐电镀/耐化学性 | 良(取决于后烤是否充分) | 优 |
| 生产节拍 | 需预烤、曝光、显影、后烤,流程长 | 贴膜即成,流程短 |
| 成本 | 高(材料 + 设备 + 工时) | 低 |
| 典型应用 | 细线板、HDI、BGA 密集、软硬结合板 | 常规板、内层、对厚度一致性要求高的板 |
一句话总结:液态防焊赢在精度与填覆,干膜防焊赢在效率与一致性。随着焊盘间距持续缩小,液态感光防焊已经成为外层的主流选择;干膜则主要留在内层与对成本敏感的常规板上。完整的表面处理体系见PCB表面处理工艺。
5. Encroachment(侵犯)
在电路板行业,Encroachment是一个专门的术语。它指的是在进行绿漆加工时,在不应该涂漆的焊垫表面,例如插孔的孔环孔壁或SMT(表面贴装技术)板面焊垫上,意外出现绿漆痕迹。这种状况会严重影响下游组装的焊锡性能,因此被特别称为Encroachment。
Encroachment 是防焊工序最常见也最致命的缺陷之一——它直接让焊盘失去可焊性,且往往在 SMT 后才被发现,返工成本极高。常见防焊缺陷与对策:
| 缺陷 | 表现 | 主要原因 | 对策 |
|---|---|---|---|
| Encroachment(上焊盘) | 焊盘上有绿漆残留 | 对位偏移、显影不净、曝光能量不足 | 提高对位精度、监控显影点、校正曝光能量 |
| 气泡 / 空洞 | 阻焊层内有气泡 | 贴膜时残留空气、板面凹陷 | 改用喷涂或真空贴膜、加强前处理 |
| 阻焊起泡脱落 | 回流焊后阻焊鼓起 | 前处理不足、板面污染、后烤不充分 | 强化磨板/微蚀、提高后烤温度与时间 |
| 显影不净(残胶) | 焊盘间有雾状残膜 | 显影液浓度/温度不足、喷淋压力不够 | 监控显影点在 40–60%、定期换槽液 |
| 阻焊过薄 | 线角覆盖不足、耐压下降 | 涂布厚度不足、铜厚过大 | 增加涂布量或改喷涂、控制铜厚 |
| 色差 / 光泽不均 | 同批板颜色不一致 | 油墨批次差异、后烤温度不均 | 同批使用同批号油墨、校准烤炉温场 |
绿油窗(开窗)设计的常见问题见电路板绿油窗设计常见问题。
6. Post Cure(后续硬化,后烤)
在电路板行业中,液态感光绿漆或防焊干膜在完成显像后需要进行进一步的硬化,以增强其焊接性质。这个过程称为后续硬化。此外,对于多层电路板,特别是聚亚醯胺材质的板,还需要在压合后进行后烤,以确保其聚合反应完整。
后烤的作用常被低估。显影结束时的阻焊层虽然已经成形,但交联反应并未完成,此时它的耐化学性、硬度与附着力都不足。后烤(典型条件 150 ℃、60–90 分钟,视油墨规格而定)把交联度推到 90% 以上,才能真正具备:
- 耐焊接热冲击:承受 260 ℃ 以上的无铅回流而不起泡、不开裂。
- 耐化学性:抵抗后续的表面处理药水、助焊剂与清洗剂。
- 绝缘电阻:交联充分的膜层吸湿率低,表面绝缘电阻(SIR)才能达标。
- 长期可靠性:减少温湿度循环下的开裂与剥离。
7. Tackiness(黏着性)
**Tackiness(黏着性)**在电路板制造中有两种含义。首先,它指的是在涂布液态感光绿漆(LPSM)后,在强光照射下是否仍会沾黏底片的性质。其次,它还用于描述SMD(表面贴装器件)焊垫上印着锡膏时的特性,即锡膏必须具有一定的黏贴定位功能。
第一种含义是产线上的实际痛点:LPSM 涂布后要做预烤(半硬化),如果预烤不足,表面仍有黏性,曝光时底片(或 LDI 的接触面)会粘在板面上,轻则污染底片、重则撕伤涂层造成批量报废。控制要点是预烤温度与时间的匹配——温度过高又会让显影困难(过烤),所以窗口很窄,必须按油墨规格书执行并做首件确认。
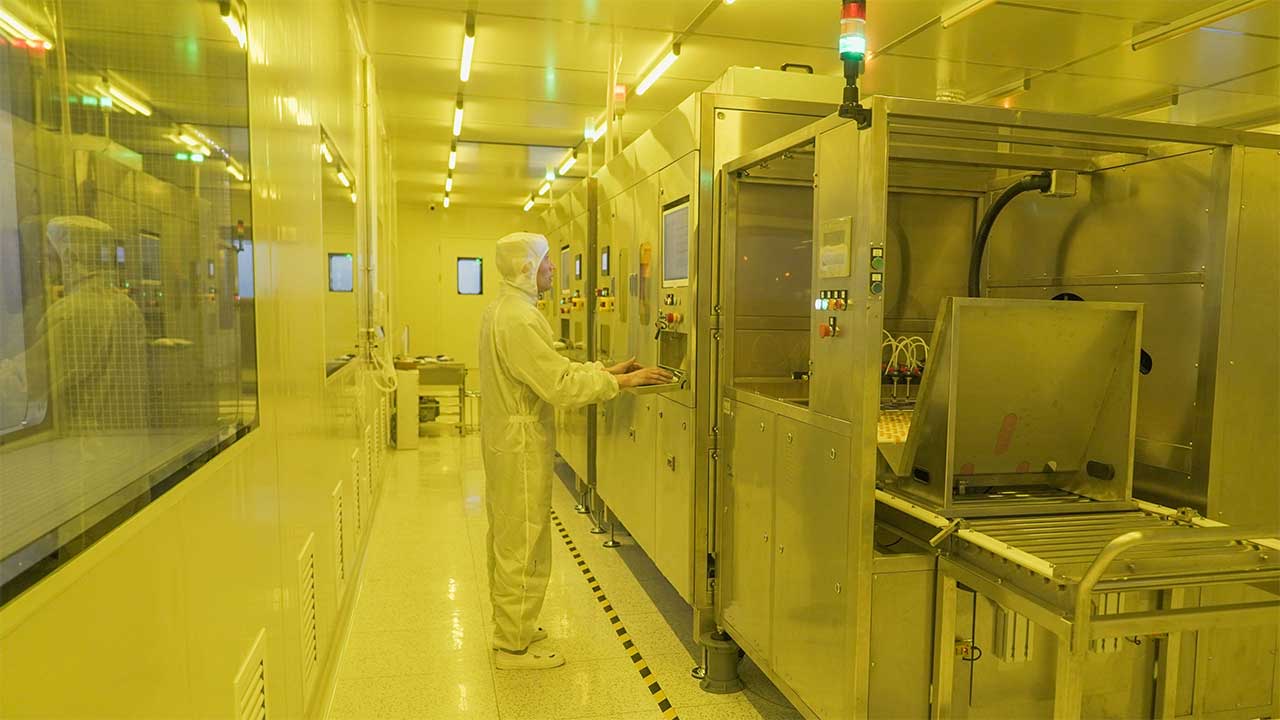
这些术语和涂装法在电路板制造中扮演着重要的角色。深入了解它们有助于更好地理解电路板生产的复杂性和创新性。
8. 阻焊开窗与对位:细间距时代的硬指标
BGA、CSP 与细间距 QFP 普及后,阻焊开窗的精度要求被推到了新高度。四个关键参数:
- 开窗方式:SMD(阻焊定义焊盘,绿漆压在焊盘边缘)与 NSMD(非阻焊定义焊盘,开窗大于焊盘)。BGA 一般用 NSMD,焊盘由铜箔定义,可靠性更高。
- 开窗公差:常规 ±50 μm,细间距要求 ±25 μm 以内。
- 阻焊坝(Solder Mask Dam):相邻焊盘之间保留的绿漆宽度。间距 0.4 mm 的 BGA 要求阻焊坝 ≥75 μm,间距 0.3 mm 时要求 ≥50 μm,太窄会因附着力不足而脱落。
- 对位方式:传统底片靠人工或 CCD 对位,LDI 直接按设计数据成像并可做涨缩补偿,是细间距的必然选择。
9. 检验:怎么确认防焊层真的合格

防焊层是全板最后一层的有机涂层,出问题往往在终端,所以要在出厂前把好关:
- 外观全检:检查是否有上焊盘、气泡、划伤、色差、异物。
- 厚度测量:用测厚仪或切片量阻焊厚度,线角处厚度不得小于规定值(一般 ≥8 μm)。
- 附着力试验:胶带试验(百格法)确认涂层不脱落。
- 硬度测试:铅笔硬度,一般要求 ≥6H。
- 耐溶剂与可焊性:漂锡试验确认焊盘润湿良好,这是验证 Encroachment 的最终手段。
- 12 项油墨性能指标:完整的指标体系见12个重要的PCB油墨技术性能指标。

新项目导入防焊工艺时,按下面四步选型,能避免大部分后期问题:
- 看板面状态:平整板可考虑干膜或滚涂;厚铜、高低差大的板必须喷涂。
- 看间距要求:焊盘间距 ≥0.5 mm 干膜可接受;0.4 mm 以下必须用液态感光防焊 + LDI。
- 看后制程:有无铅回流、多次回流、化学沉金等后续工序的,要相应提高后烤等级与油墨耐化学性要求。
- 看验收标准:按 IPC-SM-840 或客户规范明确等级,把厚度、附着力、硬度写进检验标准。
产线上需要日常监控的四个工艺窗口:
- 预烤窗口:温度与时间按油墨规格书执行,过烤显影困难、欠烤粘底片,每班做首件确认。
- 曝光能量:用光楔尺(Stouffer)每日校准,能量漂移是上焊盘与显影不净的首要原因。
- 显影点:控制在 40–60%,配合喷淋压力与槽液浓度的定期检测。
- 后烤温场:烤炉做定期温场均匀性测试,温差过大是同批色差与交联不均的主因。
结论
电路板制造是一个充满技术挑战和创新的领域。从濂涂法到喷涂法,不同的涂装方法为电路板提供了多样化的选择,以适应不同的需求。同时,控制黏着性和防焊膜的质量对于确保电路板的性能至关重要。随着科技的不断发展,电路板制造仍然有着广阔的前景和潜力。
常见问题解答
1. 什么是电路板涂装法?
电路板涂装法是将绿漆或防焊膜涂布在电路板表面的工艺,以保护和隔离导电部分。
2. 为什么Encroachment对电路板制造如此重要?
Encroachment会影响焊锡性能,可能导致焊接问题,因此在电路板制造中需要特别关注。
3. LPSM是什么?
LPSM是一种液态感光防焊绿漆,用于电路板表面,特别适用于细线板。
4. 为什么电路板制造中需要后续硬化和后烤?
后续硬化和后烤可以增强涂层的物性和焊接性质,确保电路板的性能。
5. 为什么Tackiness重要?
Tackiness影响涂层的性质,包括涂布过程中的黏附性,以及SMD焊垫上的锡膏黏贴性。这些特性影响电路板制造的质量和性能。
6. 液态防焊和干膜防焊,普通板该选哪个?
常规板(焊盘间距 ≥0.5 mm、板面平整)用干膜更经济,流程短、厚度一致性好。一旦进入细间距、BGA 密集、厚铜或板面高低差大的场景,就必须用液态感光防焊,干膜的填覆能力与分辨率都跟不上。
7. 阻焊颜色会影响性能吗?
会有细微差别。绿色最常用,对 AOI 与人工目检的对比度最友好;黑色、白色多用于消费类外观件,但黑色会降低 AOI 检出率、白色容易显脏。亚光(matt)表面比亮光更容易暴露指纹与划痕。性能上差异不大,主要影响的是检测效率与外观。
8. 阻焊坝太窄会有什么后果?
阻焊坝宽度低于 50 μm 时,绿漆与基材的接触面积不足,回流焊或后续热制程中容易整条脱落,脱落后相邻焊盘之间失去隔离,桥连风险大幅上升。设计时宁可把焊盘缩小,也不要把阻焊坝压到极限。
9. 后烤不足有什么表现?
典型表现三种:回流焊时阻焊起泡或发白;表面处理药水渗透导致阻焊变色;表面绝缘电阻(SIR)测试不达标。后烤温度过高也不行,会让涂层变脆、易开裂,所以必须按油墨规格书执行。
10. 软板用什么防焊工艺?
软板一般用液态感光防焊油墨(PSR)或覆盖膜(Coverlay)。覆盖膜是聚酰亚胺膜加胶层,弯折性能优于油墨,是弯折区的首选;油墨则用于非弯折区与精细焊盘。两者可以组合使用,具体工艺见FPC柔性线路板阻焊层工艺详解。
相关工艺:紫外激光器在电路板生产中的应用 · 多层电路板的特点以及与双面板的区别 · PCB表面处理工艺