先定义槽底要承担什么功能
只做机械避让
重点是器件或结构件能否装入,以及余厚是否保证刚度。槽底不必暴露铜,但必须规定允许残留的材料和形貌。
槽底用于安装
需要确认平整度、局部高度差、接触面积及装配间隙。胶接、焊接和螺钉固定对底面的要求不同。
槽底暴露指定层
必须说明露出的是铜还是介质,以及该层能否被轻微加工。基准层位置与层压偏差决定能否稳定实现。
图纸上的五个尺寸不能省略
平面轮廓与圆角
给出槽长、槽宽、转角半径与位置基准。旋转刀具无法直接加工理想零半径内角,器件尖角必须有避让方案。
深度与余厚
从指定成品表面标注槽深,并同时给出最小剩余厚度。两者与板厚公差冲突时,需明确优先控制项。
开口方向
区分从 TOP、BOT 还是两面加工。相同坐标的双面腔体必须联合核算中间保留结构。
铜与绝缘间距
评估槽壁到铜、孔和板边的距离,避免加工补偿或偏移切断走线、露出不应暴露的铜层。
选择加工路径,而不只是指定刀具
压合后控深铣
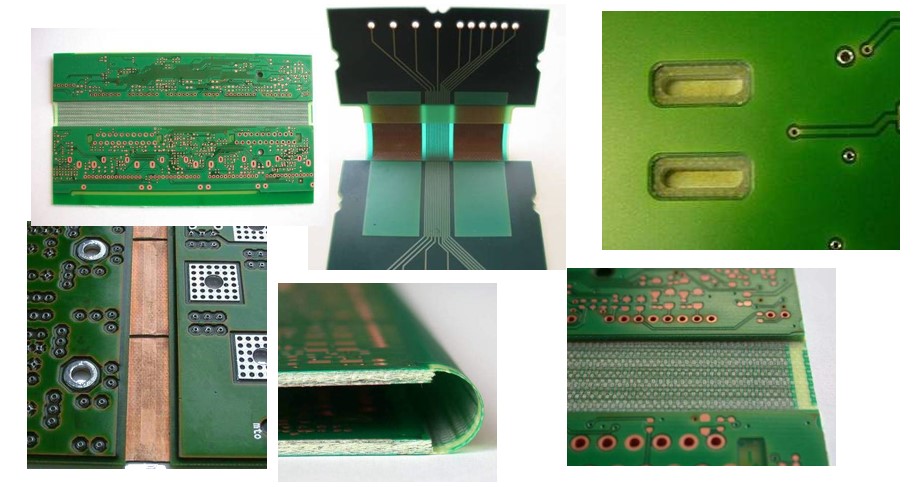
可在成品叠层上形成局部凹槽,但需处理刀尖、刀径、测高和板面起伏的影响。槽底表面要求较高时,应先验证样板。
层压阶段形成腔体
部分结构可通过预加工层、开窗和配套压合方案实现。需要考虑流胶、层间对位及腔体保护,不能与普通成品板铣槽混为一谈。
用失效现象反推检查项目
器件坐不平
检查槽底平整度、台阶残留、局部翘曲和装配面要求,而不仅是槽深平均值。
绝缘失效或断路
检查加工边界、最薄余厚、露铜和相邻孔位;必要时配合截面与电测定位。
槽边毛刺和分层
关注材料、刀具状态及加工支撑,验收中应明确毛刺、纤维暴露与局部损伤的判定方式。
提交资料与验证顺序
结构评审
提供 2D 标注图、剖面、叠层与 3D 装配文件,注明底面是否需焊接、导热或绝缘。
样板验证
先确认尺寸、底面与器件配合,再评估装配后的机械强度和热过程影响。
量产冻结
把槽深、最小余厚、圆角和验收方法写入工程确认文件,避免只保留一个“控深槽”工艺名称。