在表面贴装工艺中,异常处理至关重要。我们旨在有效跟踪和解决SMT表面贴装工艺中的异常问题,明确相关部门的责任,提高异常事件的处理效率,从而减少客户投诉。

释义
- 贴片:在电子制造中,贴片是将电子元件粘贴到印刷电路板(PCB)上的过程。
- SMT贴片加工工艺异常:指由于SMT设备参数、原材料、设计错误等因素导致制程控制失败,生产效率低于预期,或产品质量不符合标准的问题,统称为表面贴装工艺异常。
进阶:SMT 异常可以按来源分成五类
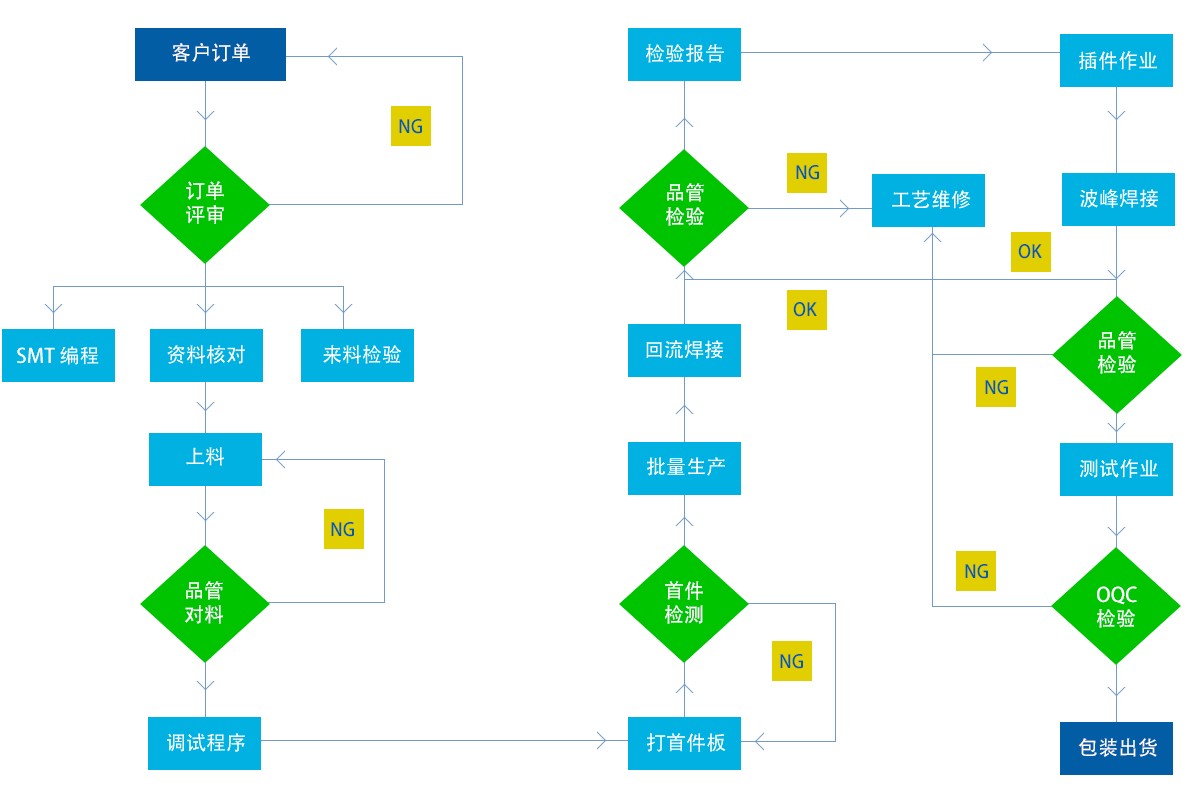
原文按「责任部门」梳理了异常处理流程,但现场排查时另一条线索更实用——按异常的来源分类。不同来源的异常,其发生位置、可观测特征与根本解决手段都不同:
| 来源 | 典型表现 | 归属部门 | 根本解决手段 |
|---|---|---|---|
| 设计(DFM) | 某封装批量立碑、偏移、连锡 | 研发部 | 修改焊盘与布局 |
| 来料 | 元件氧化、引脚变形、PCB 翘曲 | SQE / 供应商 | 更换批次、加强 IQC |
| 设备 | 抛料率上升、贴装偏移、吸嘴堵塞 | 工程部 / 工厂 | 保养、校准、换件 |
| 工艺参数 | 炉温曲线不当导致冷焊、少锡 | 工程部 | 重测温曲线、调整参数 |
| 资料 | Gerber 缺层、坐标文件错位 | 研发部 / NPI | 升级文件版本 |
分类的价值在于避免把所有异常都当成「产线问题」处理。统计上,来料与设计类异常往往占大头,但因为它们表现为「产线不良」,很容易被误判成操作或设备问题,导致反复调机却不见效。
- 看不良率的时间分布:突然跳变多为来料或设备,持续偏高多为设计或工艺;
- 看不良的空间分布:集中在某个元件位号多为设计与料带问题,分散则多为参数问题;
- 看不良的形态:连锡偏锡量与参数相关,立碑偏设计与焊盘热平衡。
- 先记录不良位号、数量与形态;
- 按上表归入某一来源;
- 拿到该类来源对应的部门做根因分析;
- 形成措施并跟踪关闭。
贴片工艺概述见SMT贴片;焊接缺陷分析见电路板焊锡不良原因分析。
职责
为了有效处理SMT贴片加工工艺异常,各部门分担以下职责:
- 工程部:分析异常原因,提出改进建议。
- 研发部:修改设计方案,解决可制造性问题。
- 质保部:提供质量数据报告,处理投诉,并分配责任。
- 质量策划部:协助跟踪问题关闭和阶段控制,推动工艺改进。
- 售后服务部:响应客户信息,调查客户产品状态。
- 项目管理部:协调项目组成员,推动问题解决,保障项目进度。
可制造性设计引起的异常工艺处理流程
如因可制造性设计导致异常
- 问题汇总:外包工厂将问题点总结为试产报告,发送给项目组。
- 由工程部确认是否需要修改,并向研发部提出评价意见。
- 修改实施: 2.1. 研发部无异议:由研发部实施修改,质量计划跟踪修改进度,项目负责修改确认。 2.2. 有争议:项目经理和质量计划进行评估解决。
生产过程中的异常处理
异常过程发现
- 确认产线状态:发现异常时,XX厂NPI需要及时确认产线状态。
- 问题反馈:工厂PQE提供外协工厂异常问题反馈表。
- 判断和建议:项目方根据反馈判断并提出改进建议。PQE决定是否维持生产或停产。
异常分类和处理
2.2.1. 来料不良引起的制程异常处理
- 传入错误信息反馈:来料不合格引起的工艺异常由XX工厂PQE负责反馈,通知SQE联系供应商进行改进。
- 来料不良原因分析:常驻PQE指导外包工厂和供应商分析,并提供分析结果。
- 结果一致:项目给出风险评估意见,PQE决定是否变更数据或克服生产。
- 结果不一致:项目方根据异常信息判断分析,PQE协调SQE解决。
2.2.2. 加工技术资料缺失导致的工艺异常
- Gerber数据内容遗漏:常驻NPI通知项目组,由研发部升级文件发送给外协工厂,由新品导入部跟踪问题解决。
- 过程控制事项缺失:上海NPI升级文件发送外协工厂,派驻NPI监督外协工厂调整工艺。
2.2.3. SMT设备问题导致的工艺异常
- 设备效率下降:外包工厂SMT设备在固定时间内未得到维护和升级,工程介入评估设备性能,确定设备性能指标(CPK)。
- 设备突发故障:生产中设备故障由外协工厂控制。
2.2.4. SMT贴片错误导致的处理异常
2.2.5. 丝网开孔方式导致工艺异常的处理
2.2.6. 辅助夹具导致的流程异常处理
- 外协工厂校对和调整辅助夹具,项目方输出要求和评价意见,PQE处理质量问题。
流程异常投诉处理流程
工艺异常的投诉
- 原因分析:工程部、研发部分析异常原因和性质。
- 协调处理:质量策划部协调和跟踪异常投诉,直至异常原因解决。
- 改进措施:PQE根据研发和工程分析,指导外包工厂提出改进措施,跟踪问题解决。如需第三方验证,PQE协调外包工厂并提供分析报告。
流程例外处理内部投诉的流程
研发调试过程异常投诉处理
- 研发部对功能和信号进行定性分析,保留不良样品,提交质量计划。质量计划联系工程进行分析判断。
整机组装阶段工艺异常投诉处理
- 售后服务负责收集后台信息,PQE汇总外协工厂的生产数据,项目负责分析判断。
进阶:异常处理的四个闭环节点
原文给出了从发现、分类、投诉到客户反馈的完整流程。要让这套流程真正运转,有四个节点最容易断链,需要单独设卡:
| 节点 | 常见断链表现 | 控制手段 |
|---|---|---|
| 发现 | 异常未记录,口头传递后消失 | 强制填写异常反馈单 |
| 定责 | 部门间推诿,无人认领 | 设定定责时限与默认责任方 |
| 措施 | 只做临时对策,无永久措施 | 要求区分临时与永久措施 |
| 关闭 | 措施未验证,问题重复发生 | 连续三批无异常才算关闭 |
其中「定责」最容易被拖延。实用做法是设定默认责任方 + 申诉机制:先按异常来源归到某个部门,该部门若认为不属于自己责任,需在规定时间内举证并移交,而不是等待共识。这样能把平均关闭时间压缩一半以上。
- 临时措施:控制住当前批次的流出,如加严全检、挑选使用;
- 永久措施:消除根因,如修改焊盘、更换供应商、修订作业指导书;
- 水平展开:把措施推广到同类产品与同类机台,防止别处复发;
- 标准化:把有效措施写进文件与检查表,变成日常动作。
- 异常发生后 24 小时内完成初步定责;
- 48 小时内给出临时措施并恢复生产;
- 7 个工作日内提交根因分析与永久措施;
- 连续三批验证无异常后正式关闭并归档。

测试与筛选手段见PCBA测试;组装能力说明见PCBA组装能力。
客户投诉处理流程
异常信息采集及回显
- 售后负责收集并回复客户信息,详细描述客户的操作过程,并附上图片和说明文字。
- PQE组织会议,确定客户投诉原因是否充分,投诉要求是否合理。
- 如果原因成立,PQE督促外包工厂审核并提交改进方案,项目方确认。
- 如果投诉理由无效或原因模糊,研发部对功能和信号进行定性分析,给出判断结论。
进阶:把异常挡在投产前——资料完备性检查
原文专门列出「加工技术资料缺失导致的工艺异常」,这类问题本质上完全可以前置规避。投产前应确认的资料清单如下:
- Gerber 文件:包含各层线路、阻焊、丝印、钻孔,版本与板厂确认一致;
- 坐标文件:含元件位号、X/Y 坐标、旋转角度、所在面,单位与原点需说明;
- BOM 清单:含位号、料号、规格、封装、替代料信息;
- 装配图与特殊要求:极性方向、禁止贴装区域、点胶与三防要求;
- 钢网文件:开孔方式与厚度要求,尤其对细间距元件。
清单中最容易出错的是坐标文件的原点与单位。同一个设计文件,坐标原点选在板左下角还是中心、单位用 mil 还是 mm,只要有一处与贴片程序不一致,就会造成整板偏移。投产前做一次首件确认是成本最低的保险。
| 资料项 | 缺失后果 | 前置检查方式 |
|---|---|---|
| 坐标文件 | 无法编程,延误投产 | 与 BOM 位号逐一核对 |
| BOM 版本 | 错料、少料 | 与研发最新版本比对 |
| 钢网开孔 | 少锡、连锡 | 按最小元件封装校核 |
| 极性标注 | 二极管、电解电容反向 | 装配图与实物比对 |
| 特殊工艺要求 | 漏工序 | 在工艺卡片上显式列出 |
投产资料的具体清单可参考SMT贴片加工前需要客户提供哪些资料;基础工艺介绍见SMT基础知识及特点。
常见问题解答
1. 什么叫「贴片异常」与「焊接异常」的区分?
贴片异常发生在元件放置环节,表现为漏件、错件、偏移、立碑、翻转;焊接异常发生在回流环节,表现为虚焊、连锡、少锡、冷焊。两者成因不同:前者多与吸嘴、料带、坐标相关,后者多与锡膏、钢网、炉温曲线相关。
2. 抛料率突然升高说明什么?
通常指向三个方向:吸嘴磨损或堵塞、料带进料不畅、元件来料尺寸偏差。排查顺序建议为先检查吸嘴真空值与外观,再检查供料器步进,最后核对来料尺寸。若三者都正常,需回看贴片高度与识别参数是否被改动。
3. 为什么首件确认很重要?
因为首件是投产前最后一次系统性校验。它能一次性暴露坐标偏移、BOM 错料、极性反向、钢网开孔不当等成批性问题。跳过首件而直接批量生产,一旦出错就是整批返工,代价远高于首件所需的十几分钟。
4. 炉温曲线需要多久测一次?
常规做法是新产品的每个板型首批量产前必测;量产后每季度或每次换线、换锡膏品牌时复测。炉温曲线直接决定焊点质量,属于关键工艺参数,不能凭经验长期不校。
5. 临时措施和永久措施必须分开吗?
必须分开。临时措施的目的是止血,让产线继续跑;永久措施的目的是消除根因。如果只做临时措施,问题会在几批之后复现;如果等永久措施出来再恢复生产,停线损失又太大。两者并行是标准做法。
6. 客户投诉后多久回复比较合适?
业内通常按 24 小时内给出初步响应(确认收到、已启动调查),3 – 7 个工作日内给出正式分析报告(8D 报告是常见格式)。响应速度本身就是客户评价供应商能力的重要指标,比最终结论出得快慢更影响观感。
7. 虚焊和冷焊怎么区分?
虚焊是焊盘或引脚未被焊锡充分润湿,界面结合不良;冷焊是焊锡虽已熔化但未达到足够温度或过早扰动,形成粗糙无光的结晶组织。两者外观相似,但成因不同:虚焊多因氧化或助焊剂不足,冷焊多因温度不足或振动。
8. 无铅工艺的异常率为什么更高?
无铅焊料熔点比有铅高约 34 ℃,工艺窗口更窄,对炉温曲线精度、元件耐热性与 PCB 板材 Tg 的要求都更高。同一设计从有铅转无铅时,需要重新测温曲线并评估元件与板材的耐温能力,不能简单沿用原参数。
相关阅读:电路板焊锡不良原因分析 · SMT贴片加工前需要客户提供哪些资料