1. 「阴阳板」到底是什么
阴阳板(也称正反面板)指同一块 PCB 的两面都贴装元件的组装形态。与之相对的是单面贴装。这个术语在 SMT 产线语境里更具体——它指的是把已焊好第一面的板,翻面后再拼装成一块「新板」去印第二面的做法,目的是提高锡膏印刷与贴片的效率。
先厘清几个容易混淆的概念:
- 双面贴装板:产品设计本身两面都有元件,这是设计范畴的概念。
- 阴阳拼板:把同一块板的正反面拼在同一张 Panel 上(一次过炉完成两面),是拼板设计技巧,能省掉翻面工序。
- 本文说的阴阳板:用已焊好第一面的实体板,人工拼装成一组,再去印刷与贴装第二面的产线做法。
| 方案 | 做法 | 优点 | 缺点 |
|---|---|---|---|
| 分两次单板过炉 | 第一面印刷贴片过炉 → 翻面 → 第二面重复 | 最简单,无需特殊工装 | 印刷机与贴片机要启停两次,效率低 |
| 阴阳拼板(设计阶段) | 拼板时一半正放一半反放 | 一次过炉完成两面,效率最高 | 要求板形对称、两面元件分布匹配,设计受限 |
| 人工拼装(本文方案) | 已焊第一面的板人工拼成一组再印第二面 | 不依赖板形对称,灵活 | 增加人工与载具成本,依赖操作一致性 |
在电子制造领域,PCB(Printed Circuit Board,印刷电路板)一直扮演着关键的角色。而在PCB制造的不同领域,阴阳板(又称正反面板)一直备受关注。台湾的制造专家们一直在不断创新,以克服传统PCB阴阳板所存在的一些限制和缺点。他们的努力让这一领域变得更加聪明和高效。本文将介绍台湾制造商采用的一种折衷的替代方案,以克服PCB阴阳板的一些限制。
2. 传统PCB阴阳板的限制
PCB阴阳板通常用于需要在一块电路板上同时安装不同类型元件的应用中。这可以有效减小电路板的尺寸,提高空间利用率。然而,传统的PCB阴阳板制造方式存在一些明显的限制和挑战:
2.1 材料浪费
传统的PCB阴阳板生产中,通常需要将一张电路板切割成两部分,然后再将它们重新组合在一起。这个过程会导致一定数量的废料,增加了成本和资源浪费。
浪费的来源主要有三处:拼板工艺边(V-Cut 或铣槽占用的边缘材料)、分板后的废框、切割与重组过程中的报废。以一张 250×350 mm 的大料计算,工艺边通常要吃掉 8–15% 的面积,这部分成本只能摊到每片小板上。
2.2 制造复杂性
PCB阴阳板的制造通常需要复杂的工序,包括多次的回流焊接和组装。这增加了生产时间和人力成本。
「多次回流」是核心难点:第二面过炉时,第一面的元件要再次经历整个温度曲线。这意味着第一面选用的元件与焊膏必须能承受两次回流,且第二面印刷时第一面的元件不能与印刷机台面干涉(需要用载具或支撑)。
2.3 焊接难度
由于PCB阴阳板上的元件种类繁多,回流焊接的过程可能会面临不同元件之间的温度敏感性差异,从而增加了焊接难度。
三类元件最容易出问题:大热容元件(大 BGA、屏蔽罩)升温慢,容易冷焊;热敏感元件(电解电容、部分连接器、LED)不耐二次高温;小间距元件(01005、细间距 BGA)二次过炉时易因焊膏塌陷造成桥连。解决方式是把大元件尽量放在第二面,把热敏元件放在最后焊接,并针对性调整温度曲线。
3. 台湾的创新解决方案
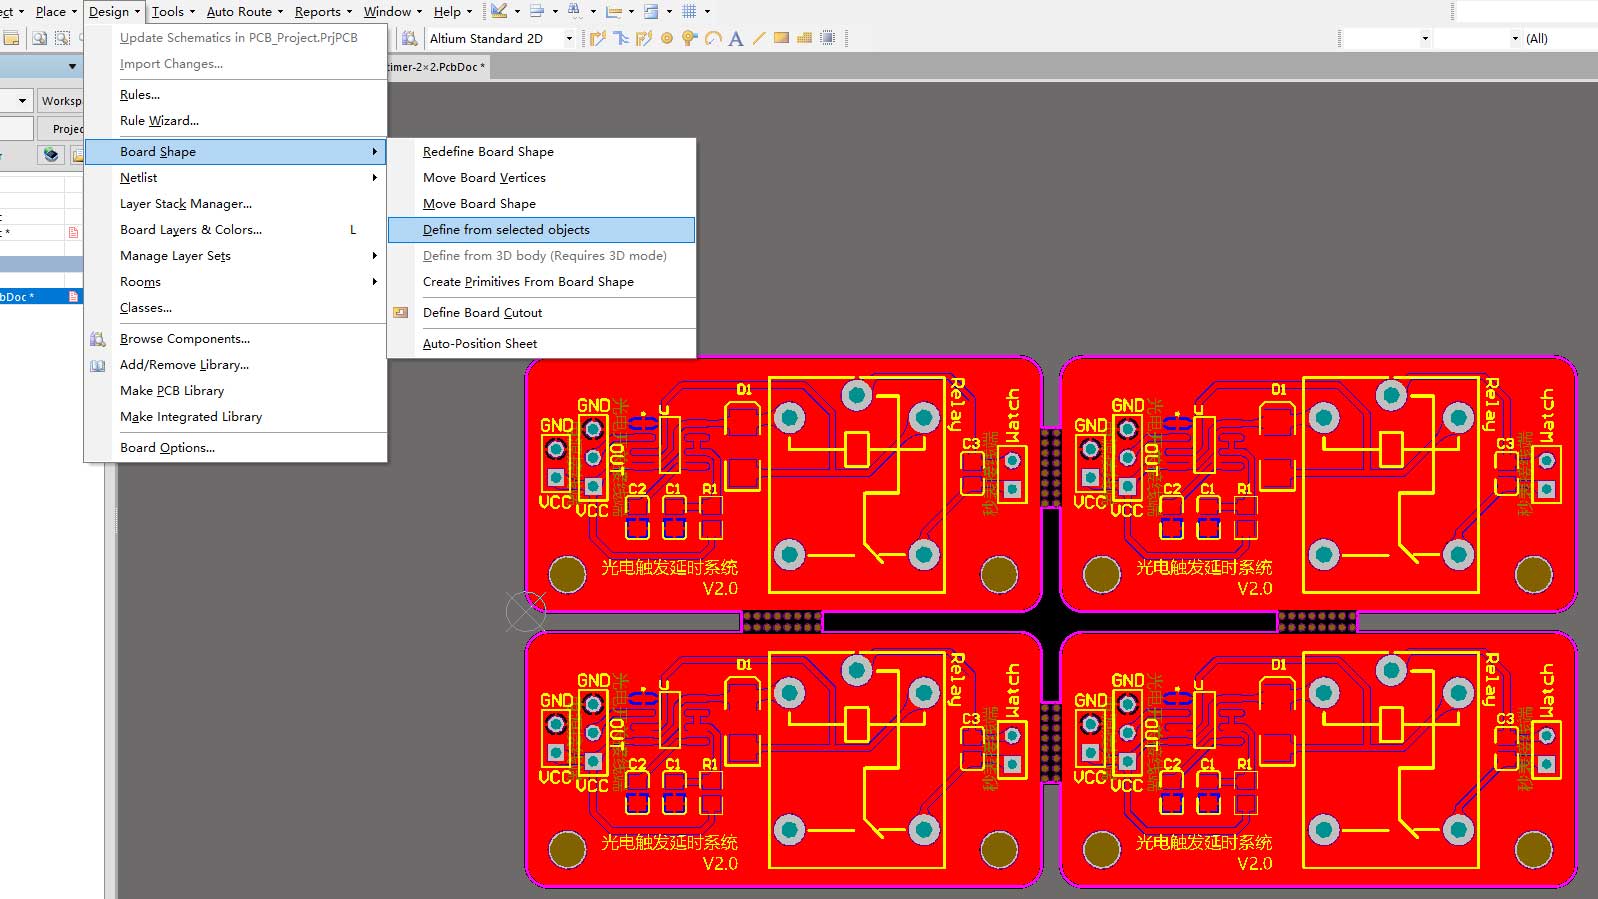
为了克服传统PCB阴阳板制造中的这些限制,一些台湾制造商采用了一种创新的方法,即采用了4in1的PCB制造方式。这种方法主要包括以下步骤:
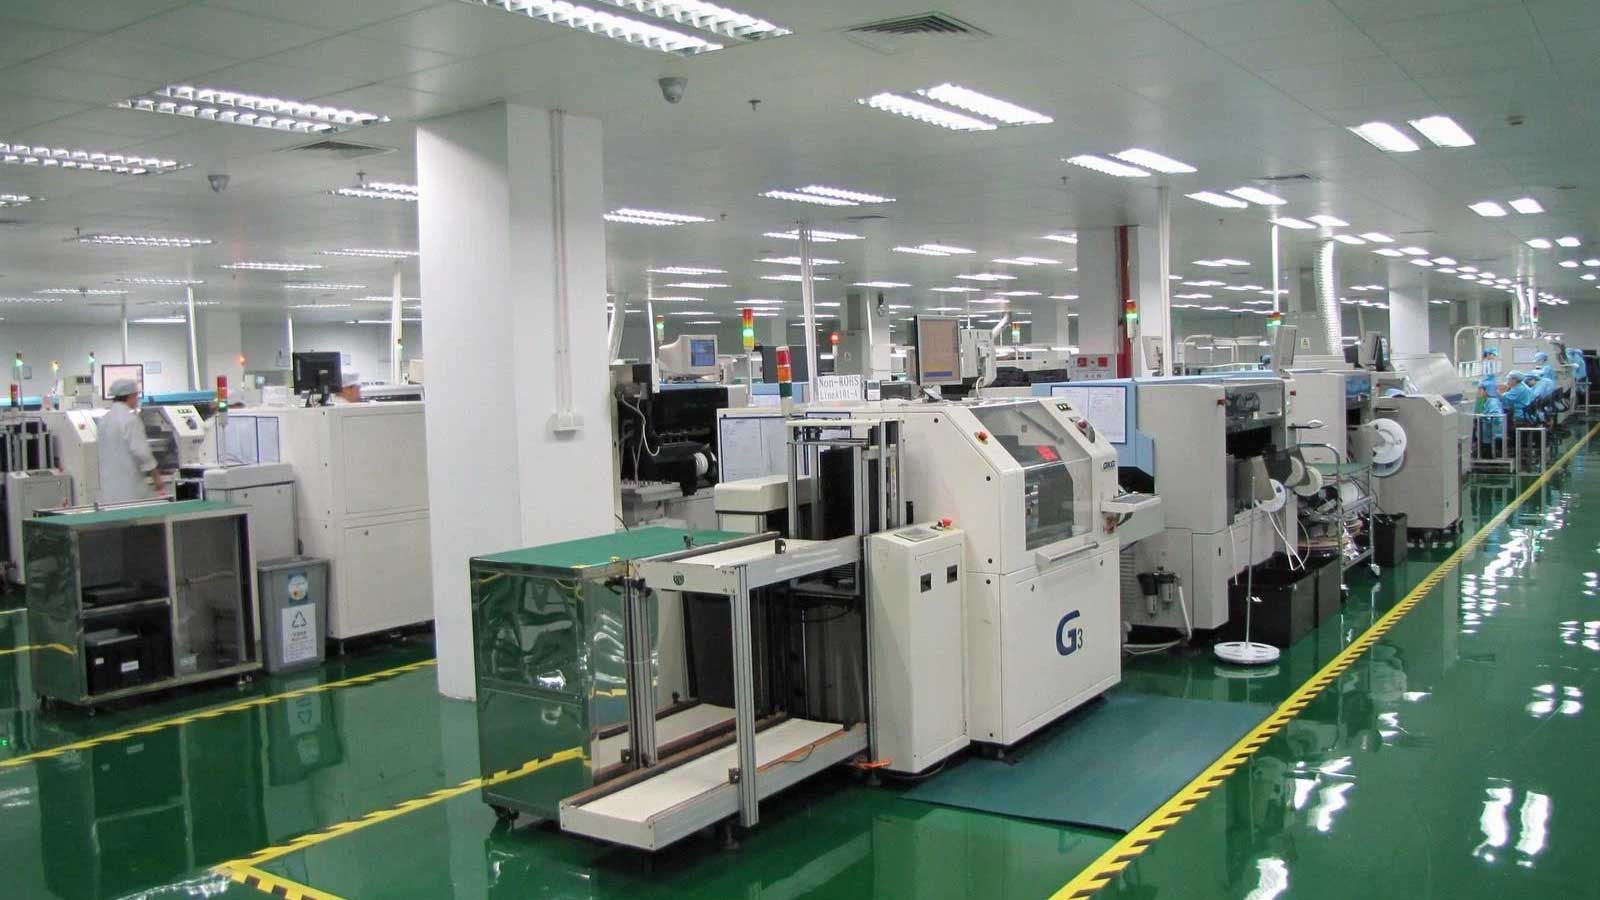
3.1 SMT前期制造
首先,在SMT(Surface Mount Technology,表面贴装技术)的前期制造中,制造商会准备100片PCB板,这个数量可以根据需要进行调整。然后,这些板子会被送入回流焊接机进行第一面的焊接。
3.2 人工拼装
接下来的步骤是关键:制造商将已焊接好第一面的PCB板拿回来,然后使用人工手动拼装上正准备印刷第一面的新版子。这个过程中,需要确保焊接的元件不受影响,保持稳定性。
这里有个工程细节:已焊好第一面的板,第二面朝上放入载具时,第一面的元件是悬在载具凹槽里的。所以载具必须按第一面的元件高度做避让(掏槽),否则元件会被压伤。这是载具设计中最容易被忽略的一点。
3.3 提升锡膏印刷效率
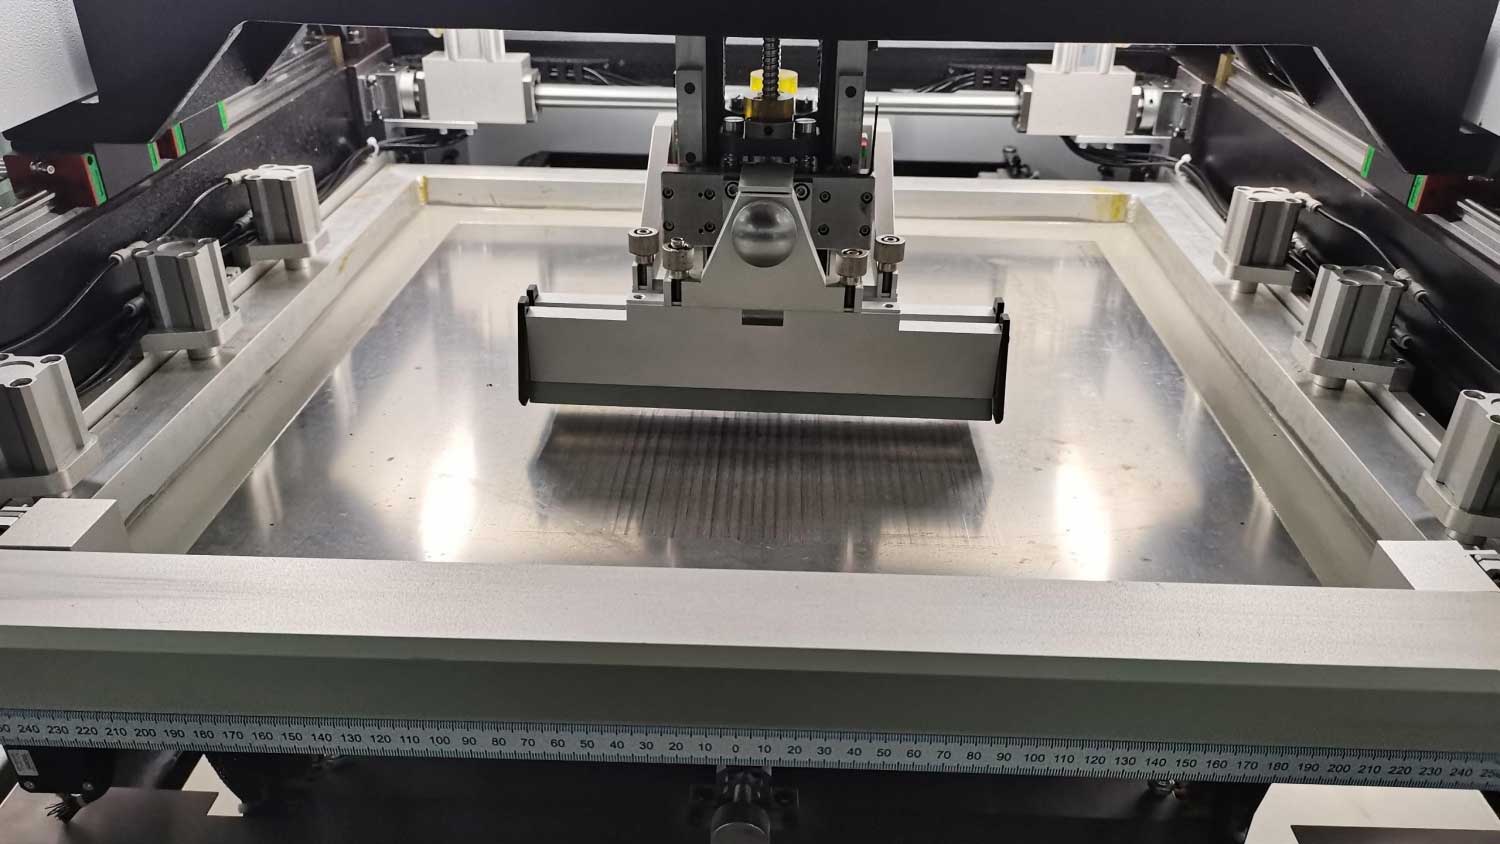
这种4in1制造方式的另一个优势是,它可以提升锡膏印刷的效率。在第一面的回流焊过程中,制造商已经在板子上安装了一些元件。这意味着在印刷第一面时,可以直接在另一面准备好新的PCB板,从而节省时间和资源。
效率提升的本质是减少了印刷机与贴片机的启停与换线次数。原本 100 片单板要印刷贴片两次(共 200 次上下料),拼成 4in1 后变成 25 组 × 2 次,上下料次数降到 1/4。对以秒计费的 SMT 线而言,这个节省很可观。
3.4 人工阴阳板制作
虽然这个方法可能需要新增一些人工成本,但可以利用原本在操作锡膏印刷机的作业员来担任手动拼板的工作,只要工作的周期能够跟得上就可以。此外,为了确保人工拼板的精确性,制造商需要制作一块专用的Carrier(载具),以便操作员可以简单地将PCB板放入其中,而不会出现位置偏差。
载具(Carrier / Fixture)的设计要点:
- 定位基准:以板边或工艺孔定位,避免用元件外形定位(元件本身有公差)。
- 避让槽:按第一面最高元件加余量(一般 0.3–0.5 mm)掏槽,防止压伤。
- 支撑面:印刷时板面必须被平整支撑,悬空会造成锡膏厚度不均。
- 材料:常用合成石或铝合金,需耐受回流温度且不易变形;铝合金导热快,可能影响局部温度曲线,需评估。
- 防呆设计:只能以一个方向放入,防止反向装配。
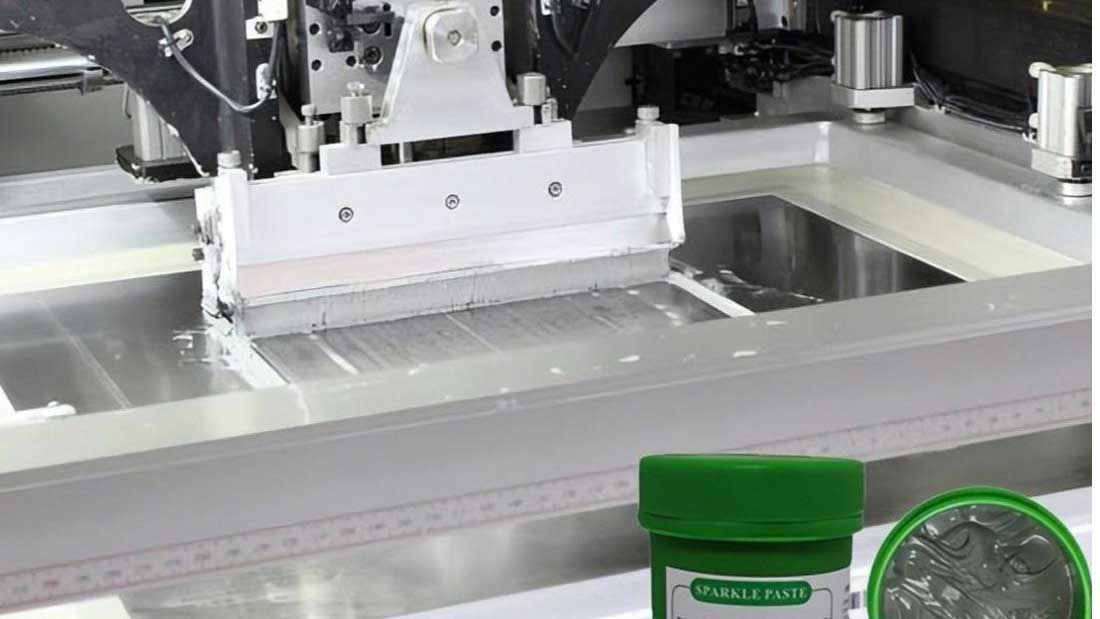
3.5 锡膏印刷
在进行锡膏印刷时,制造商将板子从Carrier上取下,然后使用胶带将人工阴阳板固定在一起。每块板子上都有其定位点(fiducial mark),这些定位点用于确保打件(pick & place)时的精准度,即使拼板稍有误差也不会失去准度。
Fiducial Mark(基准点)是这套方案能成立的关键。它的作用是让贴片机按每块板自己的基准点计算坐标,而不是依赖拼板的机械精度。所以即便人工拼装存在几十微米的偏差,贴片位置依然准确。
| 精度环节 | 典型精度 | 是否依赖人工拼装精度 |
|---|---|---|
| 人工放入载具 | ±100–200 μm | 是(靠载具限位) |
| 锡膏印刷对位 | ±25–50 μm | 否(靠钢网对位系统) |
| 贴片机 Fiducial 校正 | ±25–50 μm | 否(每板独立校正) |
| 最终贴装精度 | ±50 μm 量级 | 基本不受人工影响 |
常见的 Fiducial 设计规则:每个拼板单元至少 2 个(对角布置),整板另加 3 个全局基准点;基准点直径 1 mm、周围留 1–2 mm 无阻焊无走线的空区,形状用实心圆。
4. 两次回流的工艺要点
第二面过炉时,第一面的焊点已经存在,这会带来四个必须处理的问题:
- 第一面元件脱落:第二面朝上时,第一面元件朝下,仅靠焊点表面张力悬挂。大质量元件(如大电感、屏蔽罩)在焊膏熔化时可能掉落。对策是控制元件重量与焊盘面积比、必要时点红胶加固。
- 二次熔锡:第一面焊点在第二次过炉时会再次熔化,若支撑不足或振动,可能造成焊点变形。对策是优化第二面温度曲线,降低峰值温度或减少液相以上时间。
- 焊膏印刷厚度:第二面印刷时板面有元件凸起,支撑不平会导致锡膏厚度不均。对策是用带避让槽的载具或支撑块。
- 氧化与助焊剂残留:第一面经过一次回流的焊点在第二次高温下氧化加剧。对策是缩短两次工序间隔、控制炉内气氛。
5. 拼板与分板的工程要点
无论用哪种阴阳板方案,拼板设计都绕不开这几条:
- 拼板尺寸:贴近产线设备的最大可用面积(常见 250×330 mm 或 400×330 mm),过大不好操作,过小浪费产能。
- 工艺边:一般留 5 mm,用于导轨夹持与 Mark 点放置;若用 V-Cut 分板,工艺边可更小。
- 连接方式:V-Cut 适合规则矩形、分板后边缘平整;邮票孔(Break-away tab)适合异形与有元件的板边;铣槽适合精度要求高的场合。
- 元件间距:分板处两侧 1 mm 内不放元件,避免分板应力损伤。
- 分板方式:V-Cut 用分板机,邮票孔用手工或夹具掰断,铣槽已由锣机完成。详细的拼板技巧见如何确定单PCB尺寸和拼板技巧。
7. 产线导入:五步验证
产线导入这套方案时,按下面五步做验证:
- 做首件载具并验证避让:确认第一面最高元件不与载具干涉。
- 验证印刷厚度:用 SPI(锡膏检测)确认拼装后各板锡膏厚度一致。
- 验证贴片精度:贴装后做 AOI 与首件测量,确认偏移在规格内。
- 调试第二面温度曲线:重点看第一面元件是否脱落、焊点是否变形。
- 小批量试产:跑完一整批再做全量切换,同时统计实际节省的机时。
8. 成本账:什么时候值得这么做
| 成本项 | 传统两次单板过炉 | 4in1 人工拼装 |
|---|---|---|
| 锡膏印刷机上下料次数 | 200 次(100 片 × 2) | 50 次(25 组 × 2) |
| 贴片机启停与换线 | 多 | 减少 75% |
| 人工拼装工时 | 无 | 增加(可由印刷操作员兼任) |
| 载具投入 | 无或简单 | 需专用 Carrier(一次性投入) |
| 胶带等耗材 | 无 | 少量 |
| 适用批量 | 小批量灵活 | 中大批量更划算 |
判断线很清楚:批量越大、板越小、产线小时成本越高,这套方案越划算。小批量打样(几十片)没必要做载具,直接用分两次过炉更简单;批量到几百片以上,节省的机时通常能覆盖载具与人工成本。
结论
PCB阴阳板在电子制造中起着至关重要的作用,但传统的制造方式存在一些限制。台湾制造商通过创新的4in1制造方式,克服了传统制造方式的一些限制,提高了效率,降低了成本,同时保持了高质量和精准度。这一创新展示了台湾制造专家在电子制造领域的卓越能力,为未来的PCB制造提供了有力的参考。
推行过程中最常见的四个问题与排查方向:
- 锡膏厚度不均:多半是载具支撑面不平或避让槽过深导致板面悬空。
- 贴片偏移:检查 Fiducial 是否被污染、周围留空区是否足够、Mark 点是否被阻焊覆盖。
- 第一面元件脱落:元件超重或第二面峰值温度过高,考虑红胶加固或调整曲线。
- 胶带残胶:改用耐高温专用胶带,并在印刷后、过炉前检查是否翘起。
常见问题解答
1. 什么是PCB阴阳板?
PCB阴阳板是一种印刷电路板,其一侧安装了一类元件,而另一侧安装了另一类元件,通常用于需要在一块电路板上同时安装不同类型元件的应用中。
2. 为什么传统PCB阴阳板制造存在限制?
传统的PCB阴阳板制造方式存在材料浪费、制造复杂性高以及焊接难度大等限制,导致成本较高。
3. 什么是4in1 PCB制造方式?
4in1 PCB制造方式是一种创新的制造方法,其中在SMT前期制造中,制造商会准备100片PCB板,然后通过人工拼装,将它们组合成4in1正反面阴阳板,以提高效率和降低成本。
4. 如何确保人工拼装的精确性?
为确保人工拼装的精确性,制造商需要制作一块专用的Carrier(载具),以便操作员可以简单地将PCB板放入其中,而不会出现位置偏差。
5. 4in1 PCB制造方式的优势是什么?
4in1 PCB制造方式可以降低材料浪费,提高制造效率,减少人力成本,同时保持高质量和精准度,是传统PCB阴阳板制造的一种创新替代方案。
6. 为什么人工拼装不影响贴片精度?
因为贴片机不依赖拼板的机械位置,而是靠每块板上的 Fiducial Mark 做视觉校正。人工拼装的偏差可能有上百微米,但贴片机读取基准点后按板自己的坐标系计算,最终精度仍由贴片机自身的重复精度决定(一般 ±50 μm 以内)。这也是 Fiducial 必须每块板都有的原因。
7. 第二面过炉时,第一面的元件为什么不会掉?
主要靠熔融焊料的表面张力托住元件。但这个「托举力」有上限,经验规则是元件重量与焊盘面积之比不能超过某个阈值(不同元件类型不同)。超出时要点红胶加固,或把大元件改到第二面焊接。大屏蔽罩、大电解电容是最常需要加固的两类。
8. 载具为什么要用合成石而不是普通塑料?
合成石(如 Durostone 类材料)能承受 260 ℃ 以上的回流温度、热变形小、不吸湿、机械强度好。普通塑料在回流温度下会软化变形甚至分解。铝合金也能用,但导热快,会改变局部温度曲线,需要重新调试炉温。
9. 什么情况下不该用这套方案?
三种情况:一是批量太小(几十片),载具与调试成本摊不平;二是板上第一面有大质量元件,二次过炉掉落风险高且无法加固;三是产品型号切换频繁,每换一次就要重做载具,灵活性不如分两次单板过炉。
10. 拼板时 V-Cut 和邮票孔怎么选?
规则矩形、板边无元件、要求分板后边缘平整 → 用 V-Cut,成本最低、效率最高。异形板、板边有元件凸出、或分板应力要求严格 → 用邮票孔或铣槽。V-Cut 的分板应力集中在切线上,邮票孔应力更小但边缘有毛刺需要打磨。
延伸内容:SMT锡膏印刷工序流程 · 5G PCB镀铜工艺常见问题与解决方案 · PCBA加工能力