随着电子技术的不断发展,柔性电路板在消费电子产品、汽车行业以及机器人制造技术中的应用日益重要。对于电路板行业的激光切割和钻孔,UV激光成为了首选工具,而其所带来的高效率、精准性以及未来潜力则令人印象深刻。

1. UV激光与CO2激光的选择
在电路板分板或切割时,通常可以选择波长约为10.6μm的CO2激光系统。它的优势在于加工成本相对较低,提供的激光功率也可达数千瓦。然而,CO2激光在切割过程中会产生大量热能,导致边缘严重碳化,这对于某些应用可能不太理想。
相比之下,UV激光的波长为355nm,非常容易光学聚焦。小于20瓦激光功率的UV激光聚焦后光斑直径只有20μm,产生的能量密度可媲美太阳表面。这使得UV激光成为硬板、软硬结合板、软板及其辅料的切割和打标的理想选择。
两者差异的根源在于材料对光的吸收机制不同:CO2 激光的 10.6 μm 波长主要被材料吸收后转化为热,属于热加工;UV 激光的 355 nm 波长光子能量高(约 3.5 eV),足以直接打断有机材料的分子键,属于「冷加工」——也就是光化学消融。这解释了为什么 UV 加工的切口边缘几乎看不到碳化层。
2. UV激光加工的优势
在SMT行业的电路板分板以及PCB行业的微钻孔等领域,UV激光切割系统展现出极大的技术优势。UV激光的脉冲能量仅在材料上作用微秒级的时间,在切口旁的几微米处,已无明显热影响,因此无需担心其产生的热量对元件造成的损坏。
UV激光还具有以下优势:
- 靠近边缘的线路和焊点完好无损,无毛刺。
- 直观易操作的软件控制,可根据CAD数据编辑激光切割路径。
- 适用于大批量的量产加工,也适用于试样生产。
把这三条展开成可量化的指标,UV 加工相对机械加工的优势是:
- 无应力:非接触加工,没有铣刀的侧向推力,软板、薄板不会变形或分层,这也是柔性板分板几乎必用激光的原因。
- 无刀具损耗:铣刀加工存在刀具磨损导致的尺寸漂移,激光没有这一问题,批间一致性更好。
- 精度高:UV 聚焦光斑可到 15–25 μm,切缝宽度一般 25–50 μm,定位精度 ±10–25 μm,能加工机械方式无法实现的细密轮廓。
- 柔性化:切割路径由 CAD 数据直接驱动,改版不需要做任何工装,打样与小批量切换成本近乎为零。
- 可加工异形:圆弧、尖角、内轮廓、阶梯形轮廓都能一次成型,机械铣刀受刀径限制做不了内尖角。
3. 三种加工方式横向对比
| 对比项 | UV 激光(355 nm) | CO2 激光(10.6 μm) | 机械铣/钻 |
|---|---|---|---|
| 加工机理 | 光化学消融(冷加工) | 热熔化/气化(热加工) | 机械切削 |
| 热影响区 | <5–10 μm,几乎无碳化 | 50–200 μm,边缘明显碳化 | 无热影响,但有机械应力 |
| 最小特征尺寸 | 切缝 25–50 μm,孔径可到 20 μm | 切缝 100–300 μm | 铣刀最小 0.3–0.8 mm |
| 铜层加工能力 | 可加工薄铜(≤18 μm),厚铜效率低 | 铜吸收率低,基本不适合 | 适合任意铜厚 |
| 效率 | 中 | 高(功率可达数千瓦) | 中(受刀具寿命限制) |
| 设备投资 | 高 | 中 | 低 |
| 典型应用 | FPC 分板、微孔钻、覆盖膜开窗、定深切割 | 厚介质切割、大尺寸分板、非铜区加工 | 外形铣边、大孔钻、V-Cut |
实际产线上三者是组合使用而非互相替代:外形与金属化孔走机械,微孔与精细轮廓走激光(UV 为主,CO2 辅助厚介质),大批量简单轮廓走模具冲切。工艺能力的完整清单见PCB工艺能力。
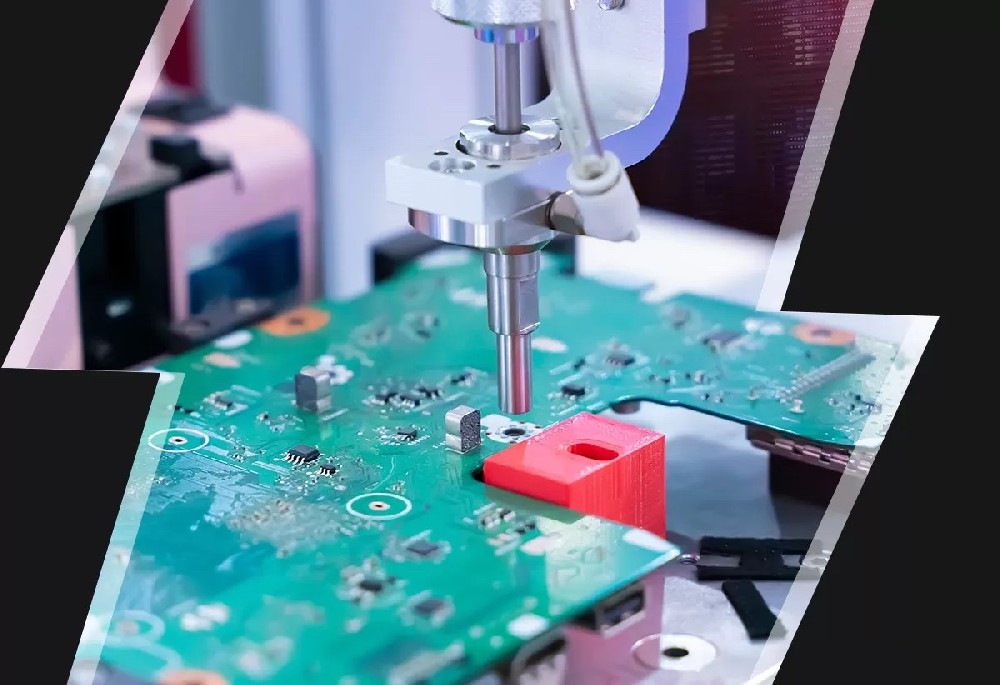
4. 钻孔应用
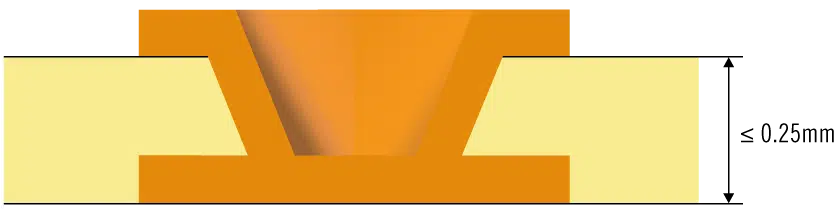
电路板中的通孔用于连接双面板的正反面间线路,或用于连接多层板中任意层间线路。为了其导电,需要在钻孔后将孔壁镀上金属层。传统的机械方法已经无法满足对钻孔直径越来越小的要求。针对柔性电路板的钻孔,研发了一种新型的激光钻孔系统。这种系统具备高效率、精度,并可以在高径深比的情况下制造最小直径为20μm的微孔,满足柔性电路板、IC基板或HDI电路板的要求。
微孔加工时,不同材料的适配性差异很大,选错参数会造成孔形不良或残留:
| 加工对象 | 推荐激光 | 典型孔径 | 关键难点 |
|---|---|---|---|
| 介质层(ABF/环氧树脂) | UV(355 nm) | 50–100 μm | 控制锥度与底部残胶 |
| 聚酰亚胺(PI)覆盖膜 | UV(355 nm) | 25–75 μm | 切口碳化与边缘毛刺 |
| 铜箔开窗 | UV 或绿光(532 nm) | 30–80 μm | 铜对 UV 吸收率偏低,需高能量密度 |
| 厚介质(>100 μm) | CO2 + UV 组合 | 100–200 μm | CO2 去介质 + UV 修边去除碳化 |
| 玻璃纤维布层 | UV(多脉冲) | 50–120 μm | 玻璃与树脂烧蚀阈值不同,易出现玻纤突出 |
微孔加工完成后还要经过除胶渣(Desmear)、化学沉铜与电镀填孔,孔形质量直接决定镀 copper 的覆盖能力。完整的HDI工艺流程见HDI电路板生产流程全解析,激光钻孔的技术细节见激光钻孔在HDI线路板中的应用。
5. 半固化片切割
半固化片材料在多层电路板的制造中起着关键作用。UV激光通过非接触式加工,轻松切割半固化片材料,避免了机械应力对材料的损伤。这对于保持材料的平整度至关重要。
半固化片(Prepreg)是未完全固化的树脂浸渍玻璃布,质地软、易变形、易产生毛边,用机械刀具切割会出现拉丝与尺寸偏差,用模具冲切则受限于形状与批量。UV 激光的三点价值在这里最突出:非接触不变形、切边干净无毛刺、任意形状无需模具。同时因为激光功率可控,可以在切割时避免树脂过度受热提前固化。半固化片与基板材料的选型见PCB电路板材料。
6. 软硬结合板加工
软硬结合板是将刚性PCB与柔性PCB压合一起形成多层板的一种特殊电路板。通过UV激光定深切割,可以将刚性盖子从柔性部分分离出来,形成软硬结合板,这在一些特殊应用中非常有优势。
「定深切割」是 UV 激光最具特色的能力之一:通过精确控制脉冲能量与扫描次数,让激光只切穿预定深度就停止,不伤及下层结构。软硬结合板的典型做法是先把刚性盖板整体压合,再用 UV 激光沿柔性区边界把盖板切除并剥离,露出柔性部分。相比传统的「开窗压合 + 填充缓冲材料」工艺,激光定深切割省去了缓冲材料与后续清理,尺寸精度更高,弯折区的应力释放也更可控。软硬结合板的完整工艺可参考软硬结合板。
7. 其他应用领域
UV激光波长较短,适用于多种材料加工。除了电路板应用外,UV激光还可用于加工TCO/ITO玻璃、钻孔、阻焊层或覆盖膜开窗、刚柔/柔性电路板分板、开槽、精密切割LTCC等领域。
其中在 PCB 产线上最常遇到的四种具体场景:
- 覆盖膜(Coverlay)开窗:软板的覆盖膜开窗传统用模具冲切,UV 激光可直接按焊盘图形开窗,窗口边缘整齐、位置精度高,特别适合细间距焊盘。
- 阻焊层开窗:用于局部去除阻焊做特殊处理(如金手指、测试点补加工),精度优于机械刮除。
- 开槽与盲槽:在多层板上开深度精确的盲槽,用于埋入元件或做阶梯结构。
- 打标:在板面标记二维码、批次号,永久性标记且不伤及线路,是追溯体系的常用手段。
总之,UV激光加工技术在电路板行业中表现出了卓越的潜力,其高效、精准和多用途的特性使其成为未来之选。随着激光技术的不断进步,我们可以期待在电子制造领域看到更多创新和应用。
8. 工艺参数怎么调:五个关键变量
UV 激光加工的效果由五个参数共同决定,调试时逐一固定其余变量:
- 脉冲能量( fluence ):必须高于材料的烧蚀阈值,但过高会造成碳化与热影响。一般取阈值的 1.5–3 倍。
- 重复频率:频率越高加工越快,但脉冲间隔过短会导致热量累积,出现热影响区扩大。
- 扫描速度:与频率共同决定脉冲重叠率,重叠率一般在 50–80% 之间,过低会切不连续,过高则热量堆积。
- 扫描次数:厚材料需多次扫描逐层去除,单次切穿会造成孔壁粗糙。
- 焦点位置:焦点偏移会直接改变光斑尺寸与能量密度,通常要求控制在 ±20 μm 内,加工前必须做焦点标定。
9. 选型与成本:什么时候该上激光

激光不是万能的,判断是否值得上激光加工,看下面四条:
- 特征尺寸:孔径或切缝小于 0.2 mm,机械加工做不了或良率极低,必须用激光。
- 材料属性:软板、薄板、易变形材料,机械应力会造成分层或尺寸漂移,用激光。
- 形状复杂度:内轮廓、尖角、异形轮廓,机械刀具受限,用激光。
- 批量与改版频率:打样、小批量、频繁改版,激光无需工装,切换成本为零;超大批量且形状简单时,模具冲切的单件成本更低。
成本上的现实是:UV 激光设备投资是机械铣边机的 3–8 倍,且单位时间产能低于并行机械加工。所以常见做法是「机械做粗活、激光做精活」——外形与通孔走机械,微孔与精细轮廓走激光,两者衔接组成完整工艺链。

激光加工完成后,质量检查按下面三步做:
- 外观检查:在显微镜下看切口是否有碳化、毛刺、玻纤突出,孔壁是否光滑。
- 尺寸测量:量孔径(顶部/中部/底部三点)、切缝宽度、定位偏差,确认落在公差内。
- 切片验证:对微孔与定深切割做断面切片,确认孔形、深度与层间结构,这是判定是否真达标的最终依据。
常见问题解答
Q1:什么是UV激光加工?
A1:UV激光加工是一种利用紫外激光进行材料切割、钻孔和打标的加工技术,通常应用于电路板制造等领域。
Q2:UV激光与CO2激光有什么区别?
A2:UV激光波长较短,能够更精确地聚焦光束,适用于更多材料加工。CO2激光波长较长,适用于某些应用,但容易产生热能。
Q3:UV激光加工在哪些领域有广泛应用?
A3:UV激光加工广泛应用于电路板分板、钻孔、软硬结合板加工、半固化片切割等领域。
Q4:UV激光加工是否适用于所有类型的电路板?
A4:不是,UV激光加工通常用于高性能和高要求的电路板,对于一些简单的电路板,可能不需要这种高级加工技术。
Q5:如何选择适合的电路板加工方法?
A5:电路板设计师应根据具体需求灵活运用不同的加工方法,选择最适合的工艺。
Q6:UV 激光能切铜吗?
能,但效率有限。铜在 355 nm 波段的吸收率约 30–40%,远低于对树脂与 PI 的吸收率,所以切铜需要更高的能量密度和更多扫描次数。工程上一般只用于切薄铜(≤18 μm)或做铜层开窗,厚铜(35 μm 以上)建议先蚀刻出窗口再用激光切介质层,效率更高。
Q7:UV 激光钻孔的最小孔径能做到多少?
受径深比限制。介质层厚度 50 μm 时可稳定做到 50 μm 孔径(径深比 1:1),更薄介质可下探到 20–30 μm。径深比超过 1:1 后孔壁锥度与镀铜覆盖会迅速恶化,量产一般控制在 0.8:1 以内。
Q8:激光切割后为什么还要做除胶渣?
激光钻孔会在孔壁残留一层树脂熔渣(smear),这层物质不导电且影响镀铜结合力。除胶渣用高锰酸钾或等离子体去除,之后才能化学沉铜。除胶不足是微孔镀铜空洞、孔壁分离的主要原因之一。
Q9:激光切割的边缘出现碳化,怎么解决?
四个方向:降低单脉冲能量并增加扫描次数(避免瞬时过热)、提高扫描速度减少热量累积、加辅助气体(氮气或压缩空气)吹走熔渣、检查焦点是否偏移。若碳化只出现在特定材料层,多半是该层吸收率与参数不匹配,需要分层调参。
Q10:软硬结合板用激光做定深切割,深度精度能控制在多少?
常规能力在 ±25 μm 以内,配合实时测高与功率闭环可做到 ±10 μm。关键是要先精确测量各层材料厚度(含公差),并在首件做切片确认,量产中定期抽检。
如果您想了解更多关于UV激光加工或其他相关问题的信息,请随时联系我们。
延伸阅读:紫外激光器在电路板生产中的应用 · HDI电路板生产流程全解析 · HDI高密度互联电路板