按用途选孔型
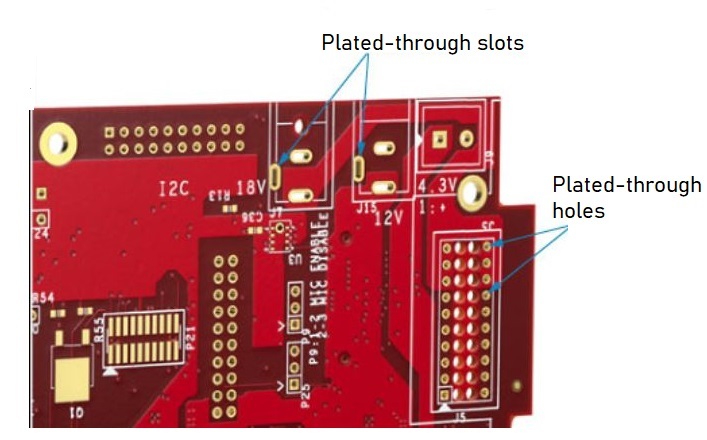
长圆金属化槽
用于扁平引脚或连接器焊脚。应以镀后槽宽、槽长和焊环作为设计输入,并与器件引脚的实际公差配合。
非金属化开口
用于定位、穿线、避让或结构安装。孔壁是否允许残铜、与带电铜面的间距及毛刺要求应写清。
复杂内部轮廓
适合结构避让或模块嵌合,但尖内角、窄颈和薄壁会限制可加工性。装配允许圆角通常有利于稳定制造。
同一条槽,为什么不同文件会被理解成不同工艺
轮廓与中心线不能混用
闭合边界表示成品外轮廓;刀具中心线则还需要刀径信息。若把两者放在同一个未标明用途的机械层,可能产生尺寸偏移或重复加工。
重叠钻孔不等于光滑槽
用一串重叠圆孔表达槽形可能造成孔壁台阶、毛刺或加工理解差异。应输出清楚的槽数据,并在机械图中标注完成尺寸。
设计评审对照
内角
圆形刀具形成圆角;如果器件必须经过尖角,应评估放大圆角、局部避让或修改器件配合,不能把零内圆角当作默认能力。
槽宽
区分刀具加工尺寸与镀后成品尺寸。金属化槽还受孔壁镀层影响,不能只按钻铣刀径验收。
焊环与铜距
金属化槽需考虑端部焊环和对位;非金属化槽需考虑加工偏差后的安全退铜,两种规则不能直接互换。
拼板刚度
多个相邻开口会减小剩余材料宽度,影响加工支撑、搬运和装配。应评估局部薄桥与分板顺序。
验收围绕实际装配配合
尺寸与位置
检查槽宽、槽长、轮廓及相对基准的位置。量规检验适合配合判定,轮廓测量适合查找具体偏差。
孔壁与镀层
对金属化槽检查镀层覆盖和电气连接;对非金属化孔检查毛刺、残铜与绝缘边界。
装配验证
用实际连接器或经过确认的量规验证,不以单次手工“能插入”取代批量尺寸标准。
文件交付清单
机械图
区分 PTH/NPTH,标明单位、完成槽尺寸、公差、转角半径和位置基准。
加工数据
Gerber 或 ODB++、孔槽文件、板框与内开口图层;不同文件应保持同一坐标原点。
功能说明
提供器件引脚或配合件尺寸及是否承受插拔、锁紧或焊接应力。特殊形状的加工路线以工程评审为准。