先分清三种不同任务
机械盲孔
孔不贯穿整板,用于定位或结构配合。机械孔是否需要金属化必须单独注明,不能由“盲孔”二字推断。
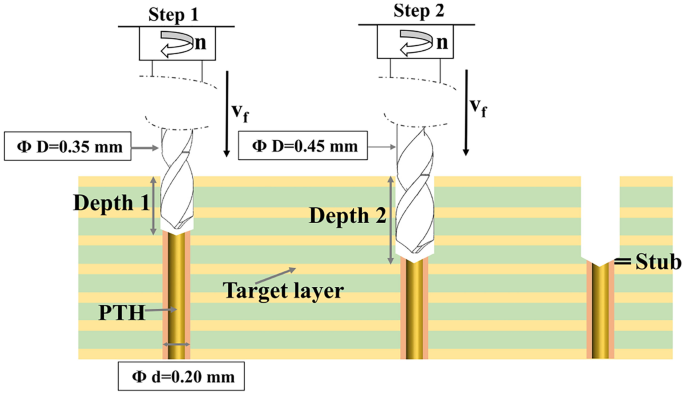
背钻去除残桩
对已经金属化的通孔进行二次控深加工,移除不参与信号传输的孔壁铜。钻入侧、最后连接层和允许残桩决定加工窗口。
层间电气连接
盲孔若承担层间导通,还涉及钻孔时序、除胶渣、电镀与层压路径,不能简单视作成品板上钻一个浅孔。
深度图纸应怎样标注
01 / 定义基准
用成品 TOP 或 BOT 表面作为起钻基准,并说明是否包含表面铜与镀层。双面加工应分开出表,避免将相同孔位误认为重复钻孔。
02 / 定义终点
同时提供名义深度、深度公差与最小剩余厚度。若以目标层作为终点,还需叠层厚度、公差和该层铜分布,防止局部薄区被钻穿。
03 / 定义刀尖区域
常规钻头的尖端并非平底。装配需要的有效孔深与刀尖最大进入深度不同;孔底形状有要求时应提供剖面,而不是仅给圆孔直径。
04 / 定义保护区域
标出不允许损伤的铜层、相邻孔及机械禁布区。工艺补偿后的孔径和位置偏差也应纳入间距核算。
从公差链反推是否可制造
为什么固定钻深仍会伤到内层
压合后的局部厚度、翘曲、基准面测量及刀具磨损共同影响剩余介质。若只规定机台进刀深度,成品最薄处可能不满足绝缘或强度要求。
怎样给工程评审留出窗口
以最差叠层情况检查最大进刀量与保护层间距,并约定以深度还是剩余厚度作为主要验收量。公差无法兼容时,可调整目标层、增大局部介质厚度或改变孔型。
首件与批量验收关注点
深度和孔底
对照剖面或深度测量确认有效深度、刀尖范围与剩余厚度;仅检查孔口直径不足以证明合格。
孔壁与连接
按用途检查毛刺、残铜、内层损伤和电气导通。对背钻结构,还需检查残桩和不应被切断的连接。
批量一致性
测量点应覆盖有代表性的板区;高风险孔位需在评审时确定抽样、测试板或切片安排。
询价时请附上这些资料
孔表
孔坐标、直径、钻入面、名义深度、公差、孔底形状以及是否金属化。
结构文件
成品板厚与叠层、保护层、最小剩余厚度、局部剖面及相关装配尺寸。
判定依据
功能用途、关键失效模式、所需测量记录与样板验证项目。可加工范围由孔径、板厚、材料和位置共同评估。