在进行PCBA(Printed Circuit Board Assembly)设计时,有许多关键要点需要特别注意,这些要点包括PCBA组装流程设计、元器件布局设计、组装工艺性设计、自动化生产线单板传送与定位要素设计等。本文将深入探讨这些关键设计考虑因素,以确保PCBA的高效生产。

1. 自动化生产线单板传送与定位要素设计
在自动化生产线上,PCB必须具备传送边与光学定位符号的能力,这是实现高效生产的先决条件。通过这些要素的设计,PCBA可以精确地传送到下一个工序,确保组装的准确性和速度。
2. PCBA组装流程设计
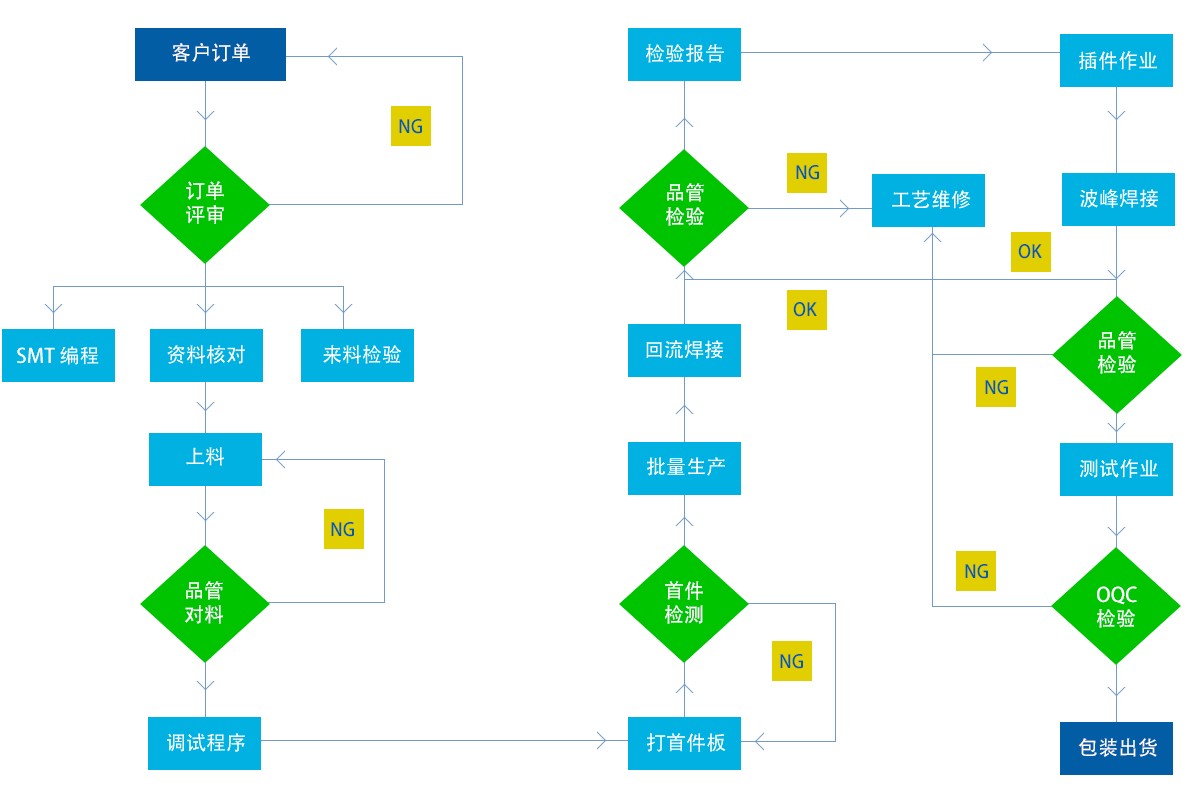
PCBA组装流程设计,即元器件在PCB正反面的布局结构,决定了组装时的工艺方法与路径。这也被称为工艺路径设计。正确的组装流程设计可以确保元器件在PCB上的正确位置,从而提高生产效率。
进阶:双面贴装与工艺流程的取舍
原文第 2 条把组装流程定义为「元器件在正反面的布局结构」。这一步真正要决策的是元件分布在单面还是双面,以及各类元件的焊接顺序:
| 方案 | 工艺流程 | 优点 | 代价 |
|---|---|---|---|
| 单面全贴片 | 印刷 → 贴片 → 回流 | 工序最少、成本最低 | 面积利用率低 |
| 单面贴片 + 插件 | 贴片回流 → 插件 → 波峰焊 | 兼容通孔元件 | 需治具保护已焊元件 |
| 双面贴片 | A 面回流 → 翻面 → B 面回流 | 密度最高 | 二次回流,B 面元件易脱落 |
| 双面贴片 + 插件 | A 面回流 → B 面回流 → 波峰焊 | 功能最全 | 工序最长、成本最高 |
双面贴装的关键约束是第二次回流时,第一次焊好的元件会再次经历高温。若元件较重,熔融的焊锡可能不足以支撑其重量,导致掉落。工程上的经验是把重元件安排在第二次回流的一面(通常是 B 面),并把轻小的元件放在先回流的一面。
- 元件重量与焊盘面积比:是判断能否承受二次回流的直观指标;
- 底面元件的间距:需避开波峰焊的接触区域;
- 大热容量元件:会拖慢局部升温,可能造成冷焊。
- 按元件类型与重量划分 A、B 面;
- 确定焊接顺序与是否使用波峰焊;
- 校核底面元件是否会被波峰焊冲刷。
3. 元器件布局设计
元器件布局设计涉及到元器件在装配面上的位置、方向与间距的规划。元器件的布局通常取决于采用的焊接方法。每种焊接方法都对元器件的布局有特定的要求。因此,根据采用的封装和焊接工艺进行布局设计是至关重要的。
4. 组装工艺性设计
组装工艺性设计关注的是焊接的质量和效率。它包括焊盘、阻焊和钢网的匹配设计,以确保焊膏的定量、准确分配,以及单个封装的所有焊点的同步熔融与凝固。这些设计目标旨在提高焊接的良率。
进阶:焊盘、阻焊与钢网三者怎么匹配
原文第 4 条提到焊盘、阻焊和钢网的匹配设计,这是决定焊点良率的核心环节。三者的关系可以简化为:焊盘决定焊点形状,阻焊限定焊锡范围,钢网决定锡量。
| 要素 | 关键参数 | 常见问题 |
|---|---|---|
| 焊盘 | 尺寸与密度等级(IPC-7351 A/B/C) | 过大易偏移,过小易少锡 |
| 阻焊 | 开窗方式(限定 / 非限定)、阻焊桥 | 开窗过大导致锡流失 |
| 钢网 | 厚度、开孔尺寸与形状、孔壁处理 | 开孔过小少锡,过大连锡 |
钢网厚度的选择取决于板上最小元件的间距:
- 0.5 mm 及以上间距:常用 0.12 – 0.15 mm 厚钢网;
- 0.4 mm 间距:用 0.10 – 0.12 mm;
- 0.3 mm 及以下间距或 01005 元件:需 0.08 mm 或阶梯钢网。
另一个常用指标是面积比(开孔面积 ÷ 孔壁面积),要求通常不小于 0.66,否则锡膏脱模不良,表现为少锡与拉尖。对于细间距元件,可将开孔做成梯形或纳米涂层处理来改善脱模。
- 按最小元件间距确定钢网厚度;
- 按焊盘尺寸设定开孔,一般取焊盘的 90% – 100%;
- 核算面积比,不足时调整开孔形状或换阶梯钢网。

锡膏与焊接见SMT加工用锡膏;焊接缺陷见电路板焊锡不良原因分析。
PCBA热设计
PCBA的热设计是一个重要的考虑因素,不同的PCB线路板可能有不同的热要求。例如,对于热沉焊盘的设计,可能需要考虑如何解决少锡现象,通常可以通过加大散热孔的容量来改善。对于大功率接地插孔的热设计,需要注意插孔的热容量,以防止冷焊点的产生。
进阶:回流焊温度曲线的四段控制
原文列出的七类焊接缺陷,多数都能追溯到回流温度曲线。曲线通常分为四段,每段都有明确的控制目标:
| 阶段 | 作用 | 参数异常后果 |
|---|---|---|
| 预热 | 缓慢升温,活化助焊剂 | 升温过快造成锡膏飞溅、元件开裂 |
| 恒温 | 均衡板面温度,减少温差 | 时间不足则大小元件温差大 |
| 回流 | 超过熔点形成焊点 | 峰值不足冷焊,过高则元件损伤 |
| 冷却 | 凝固形成焊点组织 | 冷却过慢晶粒粗大,焊点发白 |
把原文七类缺陷对照到曲线参数上,可以得到一张排查表:
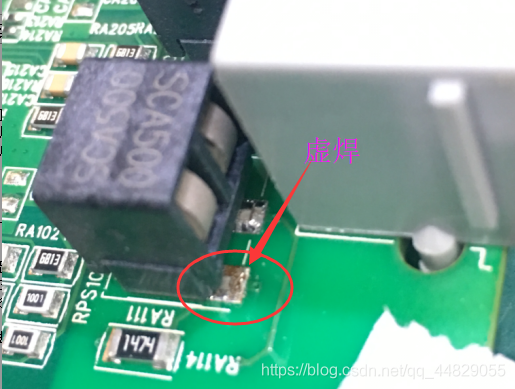
- 虚焊:预热不足或焊盘氧化,助焊剂未能充分活化;
- 焊料过多 / 过少:主要来自钢网开孔与锡膏量,而非温度;
- 过热:峰值温度过高或回流时间过长,焊点发白无光泽;
- 冷焊:峰值温度不足或冷却期抖动,呈豆腐渣状;
- 桥连:锡量偏多、钢网开孔过大或贴装偏移;
- 铜箔翘起:局部过热或焊接时间过长,铜箔与基材分离。
- 用炉温测试仪实测曲线,而不是照搬参数;
- 测点覆盖板上最热与最冷的位置;
- 换板型、换锡膏品牌或换炉子后重新测量。
SMT 焊接建议见SMT加工焊接的12条建议;检测方法见PCBA测试。
常见PCBA焊接问题及解决方法
1. 虚焊
- 外观特点: 焊锡与元器件引脚和铜箔之间有明显黑色界限,焊锡向界限凹陷。
- 危害: 设备时好时坏,工作不稳定。
- 解决方法: 清洁元器件引脚、确保锡的质量,使用良好的助焊剂。
2. 焊料过多
- 外观特点: 焊点表面向外凸出。
- 危害: 浪费焊料,可能包藏缺陷。
- 解决方法: 控制焊丝的撤离时间。
3. 焊料过少
- 外观特点: 焊点面积小于焊盘的80%,焊料未形成平滑的过渡面。
- 危害: 机械强度不足。
- 解决方法: 提高焊锡流动性、确保足够的助焊剂、延长焊接时间。
4. 过热
- 外观特点: 焊点发白,表面较粗糙,无金属光泽。
- 危害: 焊盘强度降低,容易剥落。
- 解决方法: 控制烙铁功率和加热时间。
5. 冷焊
- 外观特点: 表面呈豆腐渣状颗粒,可能有裂纹。
- 危害: 强度低,导电性能不佳。
- 解决方法: 避免焊件在焊料未凝固前抖动。
6. 桥连
- 外观特点: 相邻导线连接。
- 危害: 电气短路。
- 解决方法: 控制焊锡用量,注意烙铁撤离角度。
7. 铜箔翘起
- 外观特点: 铜箔从印制板上剥离。
- 危害: 印制PCB板已被损坏。
- 解决方法: 控制焊接时间和温度。
通过正确的PCBA设计和焊接技术,可以最大程度地减少这些常见问题的发生,确保PCBA的质量和可靠性。
进阶:PCBA 热设计的三种手段与取舍
原文提到热沉焊盘少锡与大功率接地插孔冷焊两个问题,解决的思路都是平衡散热与可焊性——散热越好,焊接时热量被带走越多,越容易出现冷焊与少锡。常用手段有三种:
| 手段 | 做法 | 散热效果 | 焊接影响 |
|---|---|---|---|
| 散热过孔 | 焊盘下打满过孔阵列 | 好 | 会漏锡,需塞孔 |
| 加大铜面 | 连接到内层或背面大铜面 | 中 | 热容量大,易冷焊 |
| 金属基板 | 改用铝基或铜基板 | 最好 | 需调整回流曲线 |
| 开窗上锡 | 阻焊开窗加厚载流 | 弱 | 影响小 |
针对原文提到的散热孔漏锡问题,标准做法是树脂塞孔 + 电镀盖帽,或者把过孔做成「部分塞孔」,只填一部分深度。这样既保留了导热通路,又避免锡膏在回流时被吸入孔内造成少锡。
- 热沉焊盘的钢网开孔:通常减小到焊盘面积的 50% – 80%,分块开孔以留出排气通道;
- 大铜面上的元件:把焊盘与铜面的连接做成隔热走线(thermal relief),减少热量被快速带走;
- 大功率插孔:预热时间适当延长,或改用局部加热。
- 识别板上所有大功率与发热元件;
- 为每个元件选择散热手段并做热评估;
- 针对热容量大的焊点单独调整曲线并做切片验证。
常见问题解答
1. 什么是PCBA的自动化生产线单板传送与定位要素设计?
这是确保PCBA在自动化生产线上准确传送和定位的关键设计要素,包括传送边和光学定位符号的设计。
2. PCBA组装流程设计的作用是什么?
PCBA组装流程设计决定了元器件在PCB上的布局结构,对组装工艺的方法和路径产生重要影响,从而影响了生产效率。
3. 元器件布局设计为什么重要?
元器件布局设计决定了元器件在装配面上的位置、方向和间距,影响焊接质量。不同的焊接方法对布局有特定要求。
4. 什么是焊点虚焊?
焊点虚焊是一种焊接缺陷,表现为焊锡与元器件引脚和铜箔之间有黑色界限,焊锡凹陷。它可能导致设备不稳定。
5. 如何解决PCBA的过热问题?
控制烙铁功率和加热时间可以减少过热问题的发生,确保焊点的质量。
6. 双面贴装时重元件应该放在哪一面?
应放在后焊接的一面。后焊接的一面只需要经历一次回流,重元件不会面临二次熔融时脱落的风险;同时若采用波峰焊,重元件放在最后工序也能避免被先前的工序干扰。具体安排还应结合元件高度与底面间距限制。
7. 钢网开孔为什么要做成梯形?
梯形开孔(上宽下窄或带锥度)能改善锡膏从钢网孔壁的脱模性能,减少残留与拉尖,尤其适合细间距与小开孔场景。配合纳米涂层或电抛光处理,脱模效果更好。是否采用取决于最小元件间距与面积比是否达标。
8. 回流焊的峰值温度怎么定?
取决于锡膏合金与板上元件的耐温能力。无铅 SAC305 锡膏熔点约 217 ℃,峰值通常设在 235 – 250 ℃,高于熔点 20 – 30 ℃;有铅锡膏熔点 183 ℃,峰值约 210 – 225 ℃。最终以板上最不耐热元件的规格为准,并留出安全余量。
9. 散热过孔一定要塞孔吗?
若过孔位于元件焊盘下方或附近,建议塞孔,否则回流时锡膏会被吸入孔内造成少锡,且孔内残留助焊剂难以清洗。若过孔独立位于铜面上、不参与焊接,则可以不塞,保留通孔有助于散热。
10. 为什么要实测炉温曲线而不能照搬参数?
因为炉温曲线受板子的热容量、元件分布、板厚度、链速与炉子本身状态共同影响。同一套参数在不同板型上的实际曲线差异可能很大。实测能覆盖这些变量,是唯一可靠的确认方式,也是追溯焊接质量问题的依据。
11. 什么是隔热走线(thermal relief)?
指焊盘与大铜面之间用几条细窄的铜条连接,而不是整圈直接相连。它减少了焊接时热量向大铜面传导的速度,使焊盘更容易达到焊接温度,同时保留电气连接。手工焊接与波峰焊场景下尤为常用,但大电流路径需核算载流是否足够。
12. AOI 能检测出哪些焊接缺陷?
AOI 对可见的外观类缺陷效果较好,包括桥连、少锡、偏移、立碑、漏件、错件与极性反向。对隐藏焊点(如 BGA 底部)与内部空洞无能为力,这类需要 X 光或电气测试来覆盖。因此 AOI 通常与 ICT、功能测试组合使用。
延伸阅读:镀铜工艺常见问题及解决方法 · PCB分板机运转问题及解决方法