在现代电子制造领域,随着产品的不断迭代和发展,焊接工艺也在不断演进。与传统的波峰焊相比,选择性焊接是一种焊接方法的革新,它在PCB(Printed Circuit Board,印刷电路板)制造中引起了广泛的关注。本文将深入探讨PCB电路板选择性焊接工艺的流程和重要性。

进阶:通孔焊接的三条技术路线怎么选
要理解选择性焊接的价值,先把它放进通孔焊接的完整谱系里看。目前量产中并存的通孔焊接方式主要有三种:
| 方式 | 做法 | 优点 | 局限 |
|---|---|---|---|
| 波峰焊 | 整板底部掠过锡波 | 效率最高、成本最低 | 整板受热,需治具保护贴片件 |
| 选择性焊接 | 喷嘴只对指定焊点喷锡波 | 局部加热、无需治具 | 单点依次焊接,节拍较长 |
| 手工焊 | 人工逐个焊接 | 灵活、设备投入为零 | 一致性差,依赖操作者 |
选择性焊接的核心优势在于「只有需要焊的地方接触锡波」。这带来三个连锁好处:不需要制作遮蔽治具、已贴装的元件不会二次受热、助焊剂与锡的消耗大幅下降。对于双面贴装板上残留少量通孔元件的场景,它几乎是唯一可行的自动化方案。
- 通孔元件少、且板上已有贴片件:选择性焊接最合适;
- 通孔元件多、板面简单:波峰焊更经济;
- 样品与返修:手工焊即可。
- 统计通孔焊点的数量与分布;
- 确认板上是否已有已焊接的贴片元件;
- 按节拍要求与预算选择焊接方式。
选择性焊接工艺流程
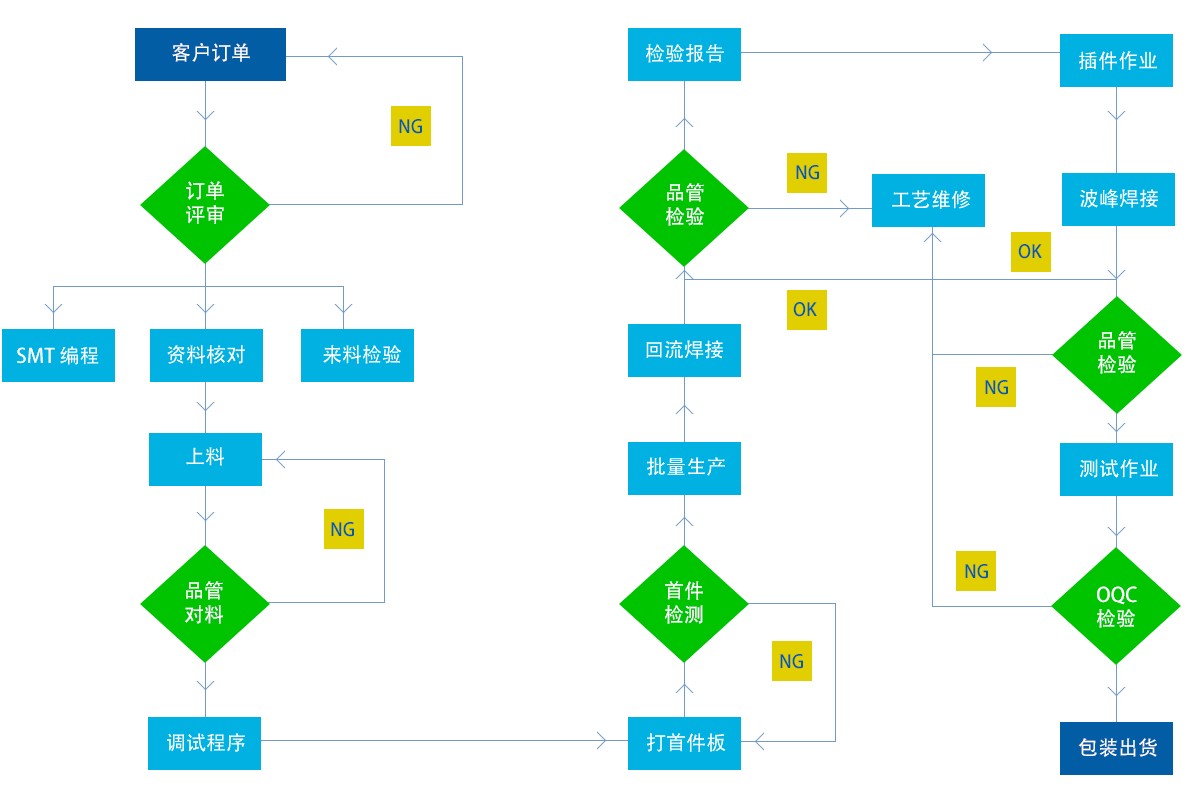
选择性焊接工艺的核心在于其名称:“选择性”。与波峰焊的全板涂覆方式不同,选择性焊接仅在特定区域与焊锡波接触,这使得焊接更加精确和可控。以下是选择性焊接的主要工艺流程:
1. 助焊剂涂布
在选择性焊接中,助焊剂的涂布工序至关重要。助焊剂在焊接过程中起到多重作用,包括防止桥接(两个导线之间的短路)、防止PCB氧化、确保焊接的可靠性等。助焊剂喷涂通常由X/Y机械手携带PCB,通过助焊剂喷嘴将助焊剂均匀涂布在PCB的待焊位置上。这个步骤可以采用多种方式,包括单嘴喷雾式、微孔喷射式和同步式多点/图形喷雾。
进阶:助焊剂在焊接中到底做了什么
原文把助焊剂的作用概括为防桥接、防氧化、保证可靠性三点。展开来看,助焊剂在一次焊接过程中承担了四项职责:
| 作用 | 机理 | 失效后的表现 |
|---|---|---|
| 去除氧化膜 | 活性成分与铜、锡氧化物反应 | 焊锡不润湿、虚焊 |
| 防止再氧化 | 熔融助焊剂覆盖金属表面隔绝空气 | 焊点发暗、润湿不良 |
| 降低表面张力 | 改善熔融锡的流动性 | 填孔不良、拉尖 |
| 传热媒介 | 液态助焊剂促进热量传递 | 局部冷焊 |
助焊剂按活性与残留可分为几类,选型时要与产品的清洗能力和可靠性要求匹配:
- 松香型(R / RMA / RA):活性依次增强,焊接性好,残留视活性需清洗;
- 免清洗型:固含量低、残留少,适合有测试针或无法清洗的产品;
- 水溶性:活性强、可用水清洗,但必须彻底漂洗;
- 无卤型:满足卤素含量限制要求,出口产品常用。
选择性焊接通常使用低固含量、免清洗型助焊剂,因为只涂布在待焊区域、用量少,且后续往往不再清洗。用量控制很关键:涂多了会残留过多并有飞溅风险,涂少了则去氧化能力不足。
锡膏与助焊剂见SMT加工用锡膏;焊接缺陷见电路板焊锡不良原因分析。
2. PCB预热
PCB的预热是为了去除助焊剂中的溶剂,确保焊剂在进入焊锡波前具有正确的粘度。与传统焊接不同,预热的主要目的并不是减少热应力,而是为了准备焊接的理想条件。
进阶:预热参数怎么设定
原文指出预热的目的不是减少热应力,而是让助焊剂达到合适的粘度。这个说法很准确,也解释了为什么预热的判定标准是板面温度而非时间:
| 参数 | 常见范围 | 过高后果 | 过低后果 |
|---|---|---|---|
| 顶面预热温度 | 90 – 110 ℃ | 助焊剂提前失效 | 溶剂残留、飞溅 |
| 底面预热温度 | 100 – 130 ℃ | 板材与元件受热损伤 | 进入锡波时温差大 |
| 预热时间 | 30 – 90 秒 | 产能下降 | 溶剂未充分挥发 |
| 升温速率 | ≤ 2 – 3 ℃/s | 元件热冲击开裂 | — |
预热不足最典型的现场表现是助焊剂在接触锡波时飞溅。溶剂未挥发完就遇到高温锡液,体积急剧膨胀会把锡珠甩到板面,既造成污染也可能形成锡珠短路。因此如果发现锡珠异常增多,应先查预热温度是否偏低。
- 厚板与大热容量元件:需要更长预热时间或更高的预热温度;
- 板面温差要控制:温差过大会导致不同区域焊接质量不一致;
- 实测而非设定:用炉温测试仪或测温板确认实际板面温度。
- 按板厚与元件热容量初设预热参数;
- 实测板面温度曲线;
- 观察飞溅与润湿情况,微调至稳定。
焊接建议见SMT加工焊接的12条建议;检测方法见PCBA测试。
3. 焊接工艺
选择性焊接工艺通常分为两种类型:拖焊工艺和浸焊工艺。
拖焊工艺
拖焊工艺是在单个小焊嘴的焊锡波上完成的,适用于PCB上非常紧密的空间。PCB以不同的速度和角度在焊嘴的焊锡波上移动,以达到最佳的焊接质量。拖焊的好处在于焊锡溶液和PCB板的运动,提高了热转换效率。但请注意,拖焊的工序较长。
浸焊工艺
浸焊工艺通常包括多个焊锡嘴,与PCB的待焊点一一对应。虽然灵活性不如拖焊工艺,但它的产量相当高,并且设备成本相对较低。根据PCB的尺寸,可以进行单板或多板并行传送,所有待焊点都将以并行方式在同一时间内完成助焊剂喷涂、预热和焊接。
进阶:拖焊与浸焊的选型依据
原文介绍了拖焊与浸焊两种方式。把两者的差异量化后,选型判据会更明确:
| 对比项 | 拖焊 | 浸焊 |
|---|---|---|
| 焊嘴 | 单个小焊嘴 | 多个焊嘴与焊点一一对应 |
| 运动方式 | PCB 在锡波上按轨迹移动 | PCB 静止,多嘴同时浸入 |
| 节拍 | 逐点焊接,较慢 | 并行焊接,较快 |
| 灵活性 | 高,换型只需改轨迹 | 低,换型需换喷嘴组 |
| 设备成本 | 较高 | 相对较低 |
| 适合 | 焊点密集、间距小、多品种 | 焊点规则、大批量、单品种 |
| 热转换 | 好,锡液与板相对运动 | 一般 |
判断的关键在于焊点的空间分布。若焊点间距很小、排布不规则,浸焊的多个喷嘴无法同时放下,只能选拖焊;若焊点排布规则且批量大,浸焊的并行优势非常明显。
- 焊点间距小于喷嘴外径:只能用拖焊;
- 单板焊点数量很多:拖焊的节拍会成为瓶颈,需评估浸焊;
- 多品种小批量:拖焊换型成本低,更合适。
- 统计焊点间距与数量;
- 确认产品种类与换型频率;
- 按节拍要求决定方式并评估设备投入。

元器件与采购见元器件配套;选择性焊接详见选择性焊接技术指南。
选择性焊接的重要性
选择性焊接工艺的引入为PCB制造带来了新的可能性。它的精确性和可控性使得在高度复杂的PCB上进行焊接变得更加容易。这对于现代电子产品中充斥着大量小型、高密度元器件的PCB来说至关重要。
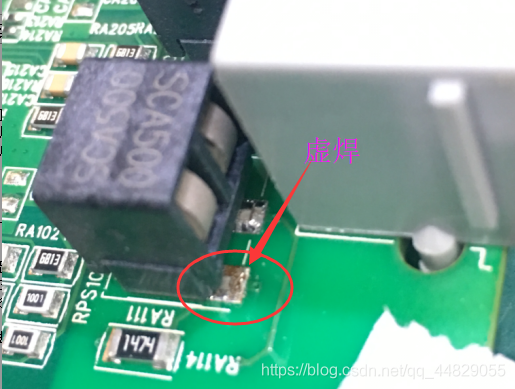
此外,选择性焊接还有助于提高焊接质量和可靠性,减少了不必要的焊接缺陷,例如桥接、虚焊等。它还可以降低生产成本,因为焊剂和能量的使用更加高效。
进阶:助焊剂涂布方式与喷嘴维护
原文提到单嘴喷雾式、微孔喷射式和同步式多点/图形喷雾三种涂布方式。它们的差异主要体现在精度与节拍上:
| 方式 | 原理 | 精度 | 节拍 | 适用 |
|---|---|---|---|---|
| 单嘴喷雾 | 单个喷嘴沿轨迹喷涂 | 中 | 较慢 | 焊点分散、形状不规则 |
| 微孔喷射 | 微孔喷头按需喷射 | 高 | 快 | 细间距、用量需精确控制 |
| 同步多点/图形喷雾 | 多喷嘴按图形同步喷涂 | 中高 | 最快 | 规则排布的大批量 |
不管哪种方式,喷嘴都是需要重点维护的部件。助焊剂会在喷嘴口结晶干结,逐渐改变喷雾形状与流量,表现为涂布量不足或偏移。因此应建立定期清洗与更换制度,并在每次换班时做一次喷雾形状确认。
- 每日清洗喷嘴:按厂家规定使用兼容清洗剂;
- 定期校验喷涂量:用称重法或试喷纸确认;
- 助焊剂要密封避光保存:溶剂挥发会改变粘度。
结论
选择性焊接工艺为PCB制造带来了新的前景,为电子产品的发展提供了更多可能性。通过精确的焊接控制和流程优化,它不仅提高了产品质量,还降低了制造成本。因此,在PCB电路板制造中,选择性焊接工艺已经成为不可或缺的一部分。
进阶:选择性焊接的常见缺陷与工艺窗口
把现场最高频的缺陷与其工艺成因对应起来,排查时能少走弯路:
| 缺陷 | 主要成因 | 调整方向 |
|---|---|---|
| 桥连 | 助焊剂不足、引脚间距小、拖焊速度过快 | 增加助焊剂、降低拖焊速度、调整角度 |
| 虚焊 / 不润湿 | 助焊剂活性不足、预热不够、引脚氧化 | 提高预热温度、更换助焊剂 |
| 少锡 / 透孔不良 | 锡波高度不足、浸锡时间短、孔径比大 | 提高锡波、延长浸锡时间 |
| 锡珠 | 预热不足导致溶剂飞溅 | 提高预热温度或延长时间 |
| 拉尖 | 撤离速度过快、锡温偏低 | 调整撤离速度与锡温 |
| 焊盘翘起 | 局部过热、浸锡时间过长 | 缩短时间、降低锡温 |
其中透孔不良(孔填充率不足)是通孔焊接特有的判定项。行业通常要求通孔的锡填充高度达到板厚的 75% 以上(IPC Class 2),对高可靠性产品要求更高。影响填充率的主要因素是孔径与引脚直径的比值、锡波接触时间与预热温度。
- 孔径比适中:孔径比引脚大 0.2 – 0.4 mm 时填充最好;
- 浸锡时间要足够:通常 1 – 3 秒,厚板取上限;
- 锡温按合金定:无铅约 260 – 270 ℃,有铅约 240 – 250 ℃。
常见问题解答
Q1: 选择性焊接是否适用于所有PCB?
不是的。选择性焊接通常适用于需要高度精密元器件布局的PCB,特别是表面贴装板,如BGA和IC。
Q2: 选择性焊接是否会增加制造成本?
是的,选择性焊接可能会略微增加一些制造成本,但它可以提高贴装元器件的质量和可靠性,从而减少后续维修和故障的风险,通常是物有所值的。
Q3: 选择性焊接是否适用于小批量生产?
是的,选择性焊接适用于各种批量生产规模,包括小批量生产。它可以确保每个PCB都具备高质量的焊接。
Q4: 选择性焊接是否需要特殊的设备?
是的,选择性焊接通常需要专用的设备,如助焊剂喷涂机、焊接机和预热炉。这些设备可以根据生产需求进行选择和配置。
Q5: 选择性焊接是否会增加制造周期?
选择性焊接可能会略微增加制造周期,因为它涉及到额外的工序。然而,这种延迟通常可以通过提前规划和合理安排来最小化。
无论如何,选择性焊接工艺对于确保高质量的PCB连接来说是至关重要的。如果您想要了解更多关于选择性焊接的信息,欢迎咨询我们的专业工程师。
Q6:选择性焊接能完全替代波峰焊吗?
不能完全替代。波峰焊在大批量、板面通孔元件密集的场景下效率优势明显,单位成本更低;选择性焊接的优势在于局部焊接与免治具。多数工厂是两条线并存:简单板走波峰焊,双面贴装后的少量通孔件走选择性焊接。
Q7:为什么选择性焊接不需要治具?
因为锡波只在喷嘴的小范围内存在,不会接触板子的其余部分,已贴装的元件自然不会被二次加热。波峰焊则是整板掠过锡波,必须用治具把不需要焊接的区域遮蔽起来。省掉治具既降低了成本,也减少了换型时间。
Q8:氮气保护有必要吗?
视产品而定。氮气环境能减少锡渣生成、改善润湿性,对无铅工艺与高可靠性产品帮助明显,但会增加运行成本。若使用免清洗助焊剂且焊接良率已经稳定,通常不必额外配置氮气。
Q9:拖焊的速度和角度怎么定?
通常先按厂家的推荐值起步,再根据焊点外观微调。速度过快会造成少锡与桥连,过慢则局部过热;角度影响锡液的流动与脱离,一般取 4° – 10° 的倾角。最终以透孔率与外观判定为准,必要时做切片确认。
Q10:选择性焊接的节拍怎么估算?
大致等于「焊点数 × 单点焊接时间 + 移动时间 + 上下板时间」。拖焊的单点时间通常在 1 – 3 秒,若一块板有上百个焊点,节拍可能达到数分钟。因此在选型阶段就要用实际板型做节拍测算,避免产能不达预期。
Q11:焊后需要清洗吗?
多数不需要。选择性焊接通常使用免清洗助焊剂且用量很少,残留不足以影响可靠性。但若产品工作环境湿度高、电压高,或后续有三防漆与点胶工序,仍建议评估清洗。是否清洗应在工艺验证阶段确定,而不是默认跳过。
Q12:怎么验证选择性焊接的工艺是否调好?
建议做三件事:一是目视与 AOI 检查外观,确认无桥连、拉尖与少锡;二是做切片检查通孔填充率,确认达到要求比例;三是做电气测试与功能测试,确认连接可靠。三者都通过后,把参数固化并纳入点检。
延伸内容:选择性焊接技术指南 · PCB选择性焊接技术详解