在现代电子制造领域,SMT技术(表面贴装技术)已经成为主流。同时,PCB焊盘润湿性差也是一个常见的问题。本文将探讨SMT技术的优势以及PCB焊盘润湿性差的分析报告,帮助您更好地理解这两个与电子制造密切相关的话题。
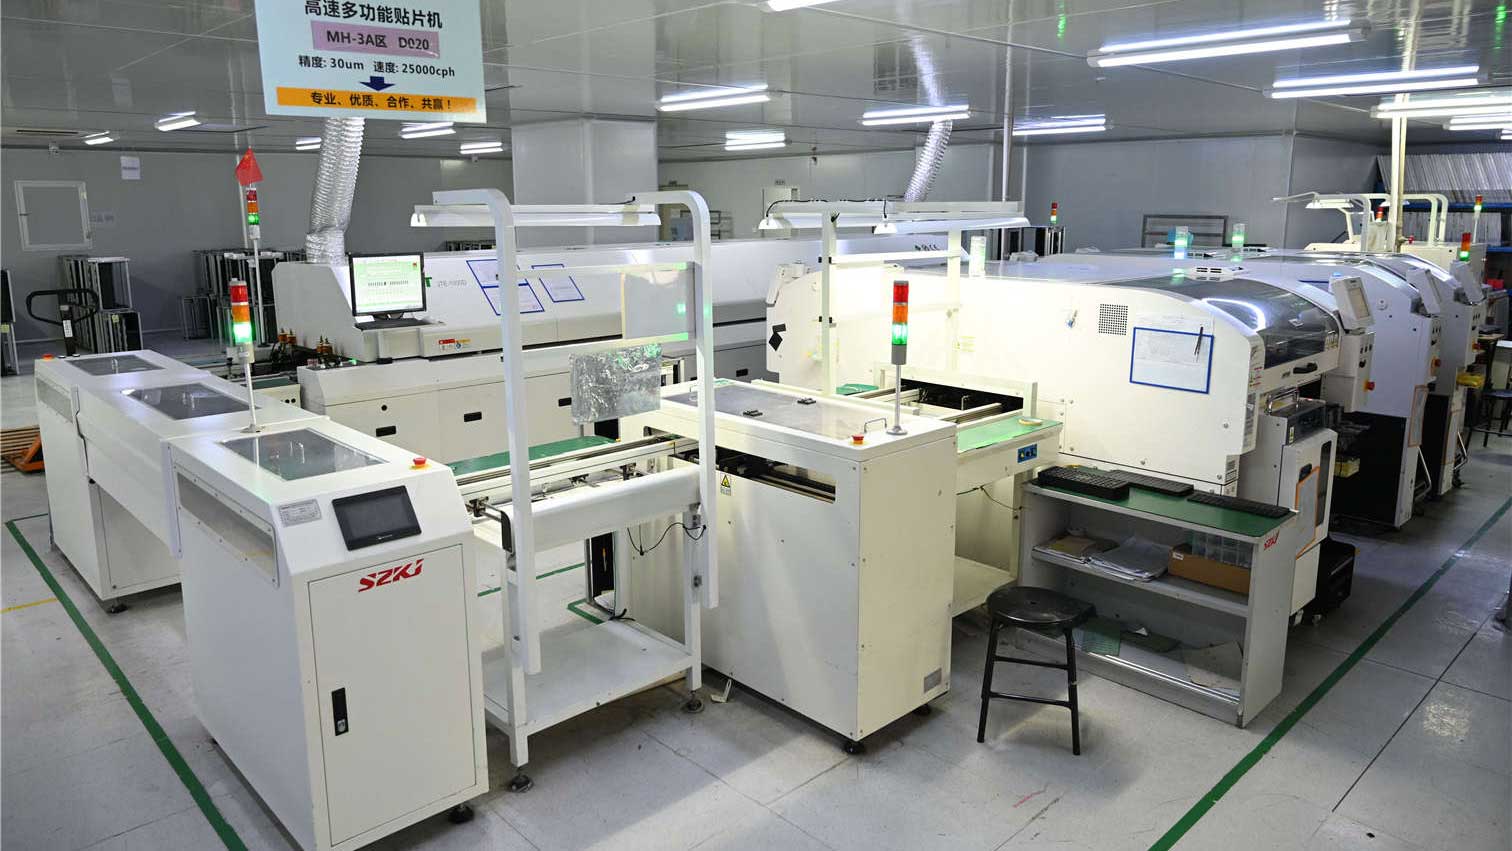
SMT晶圆加工技术
SMT Assembly加工工艺已经在电子制造中占据了重要地位,它通过将元器件直接贴装到PCB表面,而不是通过通孔插件的方式,为电子产品带来了许多优势。下面我们将详细介绍SMT技术的几个关键优势。
1、可靠性高,抗振能力强
SMT贴片加工采用可靠性高的贴片元器件,它们的体积小、重量轻、抗振能力强。这些元器件通常采用自动化生产,因此安装可靠性也很高。在SMT贴片加工中,焊点不良率通常低于百万分之十,这意味着电子产品的可靠性得到了很好的保证。事实上,近90%的电子产品都采用SMT技术。
2、电子产品体积小、组装密度高
SMT贴片模块的体积仅为传统元器件的1/10左右,重量仅为传统元器件的10%。通过表面贴装技术,电子产品的体积可以缩小40%~60%,质量提升60%—80%,同时占地面积和重量也大幅减少。
SMT贴片加工还允许元器件的栅格从1.27mm发展到0.63mm,单栅已达到0.5mm。采用通孔安装技术安装元器件,可以使组装密度更高。
3、高频特性,性能可靠
SMT贴片加工的高频特性非常突出。由于芯片模块安装牢固,元器件通常采用无引线或短引线,这降低了寄生电感和电容的影响,提高了电路的高频特性,减少了电磁和射频干扰。采用SMC、SMD设计的电路高频可达3GHz,而贴片模块仅为500MHz,可缩短传输延迟时间。这种特性使SMT技术适用于时钟频率高于16MHz的电路,甚至可以通过MCM技术实现计算机工作站高端时钟频率可达100MHz,从而降低了额外功耗。
进阶:SMT 产线由哪几道工序串起来
SMT 的优势要落到产线上才成立。一条典型的 SMT 产线是下面这几道工序的串联,任何一道失控都会直接反映为焊点不良:
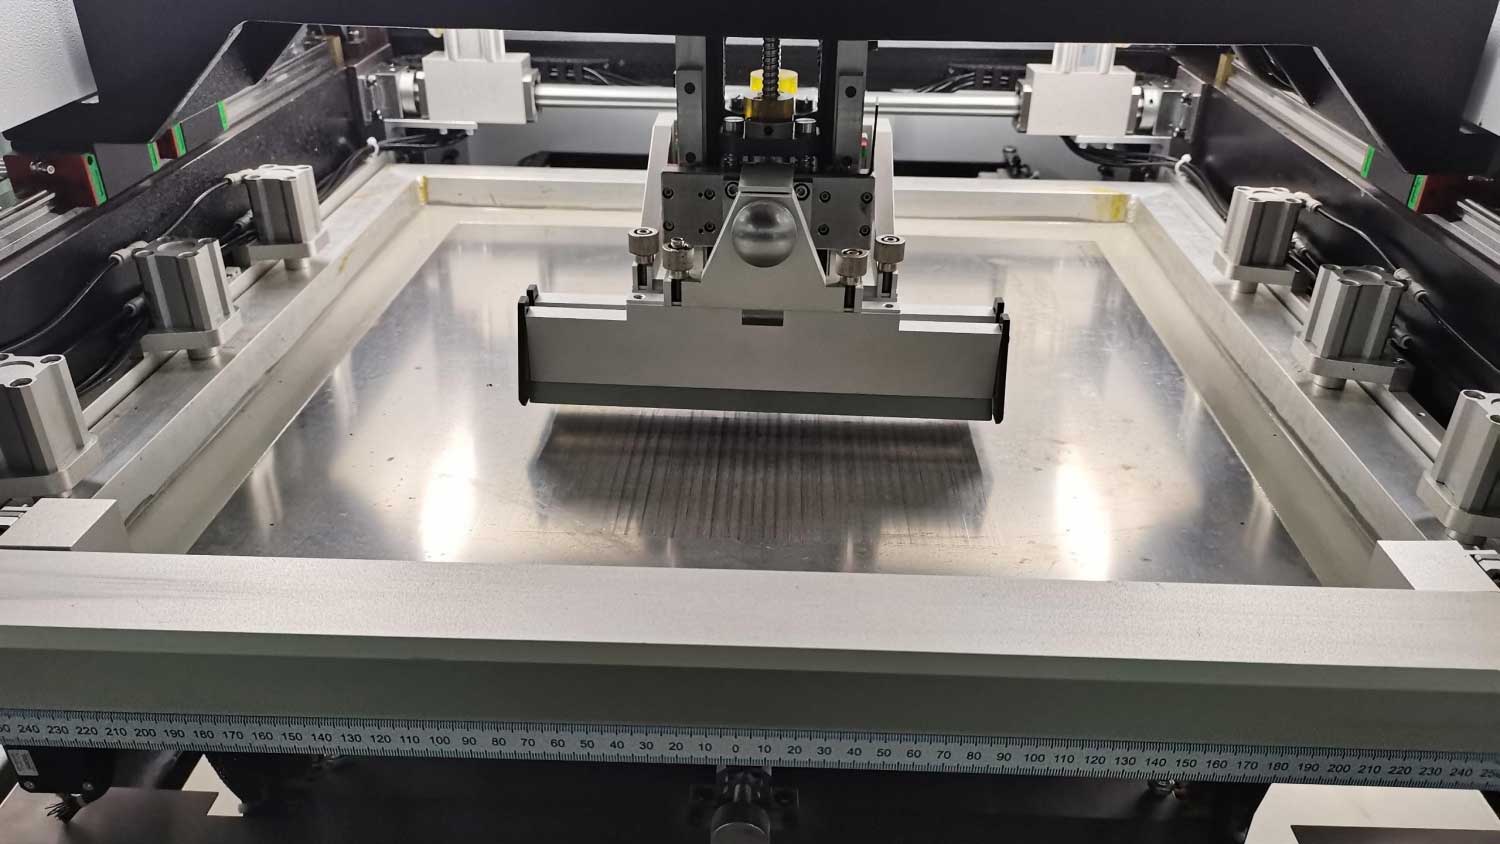
- Solder Paste Printing:钢网对准焊盘,刮刀把锡膏刮过开口,在每个焊盘上留下定量的锡膏;
- 贴装:贴片机按坐标文件拾取器件并放置到对应位置;
- Reflow Soldering:按设定温度曲线熔化锡膏,形成焊点;
- 检测:AOI 外观检查,BGA 等隐藏焊点用 X-Ray,必要时补电测;
- 返修与分板:对不良点补焊或拆换,最后按拼版方式分板。
与传统的通孔插装(THT)相比,两者的差别可以概括为:
| Comparison Items | SMT | THT |
|---|---|---|
| 组装密度 | 高,双面可贴装 | 低,需预留插孔 |
| 器件尺寸 | 小,最小可做 01005 | 大,引脚需穿孔 |
| 高频特性 | 寄生参数小 | 引线长,寄生大 |
| 抗振能力 | 好,器件轻且贴面 | 较重,靠引脚支撑 |
| 自动化程度 | 全自动化 | 需插件,自动化受限 |
| 返修难度 | 需专用工具 | 相对容易 |
产线侧的管理要点可参考Control and Management of PCBA Surface-Mount Assembly,贴片机本身的操作流程另有SMT Placement Machine Operating Procedures一文。
PCB焊盘润湿性差分析报告
接下来,让我们转向PCB焊盘润湿性差的分析报告,这是在电子制造中常见的一个问题。
1. 样品说明
在进行PCBA(Printed Circuit Board Assembly)样板电源性能测试后,发现BGA(Ball Grid Array)元器件可能存在焊接不良(疑似虚焊)问题。为了解决问题,我们进行了分析,主要涉及了一个PCBA样品和三个PCB样品。
2. 分析过程
- 微量分析
首先,我们对PCBA上的BGA元件进行了微量分析。我们切割了BGA零件,然后用环氧树脂进行镶嵌、刨平、打磨和蚀刻,以观察BGA焊点的金相截面或横截面。在第一排第四个焊点上,我们发现了焊球与焊盘分离的明显迹象。
- PCB焊盘可焊性分析
- PCB表面状况分析
- SEM和EDX分析
- 锡膏润湿性分析
3. Conclusion
通过以上分析,我们得出了以下结论:
- PCBA样品第一排BGA部分第四个焊点存在不良缺陷,焊球焊点与焊盘之间存在明显开路。
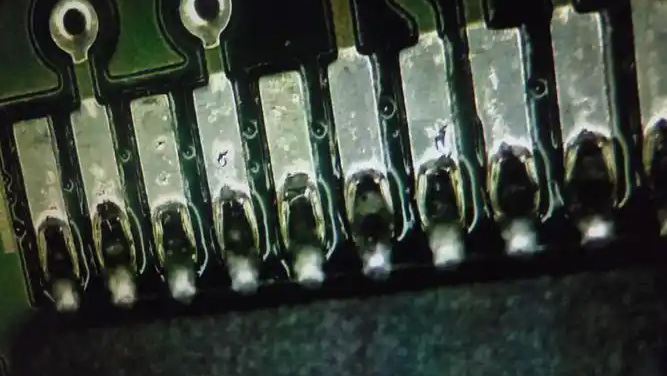
- 开路的原因是PCB焊盘润湿性(可焊性)差,有机物绝缘和阻焊导致BGA焊球在焊接时不能与焊盘形成金属化层。
这个分析报告强调了PCB焊盘润湿性的重要性,以及在电子制造过程中可能出现的问题。定期检查和测试是确保产品质量和可靠性的关键步骤。
进阶:焊盘润湿性差的六类根因
润湿性差几乎不会只有一个原因。工程上通常按下面六类逐一排查,效率最高:
- 焊盘表面状态:氧化、有机污染、阻焊剂残留或显影不净,都会形成隔绝层;
- 表面处理选择或失效:OSP 膜过厚或过期、沉金黑盘、喷锡锡层氧化;
- 锡膏问题:金属含量、助焊剂活性、粒径与储存条件不达标;
- 回流曲线:预热不足、峰值温度不够或时间过短,助焊剂没能充分活化;
- 焊盘设计:焊盘尺寸与钢网开口不匹配,或紧邻大铜面导致局部温度不足;
- 器件与来料:引脚氧化、焊端共面性超差。
| Root Cause | Typical Symptoms | 验证手段 |
|---|---|---|
| 焊盘污染 / 有机膜 | 局部不润湿,焊球缩在一侧 | SEM/EDX、表面能测试 |
| OSP 过厚或过期 | 整体润湿差、焊点发暗 | 膜厚测试、可焊性试验 |
| 锡膏活性不足 | 焊点粗糙、锡珠多 | 锡膏检测、润湿平衡 |
| 回流温度不足 | 局部冷焊、虚焊 | 炉温曲线实测 |
| 紧邻散热大铜面 | 个别焊点不熔 | 热电偶实测板面温度 |
| 引脚氧化 | 个别器件固定不良 | 来料外观与可焊性抽检 |
更完整的缺陷分类见Analysis of Causes and Solutions for PCB Soldering Defects与Analysis of SMT Soldering Defects and Solutions。
进阶:润湿性怎么测、怎么判
遇到疑似虚焊,建议按下面六步取证,避免凭经验下结论:
- 外观与 AOI:先看焊点形状、爬锡高度与是否有锡珠;
- X-Ray:BGA、QFN 等隐藏焊点必查,看是否有空洞、桥连与开路;
- Slice Analysis:对可疑焊点做金相切片,观察金属间化合物(IMC)层是否连续;
- 表面分析:用 SEM/EDX 判断焊盘表面是否存在有机膜或异物;
- 可焊性试验:润湿平衡法或沾锡天平,量化润湿力与润湿时间;
- 炉温实测:用测温板记录实际曲线,确认与设定值一致。
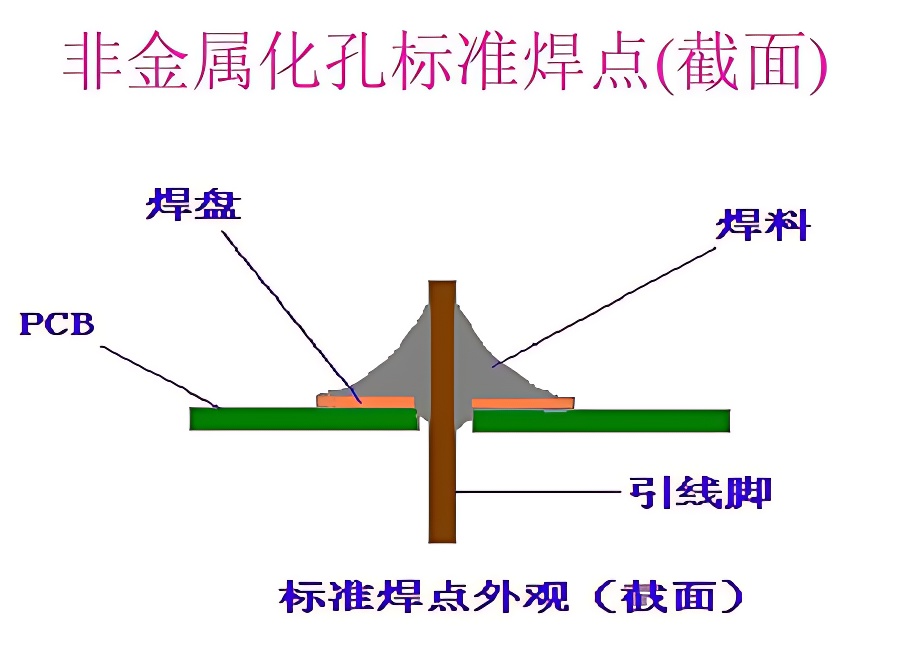
焊点是否合格,行业上通常参照PCBA Soldering Standards与外观验收准则来判定,12 Tips for SMT Soldering里也给出了更具体的操作要点。
进阶:密度提高后设计侧要收紧的几条
贴装密度上去以后,焊盘与布局的容错空间会变小,下面几条需要跟着收紧:
- 焊盘与钢网开口:开口比例、钢网厚度与形状决定锡量,细间距器件通常采用减薄钢网与阶梯开口;
- 器件间距:留足贴片机吸嘴与返修工具的操作空间,避免相互干涉;
- 器件方向一致:同类器件尽量同向,减少换吸嘴与转向次数,提升效率;
- 基准点(Fiducial):整板与局部都要留基准点,保证贴装对位精度;
- 热平衡设计:大铜面与小器件相邻会造成温度不均,必要时做热隔离或调整开口。
| 器件 pitch | 钢网厚度 | 开口建议 |
|---|---|---|
| ≥0.65mm | 0.12–0.15mm | 按焊盘 1:1,可微调 |
| 0.5mm | 0.10–0.12mm | 略缩,防止桥连 |
| 0.4mm 及以下 | 0.08–0.10mm | 阶梯或纳米涂层,严控锡量 |
进阶:提升焊接良率的六项措施
- 把要求写进文件:焊盘尺寸、钢网开口、允许空洞率等明确写入规格书;
- 首件确认:每批次首件做 X-Ray 与切片,确认通过后再放量;
- 炉温定期实测:不同板型分别测,不要直接沿用旧曲线;
- 锡膏全流程管理:冷藏、回温、搅拌、使用时限都要有记录;
- 来料抽检:器件引脚氧化与共面性抽检,长期库存料尤其要查;
- 数据闭环:把 AOI / X-Ray 的不良按位号统计,定位到具体器件或焊盘。
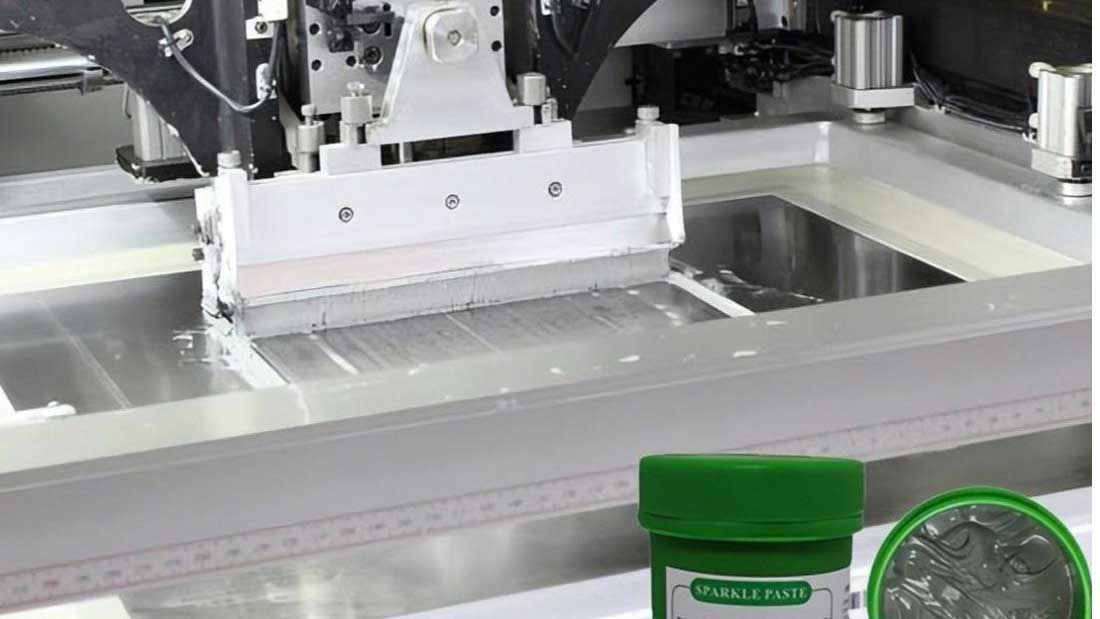
锡膏本身的选型与管理见SMT贴片加工用的锡膏知识,印刷工序细节见SMT Solder Paste Printing Process Flow。
Conclusion
SMT技术在现代电子制造中具有巨大的优势,包括可靠性高、体积小、高频特性出色等。然而,PCB焊盘的润湿性差可能导致焊接问题。了解这些问题并采取适当的措施对于确保电子产品的质量至关重要。
Frequently Asked Questions (FAQs)
1. 什么是SMT技术?
SMT技术是一种表面贴装技术,它将元器件直接贴装到PCB表面,而不是通过通孔插件的方式。它具有体积小、组装密度高等优点。
2. 为什么PCB焊盘润湿性重要?
PCB焊盘的润湿性决定了焊接的质量,润湿性差可能导致焊接不良。
3. 如何提高PCB焊盘的润湿性?
提高PCB焊盘的润湿性可以采用合适的焊接工艺和材料,确保焊接表面干净,并适当控制焊接温度和时间。
4. 为什么SMT技术的高频特性好?
SMT技术的高频特性好是因为它降低了元器件的寄生电感和电容,提高了电路的高频性能。
5. 如何解决SMT焊接中的问题?
解决SMT焊接中的问题需要仔细分析,找出问题的根本原因,然后采取相应的措施,如优化焊接工艺或更换材料。
6. SMT 焊点允许有多少空洞?
按常见验收准则,BGA 焊球的空洞率一般要求控制在 25%–30% 以下,部分高可靠产品会收紧到 15%。具体门槛应写进规格书,并以 X-Ray 抽检结果为准。
7. 为什么 BGA 一定要做 X-Ray?
因为焊点在器件下方,外观检查和 AOI 都看不到。桥连、空洞、少锡、开路只能靠 X-Ray 发现,否则不良会一直流到整机测试环节才暴露。
8. 钢网厚度怎么选?
按板上最密器件来定:pitch ≥0.65mm 可用 0.12–0.15mm,0.5mm 用 0.10–0.12mm,0.4mm 及以下用 0.08–0.10mm。同一块板上器件密度差异大时,可以考虑阶梯钢网。
9. 锡膏开封后能用多久?
一般建议在24 小时内用完,具体以锡膏规格书为准。开封后长时间暴露会吸湿、助焊剂挥发,导致印刷性变差和焊点质量下降,剩余锡膏不应回罐混用。
10. 无铅焊接和有铅焊接在 SMT 上差别大吗?
差别明显。无铅焊料熔点更高,回流峰值温度要提高约 20–30℃,对器件与板材的耐热性要求更高,润湿性也稍差,需要靠助焊剂活性和曲线优化来补偿。
Additional Information:5 Key Requirements and Optimization Strategies for the HDI Manufacturing Process · What information do customers need to provide before SMT assembly?